ホーム/調達ガイド/深センCNC加工の選び方:精密部品加工とチタン精密加工の判断基準
同じ図面を深センの十数社に見積もらせると、価格は8,000円から26,000円まで開きます。差は業者の強欲ではなく、工程範囲・機械のクラス・検査体制が違うからです。本稿は比較できない価格を、比較できる工程案に戻す方法を扱います。

深センでCNC精密加工の取引先を探すのは難しくありません。難しいのは選ぶことです。宝安、龍華、龍崗、そして隣接する東莞長安まで含めれば、数キロ圏内に十数社が見つかります。同じ図面を出しても見積りは8,000円から26,000円、納期は7日から25日。どの会社も「高精度・一貫対応」と名乗ります。
本稿はランキングではありません。判断のものさしです。深センの産業構造がどう層になっているのか、精密部品加工の実力をその場で確認するには何を見るのか、CNC精密加工の精度は何で決まるのか、チタン精密加工がなぜ高くて遅いのか。最後に、そのまま使える選定手順を示します。
1. 深センのCNC加工業界:社数より先に層を見る
深センの深センCNC加工業者は大きく3層に分かれ、価格差はまずこの層から生まれます。機械の新旧ではありません。
| 類型 | 規模の目安 | 価格水準 | 向く案件 | 主なリスク |
|---|---|---|---|---|
| 商社・仲介型 | 1~3名、自社設備なし、全工程外注 | 中~高(+15~30%) | 多品種、急ぎ、窓口を一本化したい | 工程を誰が決めたか不明確。問題が上下で押し付け合う |
| 単工程の加工屋 | 3~10台、旋削のみ或いはフライスのみ | 最低 | 単一工程、一般公差、図面が明確 | 研削・表面処理・検査は外注。公差チェーンが外に出る |
| 一貫加工工場 | 20台以上、旋削・フライス・研削・検査・組立 | 中 | 精密部品、反復ロット、初品報告書とトレーサビリティ | 最安ではない。小ロットは順番待ちになる |
深センの本当の強みは機械の安さではなく工程の密度です。メッキ、アルマイト、熱処理、レーザーマーキング、精密研削は、深セン周辺なら当日発注・2~3日で戻ります。同じ工程を内陸に置くと片道3~5日の物流が加わります。納期15日の精密部品では、その物流が工期の2割を食います。
地域ごとの分担もあります。宝安・福永は3Cとコネクタ、龍華大浪は試作と中小ロットの精密部品、龍崗と東莞長安は金型と比較的大きな構造部品。同じ図面でも地域が違えば見積りの論理が変わります。価格を並べる前に、同じ種類の仕事かどうかを確認してください。
2. 精密部品加工の能力:パンフレットより3つのリスト
精密部品加工の工場を評価するときは、機械の総台数を数えるのではなく、3つのリストを見ます。
2.1 設備リスト:台数より5つの数値
| 項目 | なぜ聞くのか | よくある落とし穴 |
|---|---|---|
| ストロークとテーブル耐荷重 | 載るかどうか、載せて変形しないか | ストロークだけ答えて耐荷重を言わない。大型品は載せた瞬間に撓む |
| 主軸の最高回転数とトルク | 小径工具は回転数、大取り代はトルク | 回転数だけ答え、トルク不足でチタンの荒加工で刃が欠ける |
| 工具マガジン本数 | 1回の段取りでどこまで加工できるか | 本数が少ないと途中交換=実質2回目の段取り |
| テーブル形式(3+2か同時か) | 傾斜面や深いポケットを一発で仕上げられるか | 「5軸」と言いながら実体は割出し |
| 位置決め精度/繰り返し精度 | 繰り返し精度がロットの安定性を決める | 位置決めだけ示し、繰り返しを出さない |
「マシニングセンタを20台持っています」には情報量がありません。ポストだけ書き換えるプログラマ付きの3軸20台より、工程を理解した1人付きの5台のほうが成果は出ます。
2.2 工程リスト:外注比率が納期と責任範囲を決める
旋削、フライス、研削、ワイヤ放電、形彫り放電、熱処理、表面処理。このうち自社はどれか。研削と表面処理を全部外注している工場は、公差チェーンも納期も自社で握れず、問題が押し付け合いになります。
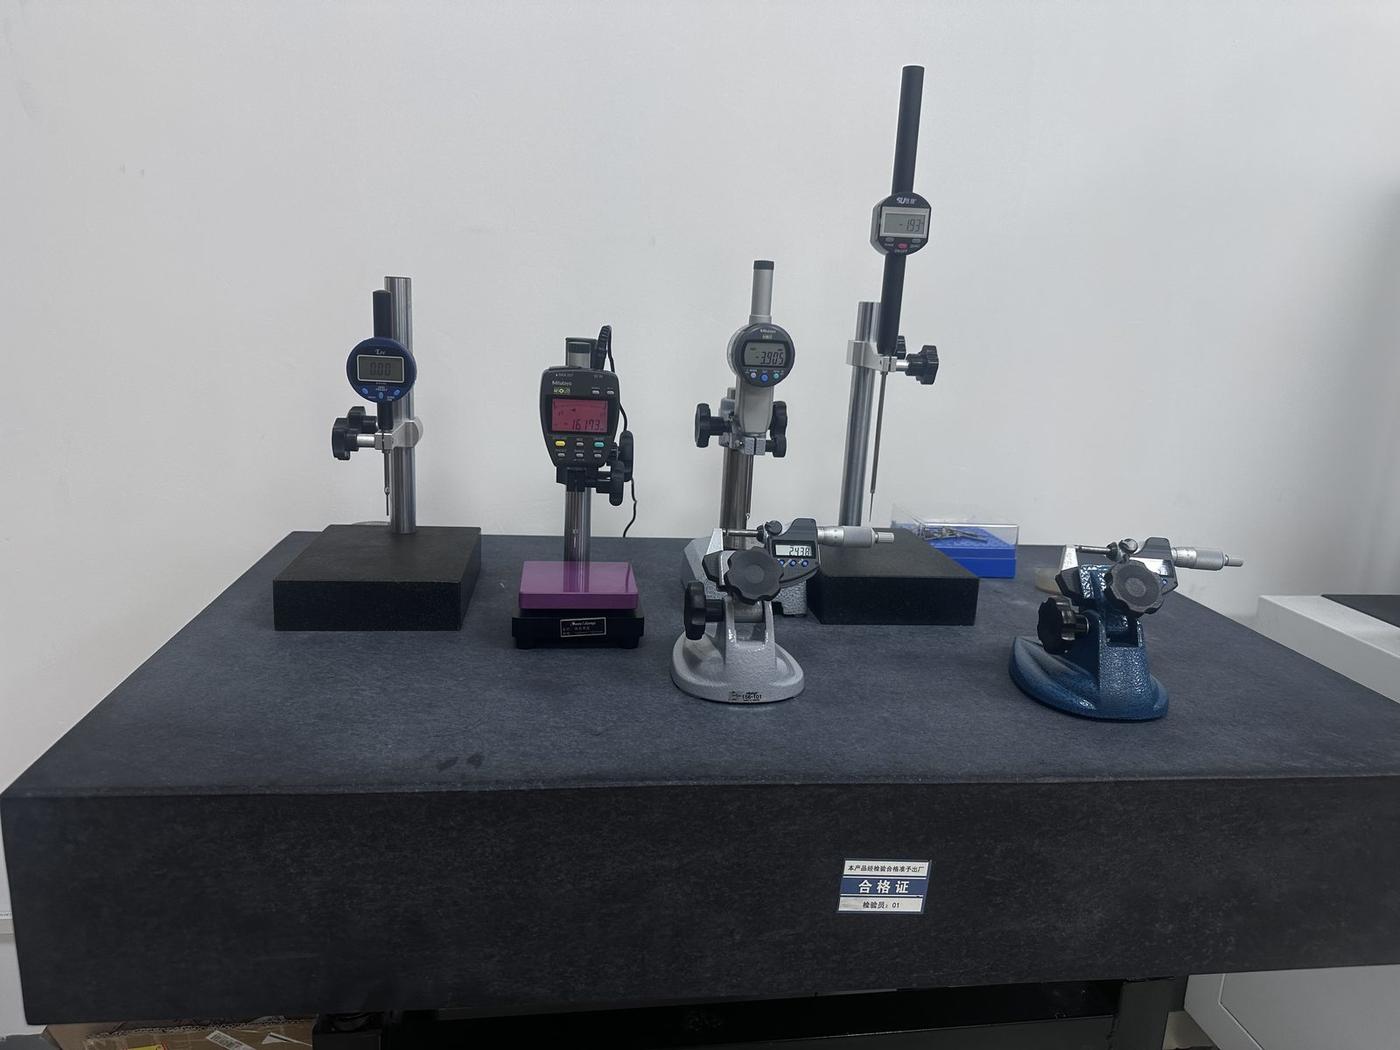
2.3 検査リスト:機械と測定器が同じ言葉を話しているか
三次元測定機、2.5次元、投影機、粗さ計、硬度計。有無ではなく、公差に対応しているかが問題です。±0.005mmをノギスで検査する工場の報告書は読む必要がありません。
3. CNC精密加工の品質と公差管理
CNC精密加工の精度は数字ではなく一文です。どの条件で、どの手段で検証し、量産でどこまで安定して出せるか。「御社の精度は」という問いに対して、良い答えは多くの場合、逆質問になります。材質は、サイズは、どの形状か。
| 区分 | 代表公差 | サイズ範囲 | 保証手段 | 価格への影響 |
|---|---|---|---|---|
| 一般 | ±0.05mm | 全サイズ | 3軸/4軸+ノギス・マイクロメータ | 基準 |
| 精密 | ±0.01mm | 300mm以下 | 仕上げフライスまたは研削+CMM抜取 | +20~40% |
| 高精度 | ±0.005mm以内 | 150mm以下、恒温 | 複数段取り補正/研削/機上測定+全数検査 | +50~100% |
3.1 初品報告書は5行だけ見る
基準の設定、測定器の機種、重要寸法の実測値、材料ロット、表面処理の記録。5行そろっていれば工程があります。「合格」の結論だけの報告書は、選別で作られた可能性が高い。
3.2 単体の合格率より工程能力
30個を抜き取ってCpkを計算します。1.33以上なら工程自体が安定しています。「全数検査で合格率100%」しかデータがない場合、管理ではなく選別の可能性が高く、ロットが増えた瞬間に崩れます。
3.3 実際のコストは変形にある
薄肉、細長軸、深いポケットでは、公差が確保できない原因は主軸ではなく、治具を緩めた後に部品が戻ることです。応力除去、対称的な材料除去、専用軟爪、真空やワックスの固定、そして可能な限り1回の段取りで仕上げること。これが対策になります。
4. チタン精密加工:どこにコストがかかるか
チタン精密加工の見積りはアルミの2~4倍、しかも加工は遅くなります。業者の上乗せではなく、材料が決めていることです。
| 特性 | Ti-6Al-4V | 6061アルミ | 直接の影響 |
|---|---|---|---|
| 熱伝導率 | 約7 W/(m·K) | 約167 W/(m·K) | 熱が刃先に溜まり、工具寿命が急落 |
| 縦弾性係数 | 約110 GPa | 約69 GPa | 逃げとびびり。薄肉は寸法が安定しない |
| 化学的活性 | 高温で工具材と反応 | 低い | 溶着・構成刃先で面が荒れる |
| 加工硬化 | 顕著 | なし | 表層が硬化し、2パス目が難しくなる |
4.1 「もっと削る」ではなく、3つの特性が工程を決める
熱伝導が悪いので、高圧スルークーラント、低回転・高送り、鋭い刃先。遅くても熱を刃先に溜めないことが優先です。剛性が低いので、工具突き出しを短く、治具を剛に、半径方向の切込みを小さく。びびりを抑えてから効率を語ります。活性が高いので、コーティングなし超硬またはAlTiN、塩素系クーラントを避け、微細な切りくずは燃焼リスクがあるため分別回収します。
4.2 代表的な用途
航空機のブラケットや継手、医療用のボーンスクリューと手術器具、半導体真空チャンバーのフランジ、ドローンとロボットの関節部、光通信の筐体・フランジ、海洋向け耐食部品。共通するのは小ロット、高い単価、不良時の損失の大きさです。だからこそ単価ではなく工程案で比較すべき領域です。
4.3 見積り依頼で必ず伝える3点
材料のグレードと状態(Ti-6Al-4Vの焼鈍か溶体化時効か)、素材形状(丸棒・板材・鍛造品)、重要公差と表面要求。1つ欠けるだけで見積りは30%変わり、比較になりません。
5. 選定の手順
1. 価格より先に工程を固める。軸数、段取り回数、研削の有無まで同じ条件でなければ比較できません。最安値は多くの場合、最短工程の言い換えです。
2. 実部品で試作する。標準テストピースでは薄肉の変形も深穴の切りくず詰まりも見えません。
3. 費目別の見積りを求める。材料、加工工数、段取り、表面処理、検査。分解できる工場は、コストの所在を理解しています。
4. 合格基準と不適合時の扱いを文書化する。どの規格か、AQLはいくつか、手直し費用は誰が持つか。この3点は支払条件より総コストに効きます。
5. 初回ロットを詰め込まない。まず30%で流し、安定してから増やします。単価を削るより安く済みます。
6. 質問してくるかを見る。基準、材料の状態、組立関係を突っ込んでくる工場は大抵良い仕事をします。「できます、図面を送ってください」だけの返事は注意信号です。
当社も同じ基準で何度も監査を受けています。設備と工程の範囲は加工能力、5軸CNC加工、複合旋盤の各ページを、品種は製品紹介をご覧ください。
6. よくある質問
同じ図面で見積りが2~3倍違うのはなぜですか?
主に4点です。工程範囲(研削と表面処理を含むか)、機械のクラスと精度能力、ロットと段取り優先度、CMM全数検査が価格に含まれるか。先に工程と合格基準をそろえないと、最安値は単に工程が最も少ないだけ、ということが起きます。
±0.005mmはどの部品でも出せますか?
いいえ。この帯は通常、中小サイズ・恒温環境・1回の段取りまたは研削で仕上げられる形状に限られます。深いポケット、薄肉、大型品は形状ごとの評価が必要です。設備能力ではなく、治具を外した後に部品が戻ることで公差を外す場合もあります。
チタンはなぜアルミより納期が長いのですか?
切削速度がアルミの1/5~1/8で、工具摩耗が早く交換頻度も上がります。さらに応力除去、工程数の増加、検査の密度も加わり、同程度の複雑さならアルミの1.8~2.5倍の工数がかかります。
10~50個の小ロットでも深センの工場に頼む価値はありますか?
あります。ただし小ロットを明確に受ける一貫加工工場を選んでください。深センの強みは工程密度と試作の速さです。小ロットの実コストは材料ではなくプログラミングと段取りにあるので、材料単価だけで高い安いを判断しないことです。
図面をお送りください。費目別見積りをお出しします
1個から承ります。24時間以内に、材料・加工工数・段取り・表面処理・検査の5項目に分けた見積りをお送りします。ご縁がなくても、比較の基準としてお使いいただけます。
お見積りのお問い合わせ
ご要望をお知らせください。24時間以内に正式なお見積書をご返信します。情報は見積りの目的のみに使用し、厳守秘密で扱います。
図面をお持ちですか?24時間以内に内訳見積り
2D図面+3Dモデル(STEP / IGES)+数量の3点があれば十分です。材料費・工数・プログラム・外注・検査を分けて記載し、無料のDFMシートを同封します。図面確認の電話はいたしません。
図面を送って見積り