首页/采购指南/深圳CNC加工厂怎么选:精密零件加工与钛合金精密加工指南
同一张图纸,深圳能问出十几家报价,从 80 元到 260 元。差价不在「谁更黑」,而在工序覆盖、设备档次和检测手段完全不同。这篇讲怎么把不可比的价格还原成可比的工艺方案。

在深圳找CNC精密加工的供应商,难的不是找不到,而是选不出来。宝安、龙华、龙岗,加上一路之隔的东莞长安,能问出十几家。同一张图纸发过去,报价从 80 元到 260 元,交期从 7 天到 25 天,每一家都说自己「高精度、一条龙」。
这篇不给排名,给判断口径:供给怎么分层、精密零件加工厂的能力该看哪几件能当场验证的事、CNC精密加工的精度由什么决定、钛合金精密加工为什么又贵又慢。最后给一套能照着走的选型顺序。
一、深圳CNC加工行业:先看供给分层,再看厂家数量
深圳CNC加工厂大致分三层,报价差异首先来自层级,而不是设备新旧。
| 类型 | 典型规模 | 报价水平 | 适合的订单 | 主要风险 |
|---|---|---|---|---|
| 贸易型 / 中介 | 1~3 人,无自有设备,全部外协 | 中高(加价 15%~30%) | 多品种、急单、要一站式跟单 | 工艺由谁定说不清,出问题在上下游之间推 |
| 单工序加工户 | 3~10 台机床,只做铣或只做车 | 最低 | 单一工序、公差常规、图纸清楚 | 磨削、表面处理、检测全外协,公差链断在自己手里 |
| 全工序厂 | 20 台以上,覆盖车、铣、磨、检测、装配 | 中等 | 精密件、批量件、要首件报告与追溯 | 报价不是最低,小单可能排不上产 |
深圳真正的优势不是机床便宜,而是工序密度。镀金、阳极氧化、热处理、激光打标、精密磨削,通常当天可下单、2~3 天回厂;同样的工序放到内地,单程物流要 3~5 天。对交期 15 天的精密件,这段物流吃掉 20% 工期。
产业带也有分工:宝安、福永偏 3C 与连接器,龙华大浪偏手板与小批量精密件,龙岗与东莞长安偏模具与大结构件。同一张图纸给不同片区的深圳CNC加工厂,报价逻辑都不一样——比价前先确认是不是同一类活。
二、精密零件加工能力:三张清单,比宣传册可靠
评估一家精密零件加工厂,别数「设备总台数」,看三张清单。
2.1 设备清单:五个参数比台数有用
| 参数 | 为什么必须问 | 常见陷阱 |
|---|---|---|
| 行程与工作台承重 | 决定能不能装下、装下之后会不会变形 | 只报行程不报承重,大件上机就下垂 |
| 主轴最高转速与扭矩 | 小刀具要转速,大余量要扭矩 | 只报转速,扭矩不足,钛合金开粗直接崩刃 |
| 刀库位数 | 决定一次装夹能覆盖多少特征 | 刀位少,中途换刀等于二次装夹 |
| 转台形式(3+2 或联动) | 决定斜面、深腔能否一刀做完 | 说「五轴」,实际是分度定位 |
| 定位精度 / 重复定位精度 | 重复定位决定批量一致性 | 只给定位精度,不给重复定位 |
「我们有 20 台加工中心」没有信息量。20 台三轴配一个只会改程序的编程员,不如 5 台配一个懂工艺的人。这就是同样叫深圳CNC加工厂,设备清单摊开却分三六九等的原因。
2.2 工序清单:外包比例决定交期和责任边界
车、铣、磨、线切割、电火花、热处理、表面处理,哪几道自己做?磨削和表面处理全外协的厂,公差链和交期都不在自己手里,出问题容易互相推。
2.3 检测清单:设备和量具要是同一套语言
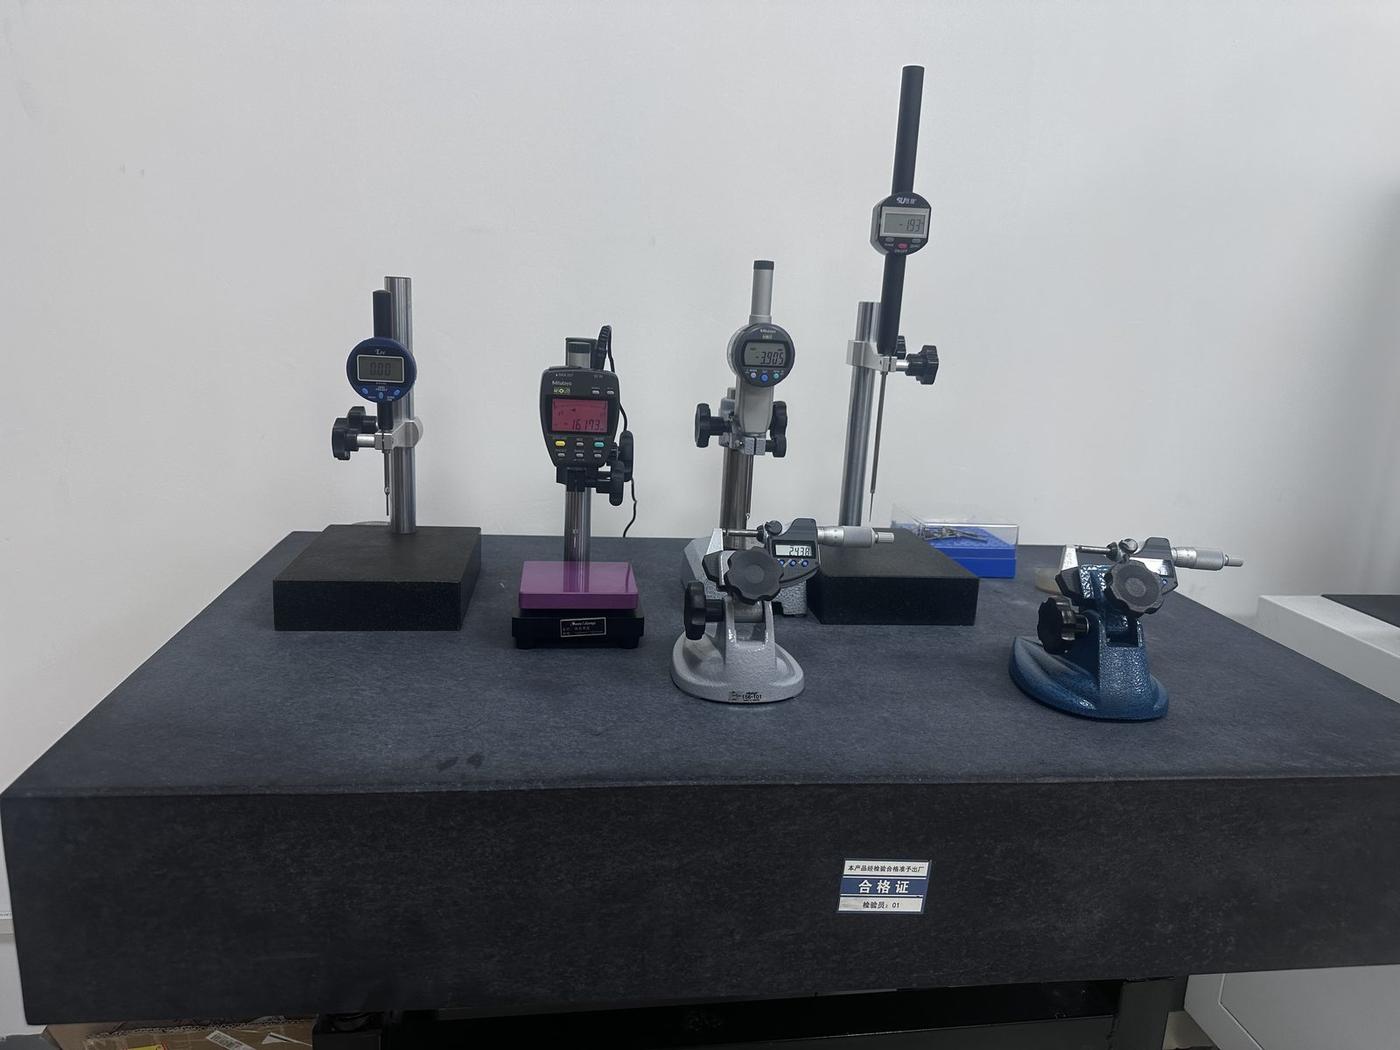
再看它用什么量具:三坐标、2.5 次元、投影仪、粗糙度仪、硬度计。关键不是有没有,而是能不能对上你的公差——±0.005mm 用卡尺验,报告可以直接不看。
三、CNC精密加工的质量与精度控制
CNC精密加工的精度不是一个数字,而是一句话:在什么条件下、用什么手段、能稳定做到多少。所以「你们精度多少」,好答案通常是反问:什么材料、多大尺寸、哪个特征。
| 档位 | 典型公差 | 常见尺寸范围 | 保证手段 | 对价格的影响 |
|---|---|---|---|---|
| 常规 | ±0.05mm | 全尺寸段 | 三轴 / 四轴 + 卡尺、千分尺 | 基准价 |
| 精密 | ±0.01mm | ≤300mm | 精铣或磨削 + 三坐标抽检 | +20%~40% |
| 高精 | ±0.005mm 及以内 | ≤150mm,恒温 | 多次装夹修正 / 磨削 / 机内测量 + 全检 | +50%~100% |
3.1 首件报告只看五行
基准怎么设、用什么设备测、关键尺寸实测值、材料批次、表面处理记录。五行齐全说明有流程;只给「合格」结论的,多半靠挑。
3.2 过程能力比单件合格率可信
抽 30 件算 Cpk。≥1.33 说明工序本身稳;只有「全检合格率 100%」而没有分布数据,通常意味着靠挑选而不是靠控制——批量一放大就翻车。
3.3 变形才是真正的大头
薄壁、细长、深腔件的公差,常常不是机床给不了,而是装夹与残余应力让零件在松开夹具后跑掉。对策是去应力、对称去料、专用软爪、真空固定,能一次成型就一次成型。
四、钛合金精密加工:贵在哪,用在哪
钛合金精密加工的报价通常是铝合金的 2~4 倍,加工速度还更慢。这不是厂家加价,是材料决定的。
| 特性 | TC4 钛合金 | 6061 铝合金 | 直接后果 |
|---|---|---|---|
| 导热系数 | 约 7 W/(m·K) | 约 167 W/(m·K) | 热量堆在刃口,刀具寿命骤降 |
| 弹性模量 | 约 110 GPa | 约 69 GPa | 让刀与颤振,薄壁件尺寸难控 |
| 化学活性 | 高温下与刀具材料反应 | 低 | 粘刀、积屑瘤,表面恶化 |
| 加工硬化倾向 | 明显 | 无 | 表层硬化,二次切削更难 |
4.1 三个特性决定工艺,而不是「多走几刀」
导热差,用高压内冷、低转速大进给、锋利刃口,宁可慢也不让热积在刀刃上;刚性弱,用短悬伸、刚性夹具、小径向切深,先压住颤振;活性高,用不涂层硬质合金或 AlTiN、避开含氯冷却液,细屑单独收集(有燃烧风险)。
4.2 典型应用场景
航空支架与接头、医疗骨钉与手术器械、半导体真空腔体法兰、机器人关节、光通讯外壳、海洋耐蚀件。共同点是批量小、单件价值高、失效代价大——所以更该看工艺方案,而不是只比单价。
4.3 询价时必须给三件事
材料牌号与状态(TC4 退火还是固溶时效)、毛坯形式(棒料、板材、锻件)、关键公差与表面要求。少一项,报价能差 30%。
五、采购选型建议:按这个顺序走
1. 先定工艺路线,再比价。同一路线(几轴、几次装夹、是否磨削)才有可比性,否则最低价往往对应最少工序。
2. 用一件真实零件打样。标准试样看不出薄壁变形和深腔排屑。
3. 要求分项报价。材料、工时、装夹、表面处理、检测分开报。能拆开的,说明它知道钱花在哪。
4. 写清验收标准与不合格处理。哪个标准、AQL 多少、返工谁承担,这三条比账期更影响总成本。
5. 首批不要压满。先放 30% 试产,跑顺了再放量,比一次性压价更省钱。
6. 看对方问不问问题。会追问基准、材料状态、装配关系的厂,通常做得好;只回「可以做,发图」的,要小心。
作为一家深圳CNC加工厂,我们自己也在这套标准下被客户审过很多次。想看设备与工艺边界,可以翻加工能力、五轴CNC加工专区与车铣复合专区;具体品类见产品中心。
六、常见疑问
深圳CNC加工厂的报价为什么能差两三倍?
主要是四件事:工序覆盖(是否含磨削与表面处理)、设备档次与精度能力、批量与排产优先级、是否含三坐标全检。比价前先把工艺路线和验收标准统一,否则最低价那家往往只是工序最少。
±0.005mm 是所有零件都能做到吗?
不是。这个档位通常限定在中小尺寸、恒温环境、可一次装夹或可磨削的特征上。深腔、薄壁、大型件需要按具体特征评估,有时不是设备能力不够,而是松开夹具后零件自己跑掉。
钛合金加工为什么交期比铝件长这么多?
切削速度只有铝的五分之一到八分之一,刀具磨损快、需频繁换刀,加上去应力、多工序和更密的检测,同等复杂度的钛件通常是铝件工时的 1.8~2.5 倍。
10~50 件的小批量,值得找深圳的厂吗?
值得,但要挑明确接受小批量的全工序厂。深圳的优势是工序密度和打样速度,小批量真正的成本在编程与装夹,不在材料,所以不要拿材料单价去判断贵不贵。
把你的图纸发过来,先拿一份分项报价
1 件起做,24 小时内出分项报价,列出材料、工时、装夹、表面处理与检测五项。即使最后没合作,这份报价也可当比价基准。
在线询盘
留下需求,24 小时内回复正式报价单;信息仅用于报价,全程保密。
手上有图纸?24 小时内拿分项报价
2D 图 + 3D 模型(STEP / IGES)+ 数量阶梯,三样就够了。材料、工时、编程夹具、外协、检测分开列,另附一页免费 DFM 建议。不看图不打电话。
上传图纸询价