5軸は「高価な機械」ではなく、3〜5回の段取りを1回に圧縮する選択です。段取りが減れば、累積誤差・芯出し時間・チャック傷のリスクが同時に下がります。ある部品を5軸に載せるべきかどうかの判断基準は、まさにここにあります。
まず区別すべき2つ:割り出し5軸(3+2)と同時5軸
業界では「回転軸が2本ある機械」をまとめて5軸と呼びますが、使い方は2通りあり、コストと能力は大きく異なります。
3+2(割り出し):A/C(またはB/C)テーブルである角度まで回転させて固定し、3軸と同じ要領で切削します。多面加工で段取りを繰り返す問題を解決する方式で、プログラミングは平面の論理のまま、剛性が高くコストも低い。ほとんどの構造部品はこれが最適解です。
同時5軸(RTCP):5軸が切削中に同時補間し、工具先端点が常にプログラム軌跡に追従します。対象は連続的に変化する自由曲面——インペラ、螺旋面、異形流路です。RTCPがなければ同時加工のプログラムを機械座標で書くことはほぼ不可能で、ポスト処理の補正で合わせ込むしかなく、精度は管理できません。
判断はひと言で済みます。連続的に変化する曲面があるかどうか。あれば同時5軸、なければ3+2のほうが一般的に有利です。
| 項目 | 3+2(割り出し) | 同時5軸(RTCP) |
|---|---|---|
| 回転軸の状態 | 位置決め後に固定 | 全行程で同時補間 |
| プログラミング | 平面の論理、通常のCAMで可 | RTCP対応のポストプロセッサが必要 |
| 適する形状 | 平面、穴系、多面体、傾斜面 | 連続曲面、流路、インペラ、螺旋 |
| 1回の段取りで加工できる面 | 4〜6面 | クランプ面を除く全面 |
| 単価 | 比較的低い | 高い(機械時間単価は約1.4〜2倍) |
| 典型的な誤用 | インペラをこれで加工 | 平板をこれで加工 |
設備と能力:台数ではなく「何ができるか」で示します
ストローク、テーブル形式、公差能力が、その部品を製作できるか・採算が合うかを直接決めます。見積り前に必ず確認する項目は次のとおりです。
| 項目 | 能力範囲 | 補足 |
|---|---|---|
| 同時制御軸数 | 3軸 / 4軸 / 5軸(3+2と同時5軸の両方) | 部品形状に応じて機械を割り当て。全件を5軸で加工するわけではありません |
| テーブル構成 | A/C、B/C | 同時5軸機はRTCP(工具先端点制御)標準 |
| 最大ワーク | 最大 1800×1200×650 mm | 超過サイズは機種と治具を含めて個別評価 |
| 到達公差 | 通常 ±0.005 mm | 形状・材質・段取り剛性により変動 |
| 主軸 | 高速主軸 | アルミの高速切削と鋼の重切削は機械を分けて段取り |
| 材質 | アルミ / ステンレス / チタン / 銅 / 真鍮 / PEEK / 炭素繊維 | チタンとPEEKは専用工具・切削条件が必要 |
| 表面処理 | アルマイト / めっき / PVD / ブラスト / 研磨 | 一部は外注。リードタイムは別行で提示 |
| 検査 | ミツトヨCMM、2.5次元画像測定機、ミクロン高さ測定器、恒温検査室 | 初品は全寸法+ロット抜取。検査報告書を同梱 |
精度をどう担保するか:変動要因を一つずつ固定する
±0.005 mmは「到達可能」であり、どの部品でも保証する値ではありません。同じ機械でも、段取り・熱平衡・取り代の配分で結果は一桁変わります。当社は変動要因を個別に固定します。
- 段取り:1回の段取りでできるだけ多くの形状を仕上げ、基準の変換を減らします。薄肉部品は真空吸着・低融点合金・柔軟サポートを使い、クランプ力で変形させません。
- 熱:粗加工と仕上げを分け、仕上げ前に機械とワークを熱平衡に戻します。アルミの高速切削では切削熱が機械の熱変形を上回ることが多く、冷却と待ち時間も工程に組み込みます。
- プログラム:RTCPポスト処理と工具先端点追従を使用。重要曲面は0.05〜0.1 mmを残して単軸の仕上げパスを当て、機械座標での合わせ込みは行いません。
- 検査:初品はCMMで全寸法、重要形状はCPK≧1.33。ロットはAQL抜取。検査報告書を同梱します。
- 限界:深いポケット、薄肉、大物は形状ごとに評価します。見積り段階で「保証する寸法」と「一般公差で扱う寸法」を明記します。
5軸で最も多い4種類の部品
次の4種類は当社で最も実績が多く、同時に見積り段階で工程難易度を過小評価されやすい部品です。
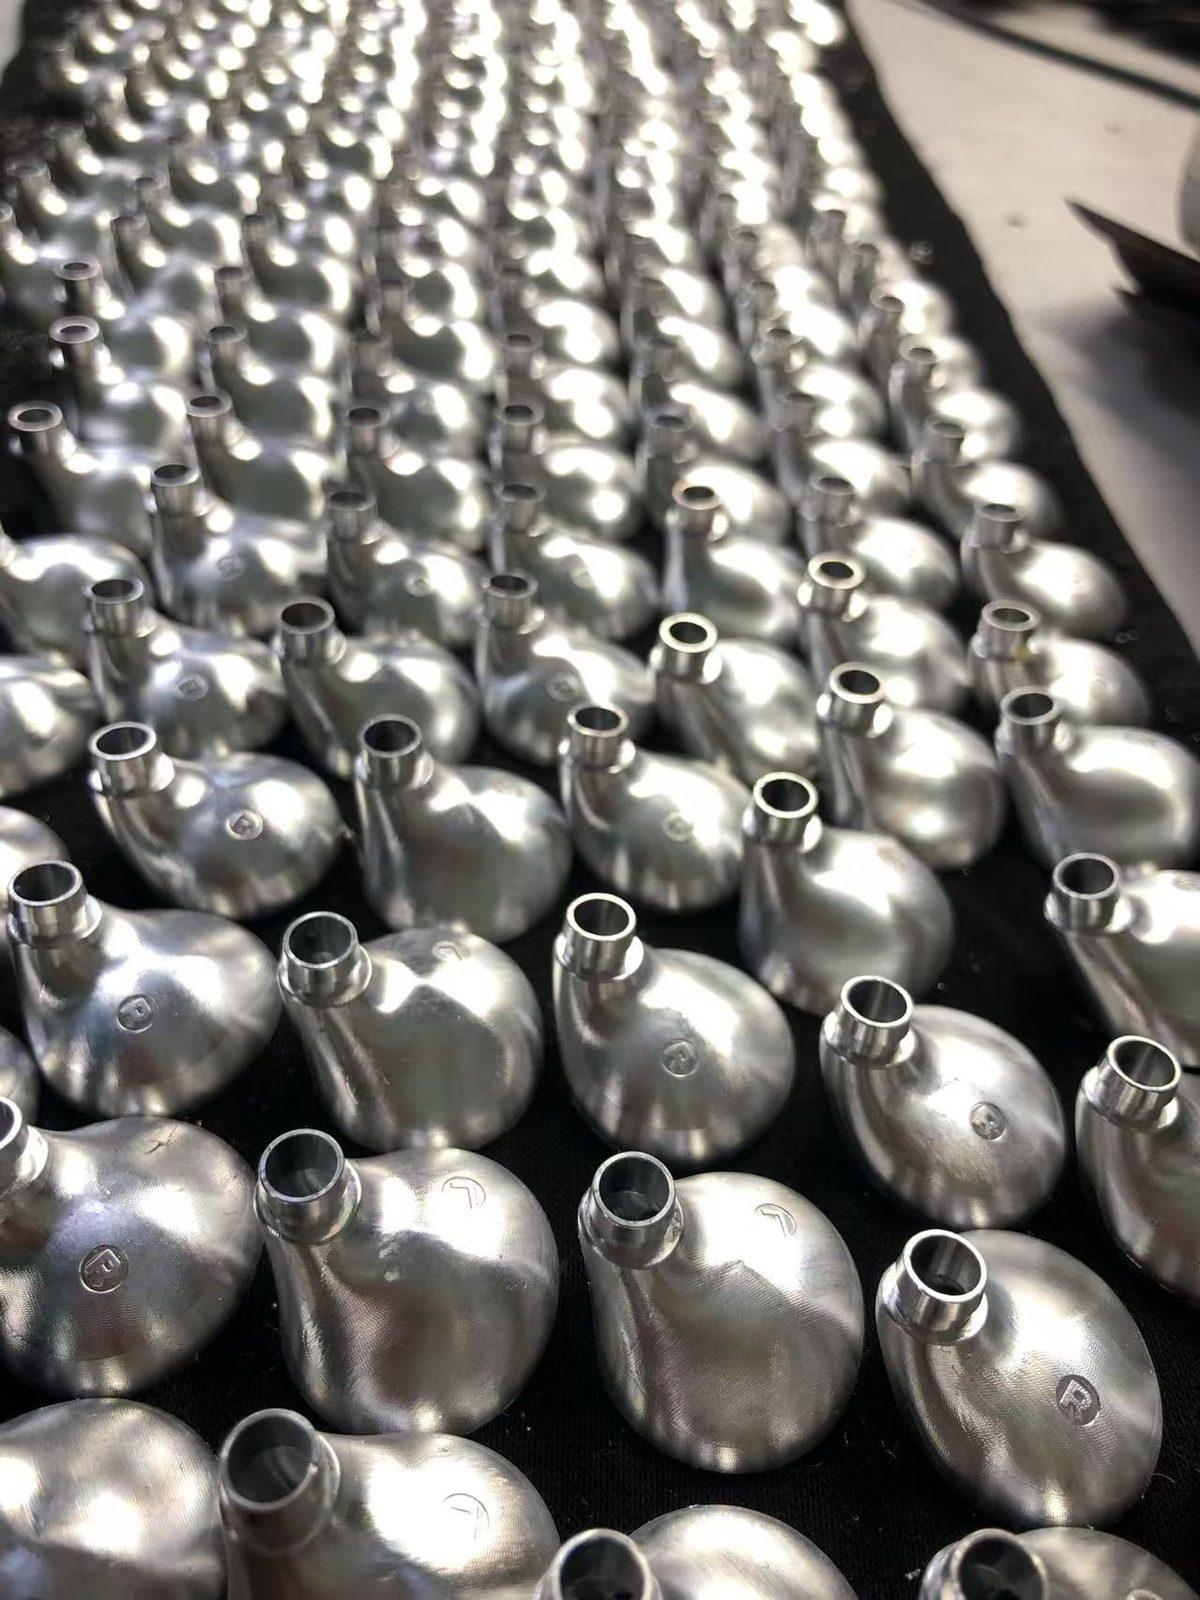
連続曲面部品(インペラ / 曲面筐体)
流路は連続的に変化する自由曲面で、同時加工でしか成立しません。難所は工具軸ベクトルの計画と継ぎ目の制御。通常はワンチャックで仕上げ、CMMで流路断面を走査します。
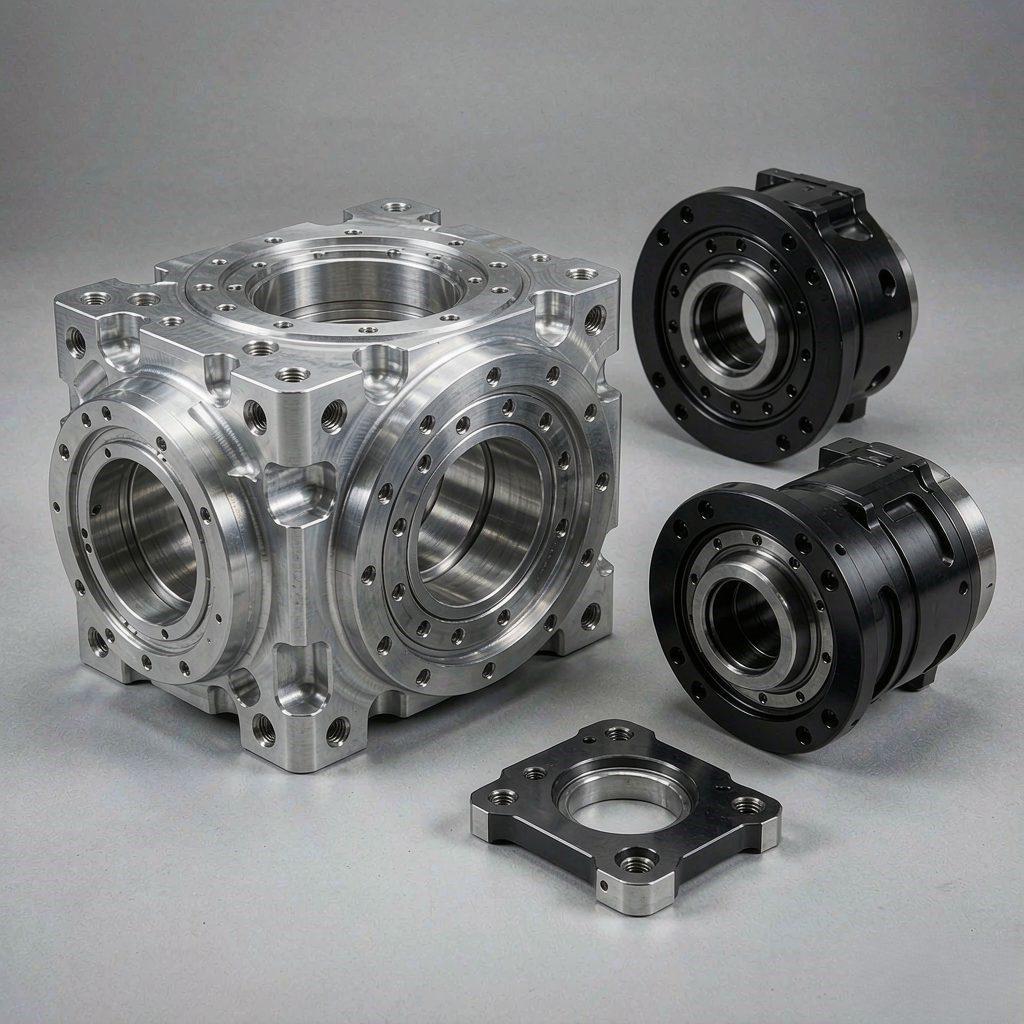
多面の軸受座(関節筐体)
2〜3箇所の軸受座の同軸度は機械ではなく段取りで決まります。全ボーリングを1回の段取りで行うほうが、工程分割よりはるかに安定します。
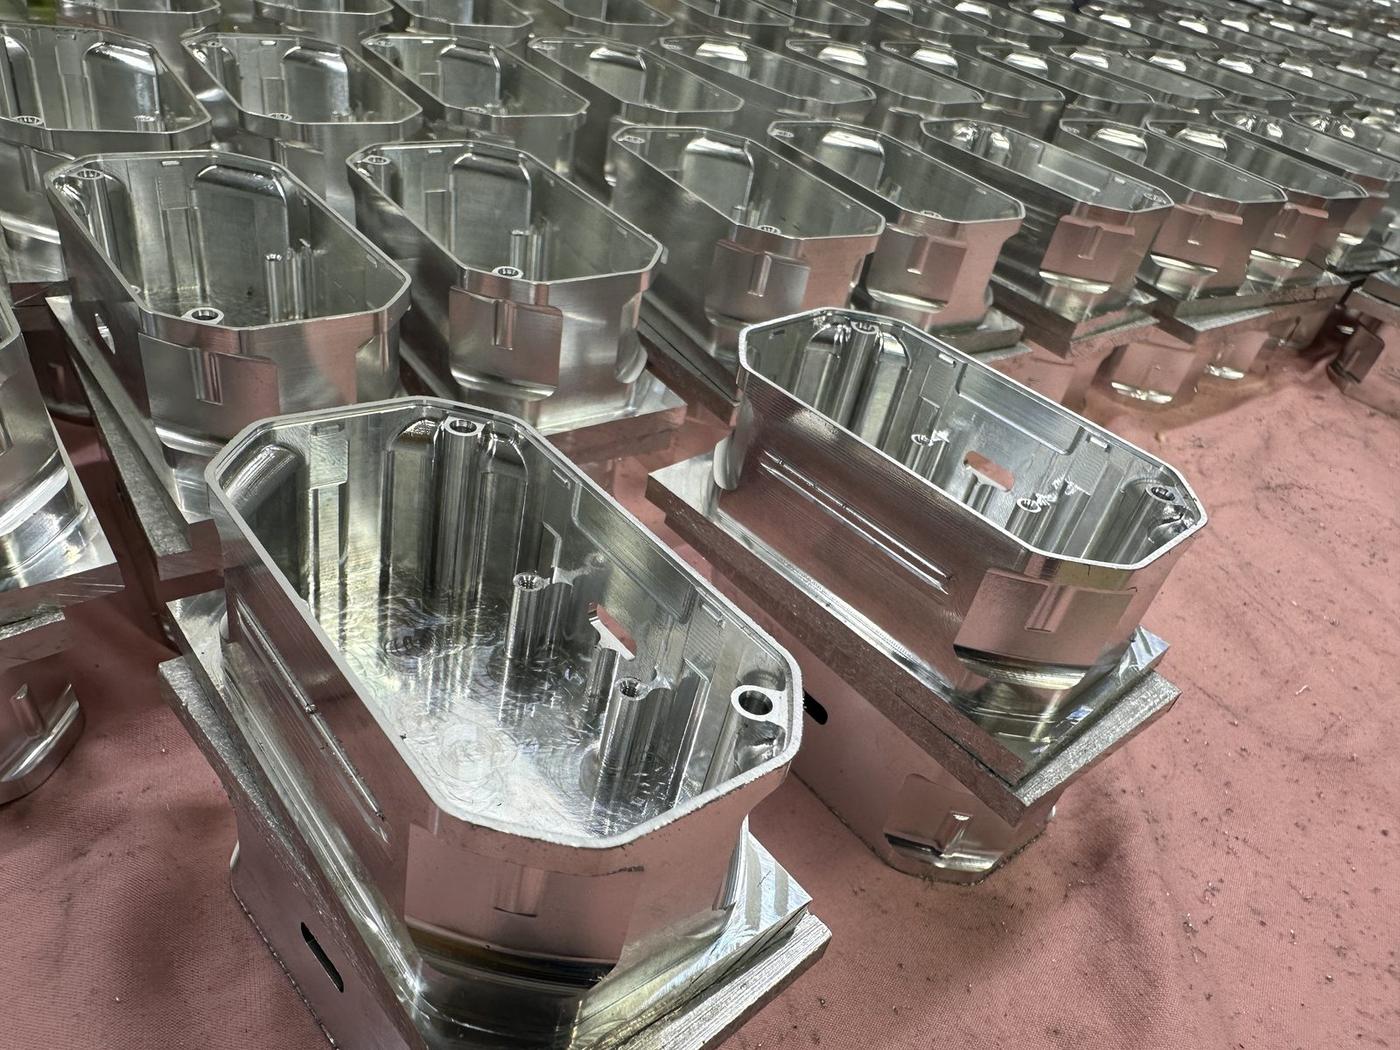
異形多面構造部品
4方向以上に形状がある場合は3+2の割り出しで足り、同時加工は不要です。要点は同一段取りで基準面を仕上げることです。
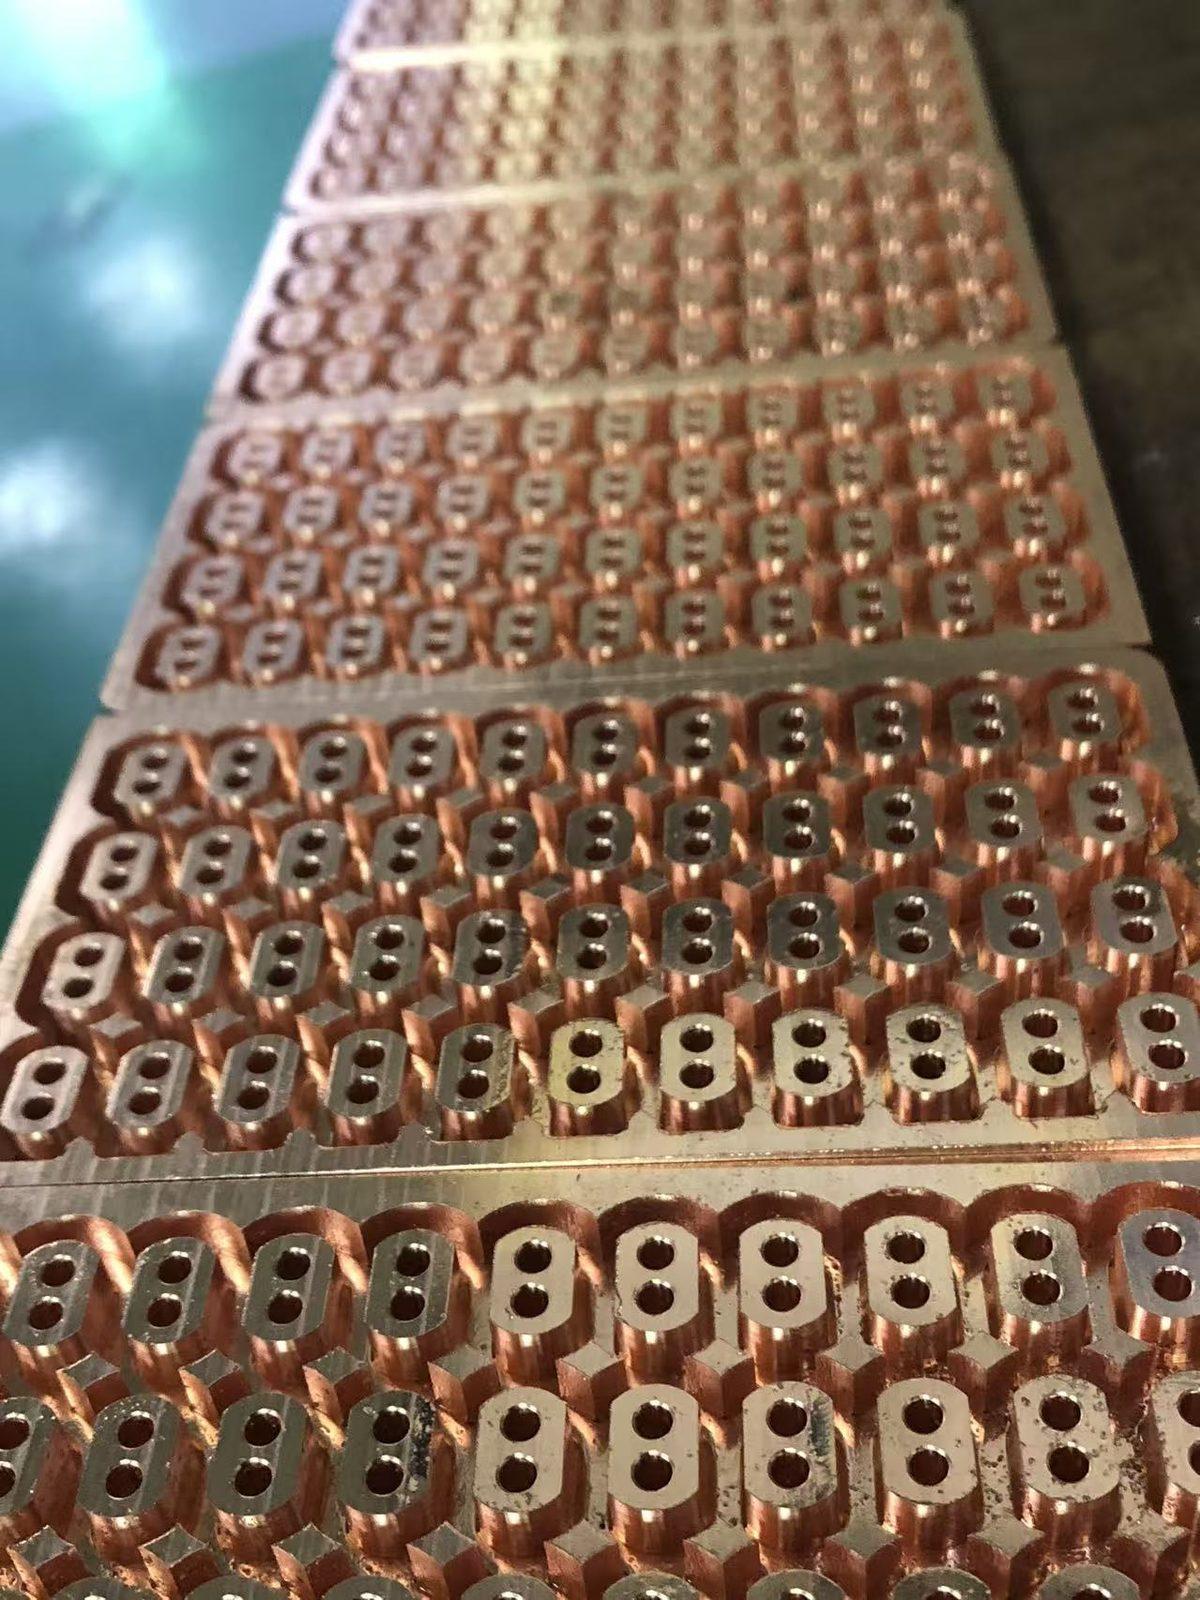
薄肉キャビティ・放熱構造
肉厚0.5〜1.5 mmでは、切削力よりもクランプ力のほうが部品を狂わせます。真空吸着+軽切削+対称的な取り代除去が定石です。
同じ部品でも、工程ルートでコストは2〜3倍変わる
差を生むのは機械ではなく、段取り回数と手直し率です。ルートを選ぶ前に3点を確認します。形状が何方向に分散しているか、重要公差はいくらか、ロットはどの規模か。
| ルート | 段取り回数 | 到達公差 | 加工時間 | 適するケース | 避けるべきケース |
|---|---|---|---|---|---|
| 3軸+複数段取り | 3〜5 | ±0.02〜0.05 mm | 基準 | 単面主体、形状が単純、ロット大 | 多面形状、自由曲面 |
| 3+2(割り出し) | 1〜2 | ±0.01〜0.02 mm | 中 | 多面体、穴系、平面主体 | 連続曲面 |
| 同時5軸 | 1 | ±0.005〜0.01 mm | 高 | インペラ、流路、異形曲面、薄肉 | 単純部品、超大ロット |
工程選定アシスタント:3項目で推奨ルートを表示
形状の方向・重要公差・ロットの3項目から推奨ルートと相対コスト指数を表示します。指数は3軸ワンチャック=100を基準とした比較用の値で、見積りではありません。
段取り回数×機械時間単価による概算です。材料費・表面処理・輸送費は含みません。実際の見積りは図面と数量に基づきます。
見積依頼は6項目を一度にお送りください
見積りの再提示の8割は、機械ではなく情報不足が原因です。6項目が揃えば24時間以内に項目別見積り(材料/機械時間/プログラミング・治具/外注/検査)を提示できます。
| 項目 | 必要な理由 | 不足した場合の影響 |
|---|---|---|
| STEP / IGES 3Dデータ | 曲面と工具経路の基礎 | 2D図のみでは曲面部品を評価できません |
| 2D図+重要公差 | 工程ルートと検査方案を決める | 公差が曖昧だと見積り後の再提示が必至 |
| 材料記号と調質 | 6061と7075、304と17-4PHでは被削性が2倍違う | 材質不明で加工時間が読めません |
| 数量と年間需要 | 専用治具を投入するか決める | 1個で見積り、実際は5000個となり単価が過大に |
| 重要面と外観要件 | 段取り方法と後工程を決める | 外観面の指示漏れで初品が不合格 |
| 表面処理と納期 | 外注工程が全体のリードタイムを決める | 加工時間のみで計算し納期が1〜2週間ずれる |
5軸を使うべきでないケース
軸数は多ければよいわけではありません。次の場合は3軸または3+2を推奨します。無理に5軸へ載せるより安く済みます。
- 片面の板物・パネル:3軸のワンチャックで足り、5軸は機械時間を増やすだけです。
- 単純形状の超大ロット:専用治具+3軸の多ステーションのほうが単価は明確に下がります。
- ±0.1 mm以上の非嵌合面:5軸の精度は活かせず、工具ホルダと治具に投資したほうが効果的です。
- 1〜2個で曲面がない場合:3+2で十分で、同時加工のプログラミング費用を払う必要はありません。
よくあるご質問
5軸加工は必ず3軸より高くつきますか?
単価は必ず高くなりますが、総コストは同じではありません。段取りが4回から1回になれば、芯出し3回・チャック傷3回分のリスク・工程間の待ちがなくなります。複雑部品では総コストが下がることも多く、単純部品では逆になります。
3+2と同時5軸はどう選びますか?
連続的に変化する曲面の有無で決まります。曲面のない多面体は3+2が有利で、剛性が高くプログラミングも簡単、30〜50%安価です。インペラ・流路・螺旋は同時加工しかありません。
±0.005 mmは保証されますか?
到達可能な精度であり、無条件の保証ではありません。通常の中小型の鋼・アルミ部品は、恒温・ワンチャック・CMM全数検査の条件で達成できます。深いポケット、薄肉、大物は形状ごとに評価し、見積り時に保証寸法を明記します。
最小ロットはいくらですか?
1個から対応します。試作段階で5軸を使う理由は「段取り削減と初品の速さ」であり、安価にするためではありません。量産段階で治具と単価を協議します。
見積りに必要な資料は何ですか?
STEP/IGES、2D図(重要公差入り)、材料記号と調質、数量と年間需要、表面処理、希望納期です。6項目が揃えば24時間以内に項目別見積りを提示します。