複合加工は「旋盤に動力工具を付けただけ」ではありません。3回の段取りを1回に圧縮する選択です。削減されるのは芯出しの時間だけではなく、段取り間で受け渡されてきた同軸度や位置度が、機械そのもので保証されるようになります。
まず4つの構成を区別する:「旋削してからフライス」から「一工程成形」まで
同じ「複合加工」でも、構成が一段違えば加工できる形状は半分になります。見積りの前にどの構成かを確認するほうが、「複合加工はできますか」と聞くよりはるかに有効です。
NC旋盤+二次段取り:旋削後に一旦降ろし、マシニングセンタでフライス加工します。フライス形状に制約はありませんが、2回の段取りの芯出し誤差が同軸度と位置度にそのまま乗ります。典型値は0.01〜0.03 mmです。
複合加工(C軸+動力工具):主軸を任意角度に割り出して固定し、動力工具で半径方向の穴、端面の溝、平面部を加工します。形状は主軸軸線に対して平行または垂直の方向に限られ、偏心穴はできません。
複合加工(Y軸+副軸):Y軸で工具を中心線から外すことで、偏心穴・異形輪郭・螺旋溝が成立します。副軸がワークを受け取って背面を加工するため、両端の同軸度は機械の受け渡し精度で決まります。
精密自動旋盤(スイス型):ガイドブッシュが工具の直近で棒材を支えるため、切削点がほとんど張り出しません。φ1〜32 mmの細長軸はL/D 20でも安定し、振れ止めなしで成立します。
| 項目 | NC旋盤+二次段取り | 複合加工(C軸+動力工具) | 複合加工(Y軸+副軸) | 精密自動旋盤 |
|---|---|---|---|---|
| 段取り回数 | 2〜3 | 1 | 1(背面含む) | 1 |
| フライス形状 | 制約なし(ただし再位置決めが必要) | 半径穴、端面溝、平面部(割り出し) | 偏心穴、異形輪郭、螺旋溝 | 半径穴、平面部、小ねじ |
| 同軸度の由来 | 二次段取りの芯出し 0.01〜0.03 mm | ワンチャック 0.005〜0.01 mm | ワンチャック+副軸受渡し 0.005 mm | ガイドブッシュ支持 0.003〜0.008 mm |
| 対応径 | 制限なし | φ5〜φ400 mm | φ5〜φ300 mm | φ1〜φ32 mm |
| 相対加工時間 | 基準 1.0 | 0.7〜0.8 | 0.6〜0.7 | 0.3〜0.5(小物ロット) |
| 典型的な誤用 | 密集した半径穴を工程分割のまま | 偏心穴をこれで指定 | 単品試作を無理に載せる | 大径品を無理に載せる |
設備と能力:ワンチャックで何をカバーできるかで示します
見積り前に確認する項目は次のとおりです。実測値のない項目は「機種により確認」と記載します。複合加工の能力差はブランドではなく構成から来るためです。
| 項目 | 能力範囲 | 補足 |
|---|---|---|
| 最大振り直径 | φ400 mm(複合加工)/ φ32 mm(自動旋盤) | 超過径は立旋盤または工程分割に切り替えます |
| 最大加工長 | 500 mm(複合加工、副軸受渡し含む) | 自動旋盤は棒材送り長で別提示、通常300 mm以下 |
| C軸割り出し | 0.001°、任意角度で位置決め | 割り出し加工と輪郭加工はプログラミング方針を分けます |
| 動力工具 | 半径/軸方向ホルダ、回転数は機種により確認 | 動力工具の剛性はマシニングセンタの主軸より大幅に低く、条件の流用は不可 |
| Y軸 | 一部機種で±50 mm | 偏心穴と異形輪郭の前提。Y軸がなければ成立しません |
| 副軸 | 受渡し精度は機種により確認 | 背面工程を同一サイクルで完了。継ぎ目は取り代を残して検査 |
| 到達公差 | 寸法 ±0.01 mm、同軸度・真円度 ±0.005 mm | L/D・材質・段取り剛性により変動 |
| 材質 | 快削鋼 / 303・304・316L / 真鍮 / アルミ / チタン / 17-4PH / PEEK | チタンと17-4PHは専用チップと切削条件が必要 |
| 検査 | ミツトヨCMM、真円度測定機、粗さ測定機、画像測定機、恒温検査室 | 初品は全寸法+ロット抜取。検査報告書を同梱 |
精度をどう担保するか:複合加工特有の4つの変動要因
複合加工の公差は「機械精度」という単一の変数ではなく、段取り・熱・動力工具の剛性・副軸の受渡しが重なった結果です。どれか一つでも固定できなければ、±0.005 mmは公称値にすぎません。
- 同軸度:ワンチャックが前提条件です。チャック側と副軸側を同一サイクルで仕上げて初めて0.005 mmが意味を持ちます。工程分割では芯出し頼みで、0.02 mm出れば良いほうです。
- 熱伸び:連続旋削でZ軸が熱変位し、長尺品では全長と端面位置が最初に動きます。初品合格は50個目の合格を意味しません。量産では初品の30分後に再測定が必要です。
- 動力工具の剛性:動力工具ホルダはマシニングセンタの主軸より張り出しが長く、半径方向のたわみが顕著です。同じφ6エンドミルでも、複合加工では切込みと送りを0.6〜0.7倍に換算しないと寸法も面品位も保てません。
- 副軸の受渡し:受け取り時のZ位置誤差と半径方向の振れが、そのまま継ぎ目と段差になります。プログラムで0.05〜0.1 mmの取り代を残し、受渡し後に仕上げ旋削をかけます。
- 細長軸:L/Dが8を超えると半径方向の切削力がたわみの主因になります。振れ止め・センター押し・ガイドブッシュのいずれかが必須で、送りを下げるだけでは解決しません。
複合加工で最も多い4種類の部品
次の4種類は当社の定番であり、同時に「普通の旋盤品」として見積られ、後から成立しないと分かる4種類でもあります。
精密シャフト・ねじ軸の端部
軸受座の同軸度、ねじ、端面の平面部をワンチャックで仕上げます。難所はL/Dと熱処理後の変形で、熱処理は通常、粗旋削と仕上げ旋削の間に置きます。
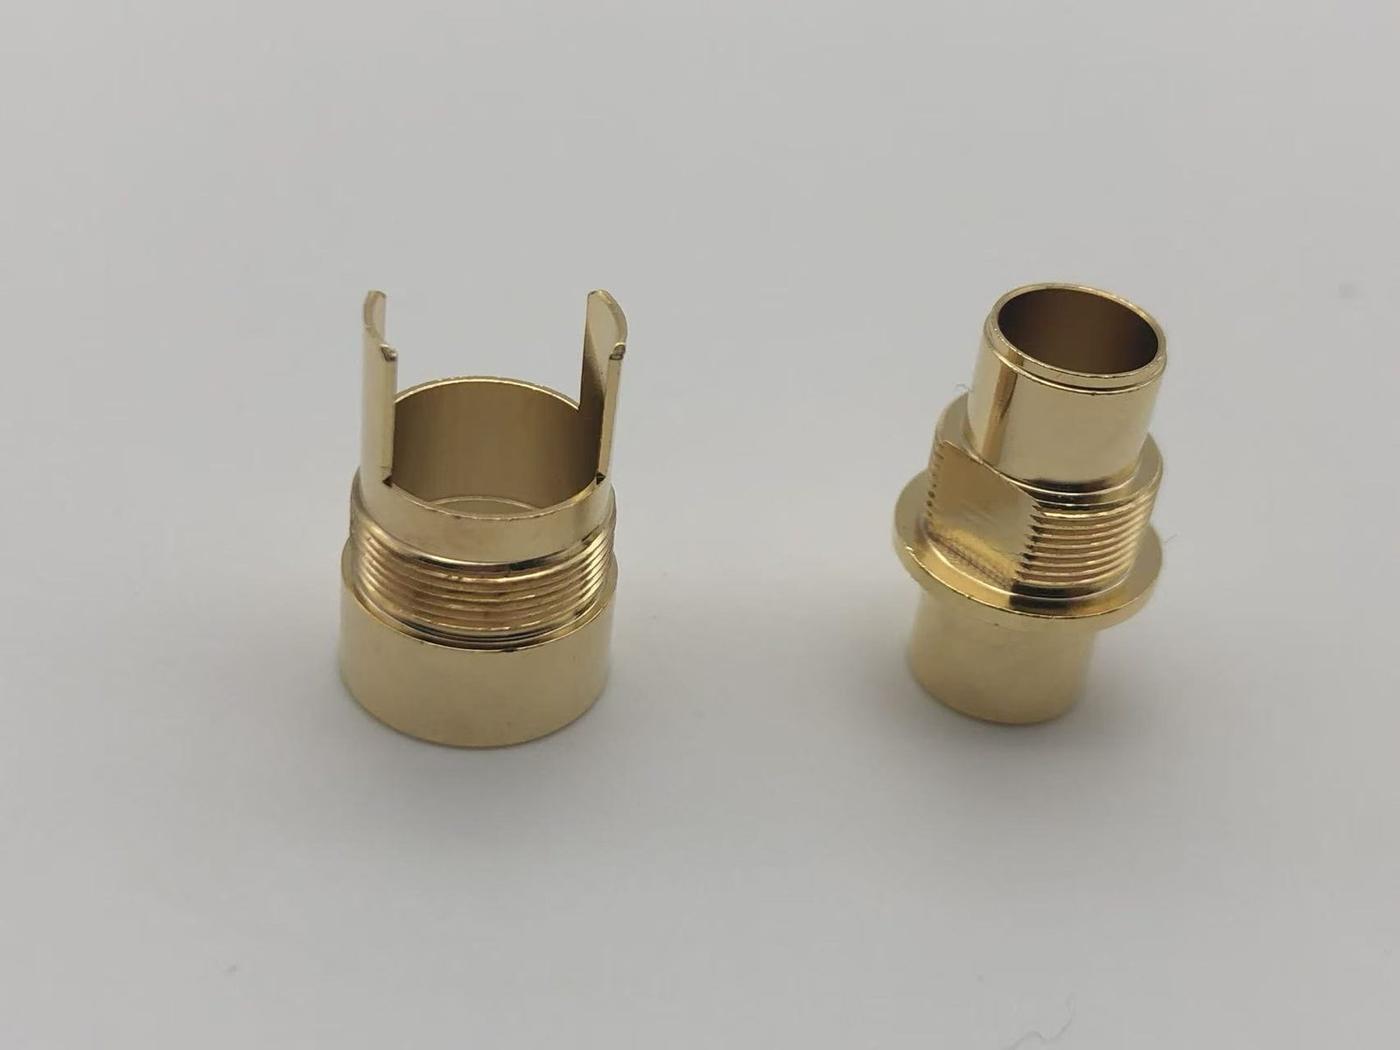
コネクタ・油圧継手の筐体
おねじ、端面の溝、半径穴が互いに角度を持つため、工程分割では偏心が避けられません。ワンチャックなら位置度はC軸割り出しで決まります。
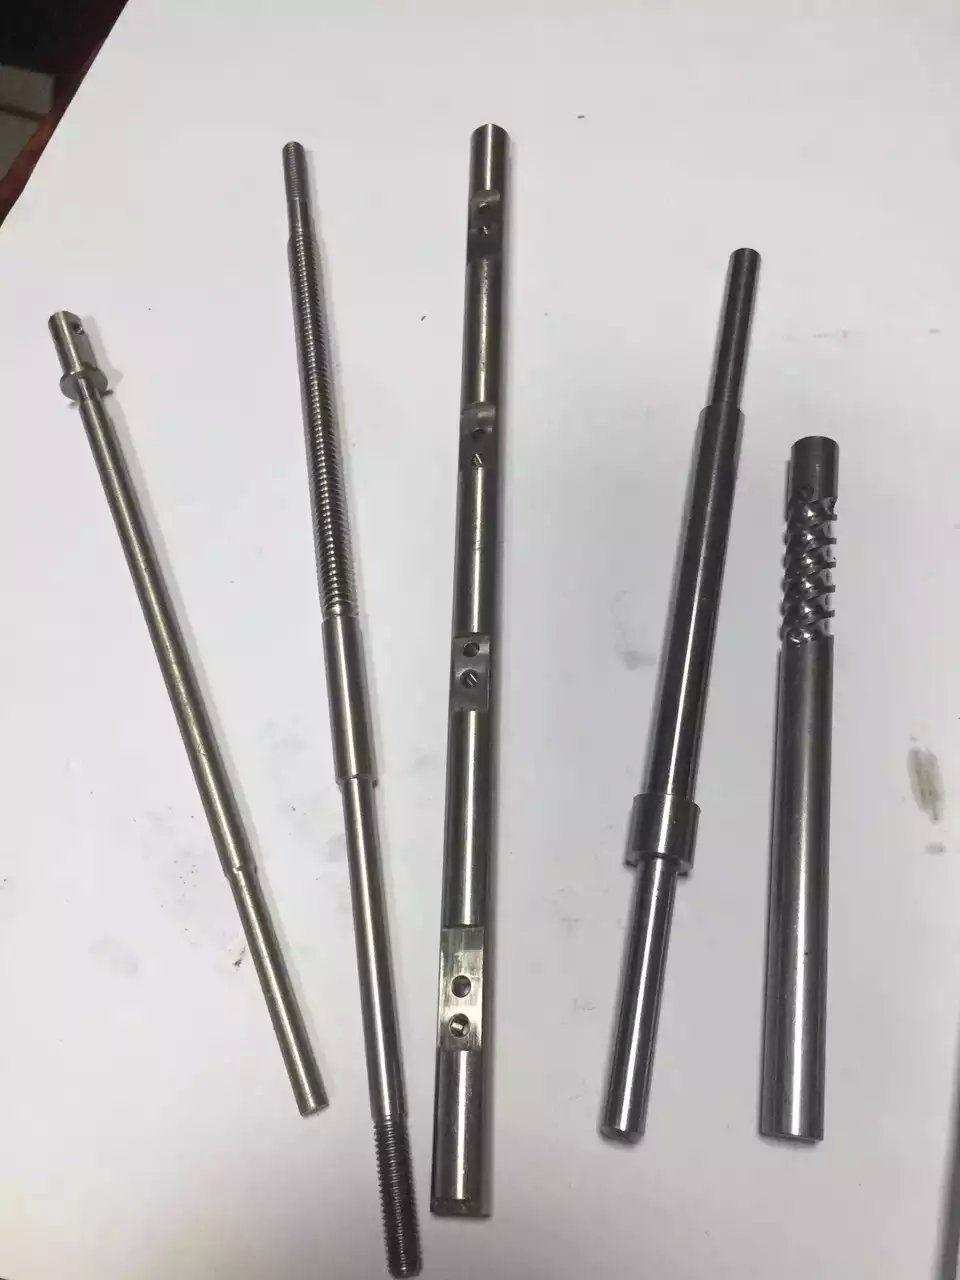
細長軸・プローブ
L/D 8〜20の軸はガイドブッシュまたは振れ止めで支え、切削条件は剛性に合わせて換算します。直径より真直度が難しく、検査には真円度測定機と振れ測定が必要です。
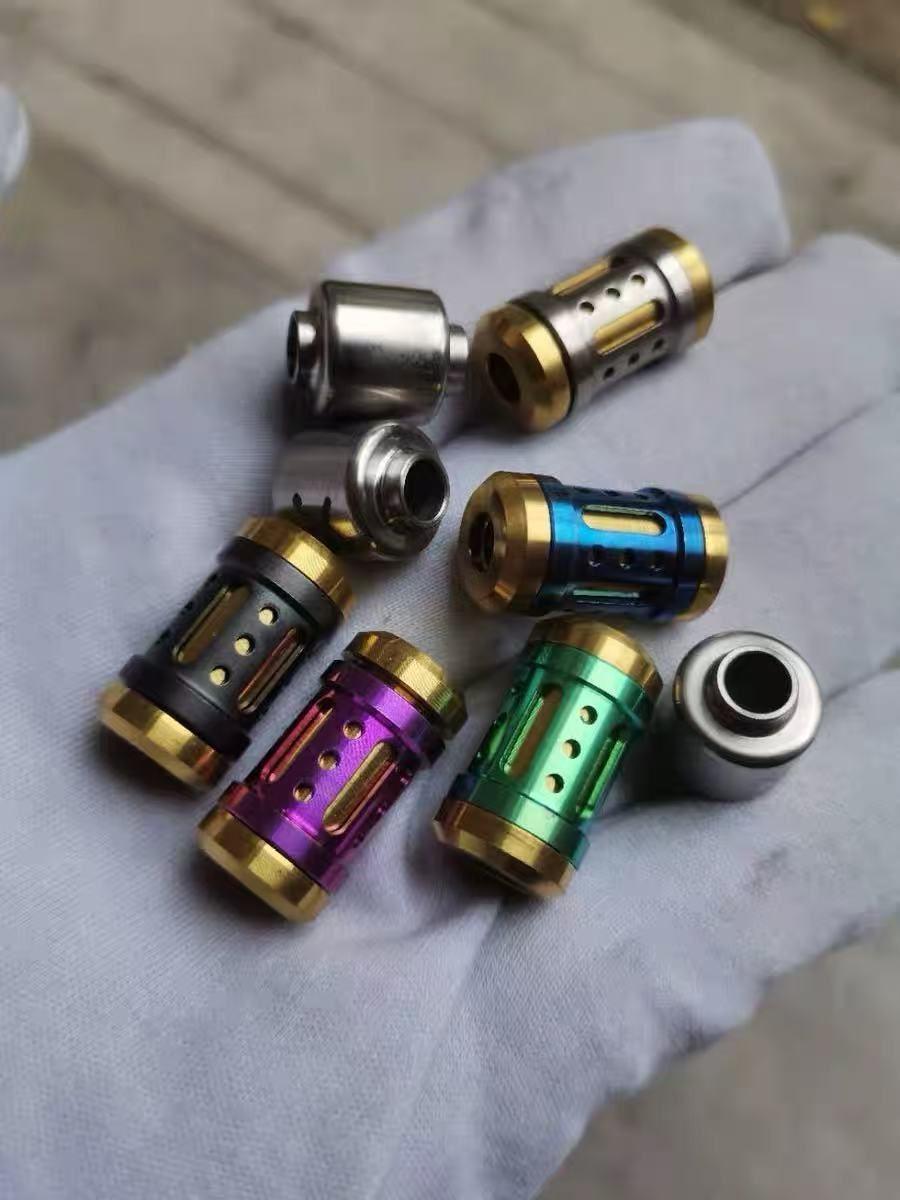
多形状の旋盤部品(窓・溝・面取り)
外周の旋削、側面の窓フライス、端面の穴あけタップを一工程で行い、そのままアルマイトへ回せます。窓のエッジのバリは機内で除去しないと後工程で手直しになります。
同じ部品でも、4つのルートで加工時間は最大2倍違う
差を生むのは機械の価格ではなく、段取り回数と工程間の待ちです。ルートを選ぶ前に3点を確認します。フライス形状がどれだけあるか、同軸度はいくらか、ロットはどの規模か。
| ルート | 段取り回数 | 到達同軸度 | 相対加工時間 | 適するケース | 避けるべきケース |
|---|---|---|---|---|---|
| NC旋盤+二次段取り | 2〜3 | 0.01〜0.03 mm | 基準 1.0 | フライス形状が少ない、同軸度が緩い、単品試作 | 密集した半径穴、高い同軸度 |
| 複合加工(C軸+動力工具) | 1 | 0.005〜0.01 mm | 0.7〜0.8 | 半径穴、端面溝、平面部、中ロット | 偏心穴、異形輪郭 |
| 複合加工(Y軸+副軸) | 1 | 0.005 mm | 0.6〜0.7 | 偏心形状、両端加工、高同軸度 | 単純部品、超大ロット |
| 精密自動旋盤 | 1 | 0.003〜0.008 mm | 0.3〜0.5 | φ32以下の細長軸、大ロット | 大径品、単品試作 |
工程選定アシスタント:3項目で推奨ルートを表示
部品形状・重要公差・ロットの3項目から推奨ルートと相対コスト指数を表示します。指数はNC旋盤+二次段取り=100を基準とした比較用の値で、見積りではありません。
基準単価×段取り回数+構成係数による概算です。材料費・表面処理・輸送費は含みません。実際の見積りは図面と数量に基づきます。
見積依頼は6項目を一度にお送りください
複合加工の見積り修正の8割は「形状の説明不足」が原因で、機械時間の計算違いではありません。6項目が揃えば24時間以内に項目別見積り(材料/機械時間/プログラミング・治具/外注/検査)を提示できます。
| 項目 | 必要な理由 | 不足した場合の影響 |
|---|---|---|
| 最大外径×全長 | 機械に載るか、副軸が必要かを決める | 行程超過が後から判明し、方案ごと破綻 |
| ねじ仕様とピッチ | 工具・回転数・検査ゲージを決める | 図面はM8、実物はM8×0.75の細目 |
| 重要同軸度・真円度 | ワンチャックが必須かを決める | 工程分割で見積り、実測で不合格・手直し |
| 半径穴・偏心形状の位置と角度 | Y軸構成が必要かを決める | Y軸の機械時間を計上せず、価格と納期が破綻 |
| 材料記号と棒材サイズ | 快削鋼と316Lでは加工時間が30〜50%違う | 材質不明で加工時間が読めません |
| 数量と年間需要 | 自動旋盤か複合加工かを決める | 50個で見積り、実際は5万個で単価が過大 |
複合加工を使うべきでないケース
複合加工の機械時間単価はNC旋盤より高くなります。次の場合は工程分割を推奨します。無理に複合加工へ載せるより安く済みます。
- 純旋削でフライス形状がまったくない:NC旋盤のワンチャックで足り、複合加工は機械時間を増やすだけです。
- フライスが7割以上で旋削が端面だけ:マシニングセンタのほうが速く、複合加工のC軸剛性が逆に足を引きます。
- φ400 mmを超える、または重量超過:行程が足りず、立旋盤+横中ぐり盤の工程分割になります。
- 単品試作で同軸度が緩い:NC旋盤+フライス盤の分割で、プログラミングと段取りの時間を節約できます。
よくあるご質問
複合加工と「旋盤に動力工具を付けたもの」は同じですか?
同じではありません。動力工具は「旋盤でフライスができる」ところまでです。偏心穴ができるかはY軸の有無、背面ができるかは副軸の有無で決まります。C軸と動力工具だけの機種では、フライス形状は主軸軸線に平行か垂直の方向に限られます。
ワンチャックでどの工程まで完了しますか?
外周・端面の旋削、溝入れ、ねじ切り、半径方向と端面の穴あけ・タップ、平面部と溝フライスです。Y軸があれば偏心穴と異形輪郭、副軸があれば背面工程も完了し、表面処理を除いて機械から降りた時点で完成品になります。
同軸度はどこまで出ますか?
チャック側と副軸側を同一サイクルで加工した場合、0.005 mmで安定します。工程分割では芯出し頼みで、通常0.01〜0.03 mmです。L/Dが8を超える部品は実剛性で評価し、見積り時に保証区間を明記します。
自動旋盤と複合加工はどう選びますか?
直径とL/Dで決まります。φ32以下・L/D 8以上・数百個以上のロットなら、自動旋盤が加工時間と真直度の両面で有利です。径が大きく形状が複雑で中ロットなら複合加工が適します。代替関係ではありません。
最小ロットと試作納期は?
1個から対応します。複合加工の試作は通常5〜7営業日、自動旋盤の小物は4〜6営業日、熱処理と表面処理は別途3〜5日です。量産単価は年間需要の確認後に提示します。