一个零件该走哪条工艺路线,取决于特征方向、公差与批量,而不是「有几台五轴」。这一页给出四类工艺各自的能力边界与适用场景,以及判断该用哪一条的依据。
四类工艺,各自的边界在哪里
工艺没有优劣,只有匹配与否。下面四张卡片对应四种典型零件,点进去可以看具体能力与验收口径。
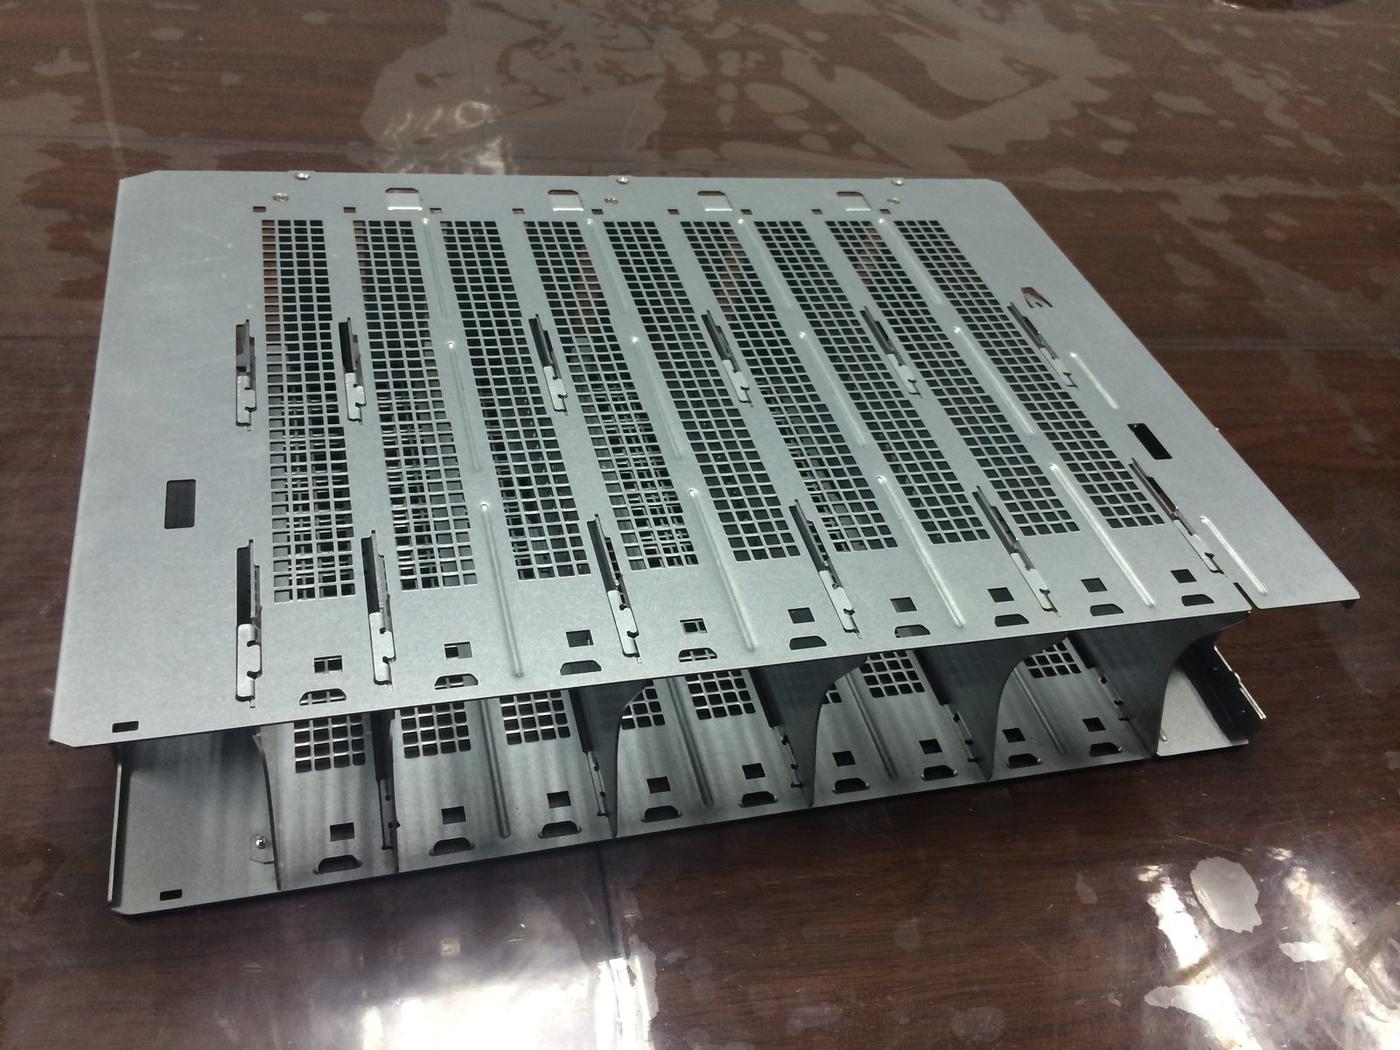
三轴加工
单面为主的结构件、板类件。一次装夹完成大部分平面与孔系,批量稳定性最好、单价最低。
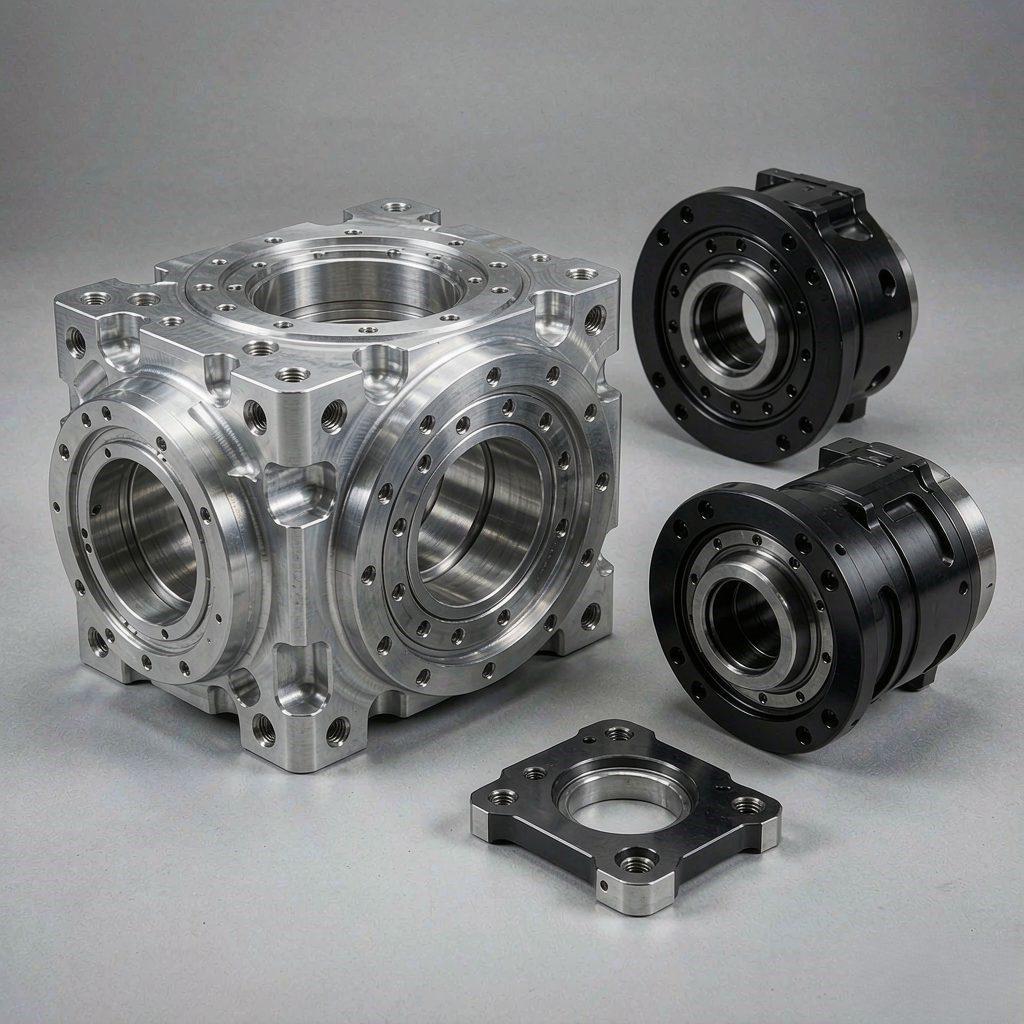
3+2 定轴(四轴 / 五轴定位)
多面体零件一次装夹转面完成,刚性好、编程简单,是结构件最常用的路线。
五轴联动(RTCP)
连续曲面与异形流道,一次装夹完成除夹持面外的全部特征,专治多次装夹的累积误差。
车铣复合 / 走心机
回转体叠加铣削特征一次成型,细长轴、接头类零件的同轴度与效率保障。
设备总览:按用途分工,不按台数堆砌
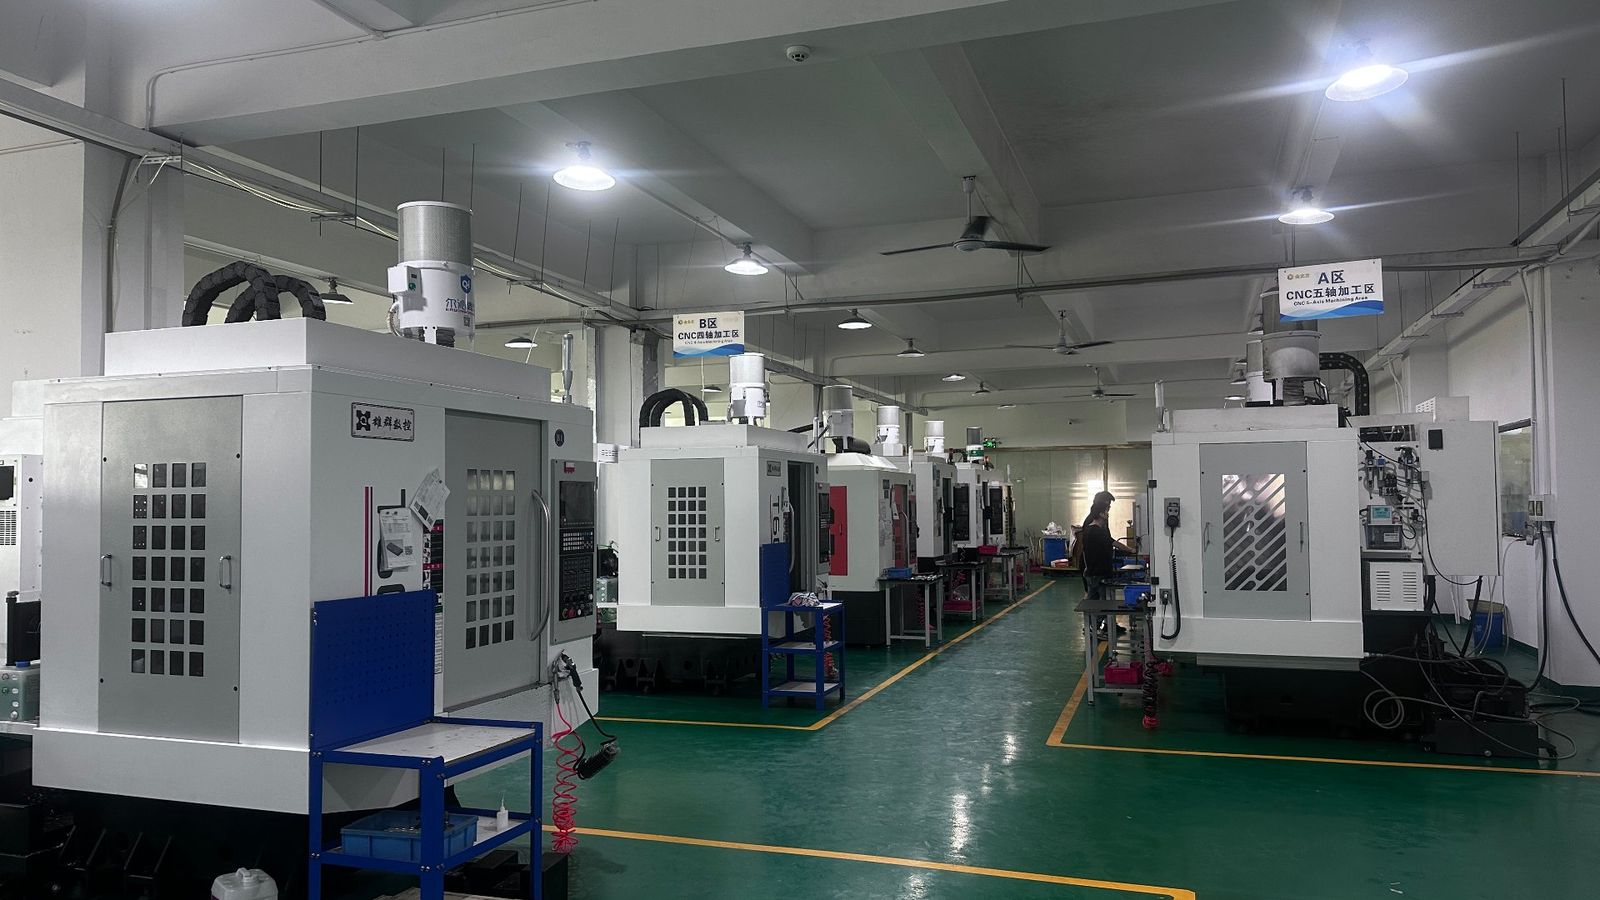
排产时先看零件的特征分布,再决定上哪一类机床。同一批零件混排反而会拉长交期。
| 设备类别 | 主要用途 | 典型零件 |
|---|---|---|
| 三轴立式 / 龙门加工中心 | 平面、孔系、型腔、大板 | 面板、散热板、结构件、治具 |
| 四轴 / 3+2 定位 | 多面体、圆周分布特征 | 关节壳体、法兰、接头、异形座 |
| 五轴联动(RTCP) | 连续曲面、流道、异形多面 | 叶轮、导流件、异形壳体 |
| 车铣复合 / 精密走心机 | 回转体叠加铣削、细长轴 | 轴类、销、精密接头、螺套 |
精度与检测:说清楚「可达」与「保证」的区别
常规可达 ±0.005 mm,但这是特定条件下的结果:中小尺寸、恒温、一次装夹、CMM 全检。深腔、薄壁、大尺寸件的公差要按特征评估,报价阶段会写明哪些尺寸保证、哪些按一般公差。
检测配置为日本三丰三坐标测量机、2.5 次元影像测量仪、微米级高度仪与独立恒温检测室;首件全尺寸报告随货,批次按 AQL 抽检。
两个专区,讲清楚最容易选错的两条路线
五轴与车铣复合是四类工艺里门槛最高、也最容易被误用的两条,各自做了一页专区。五轴那页讲 3+2 与联动的区别、设备能力、精度保障与不适用场景;车铣复合那页讲 C 轴动力刀塔、Y 轴与副主轴、走心机的分界,以及同轴度到底靠什么保证。