ある部品がどの工程ルートを通るべきかは、形状の方向・公差・ロットで決まります。「5軸機が何台あるか」ではありません。このページでは4つのルートそれぞれの能力限界と適用場面、そして選び方の基準を示します。
4つのルート、それぞれの限界
工程に優劣はなく、適否があるだけです。以下の4枚のカードは代表的な4種類の部品に対応しています。開くと具体的な能力と検収基準をご覧いただけます。
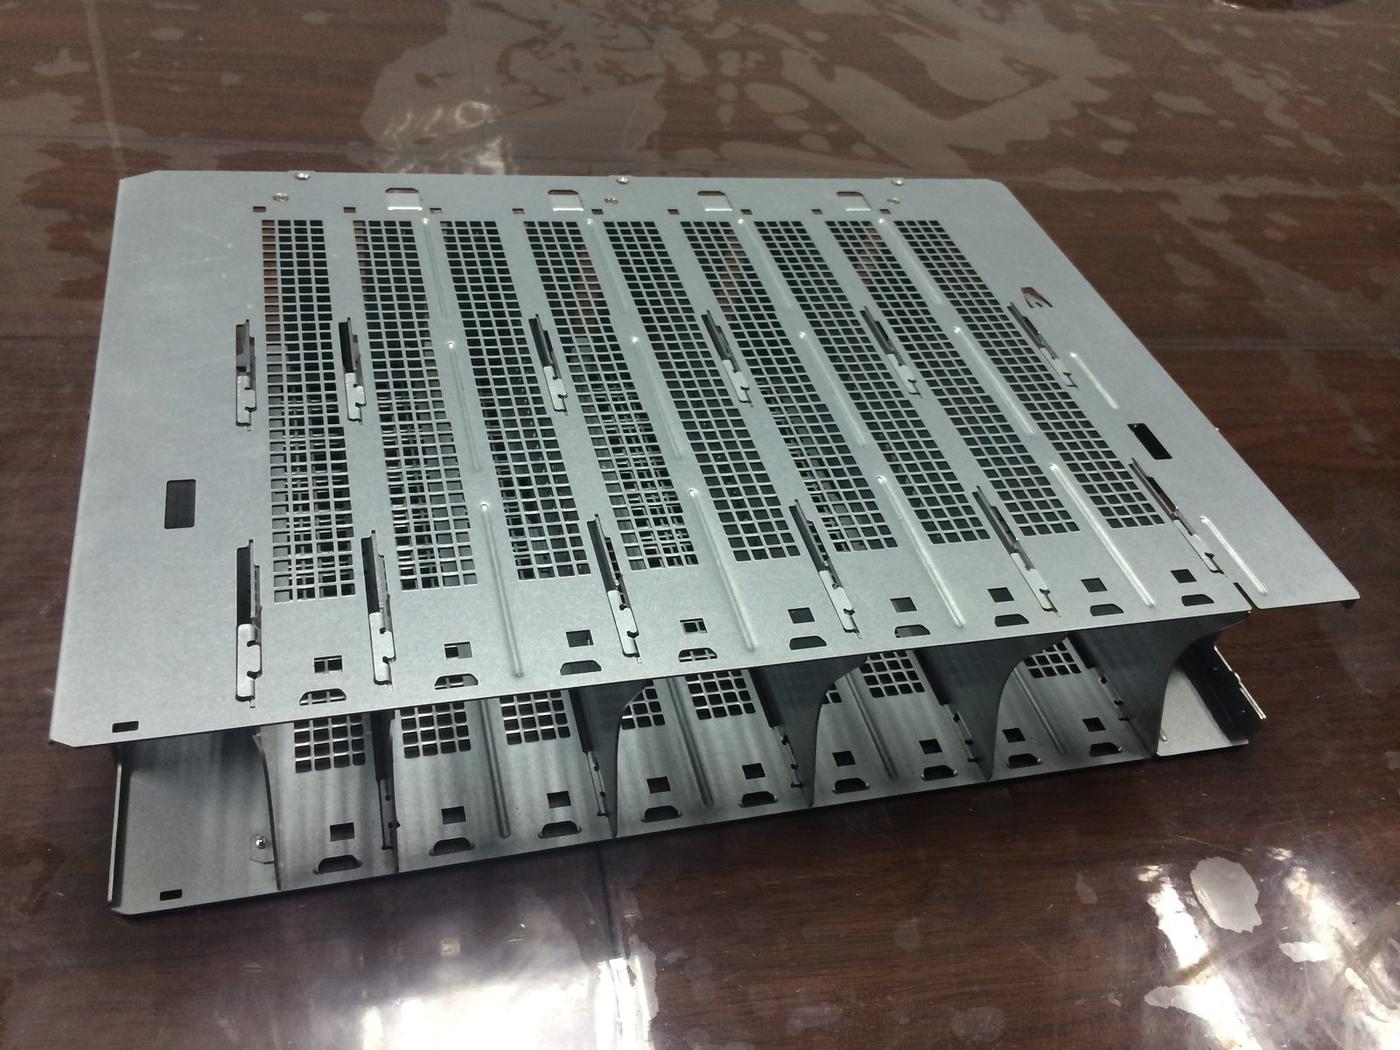
3軸加工
片面主体の構造部品・板物。平面と穴系の大部分をワンチャックで仕上げ、ロット安定性が最も高く単価も最も低いルートです。
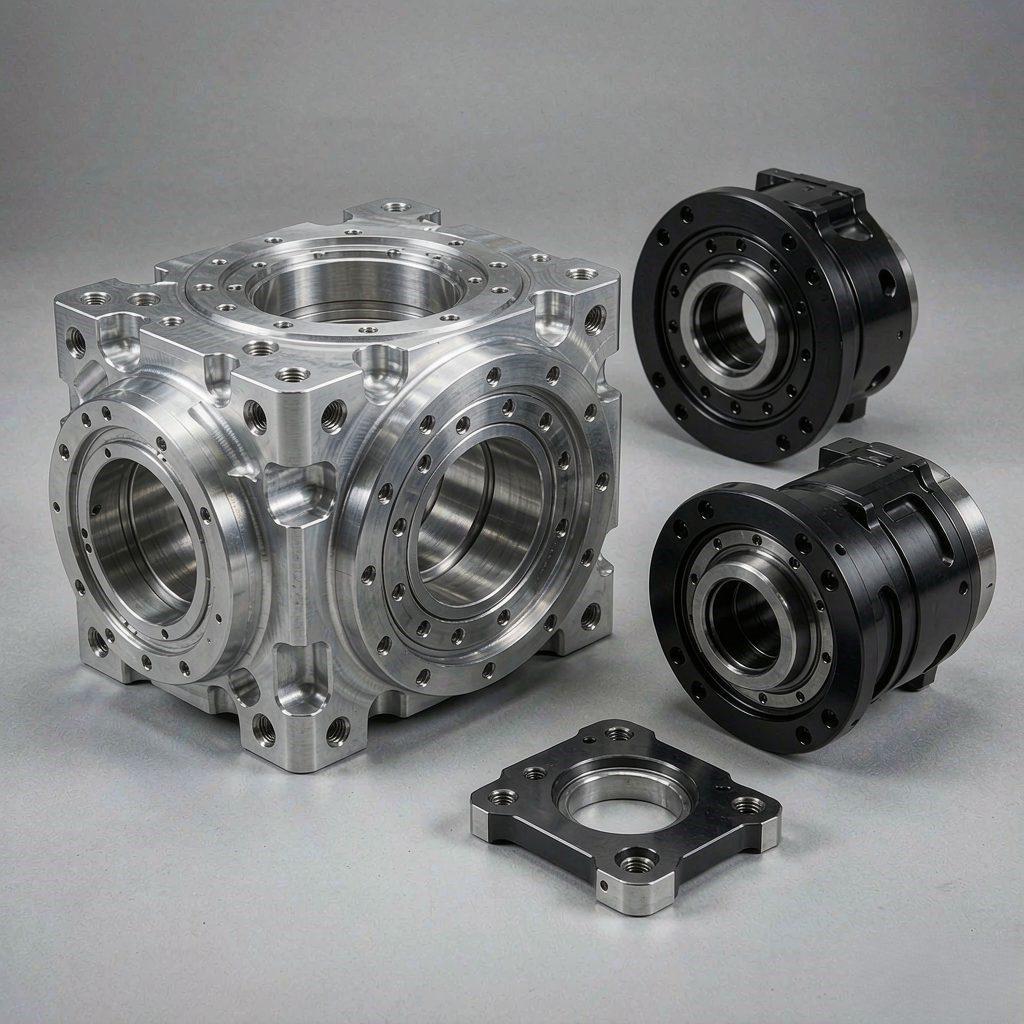
3+2(割り出し)
多面体部品をワンチャックで面を割り出しながら仕上げます。剛性が高くプログラミングも簡単で、構造部品で最も多用するルートです。
同時5軸(RTCP)
連続曲面と異形流路。クランプ面を除く全形状をワンチャックで完成させ、複数段取りの累積誤差を解消します。
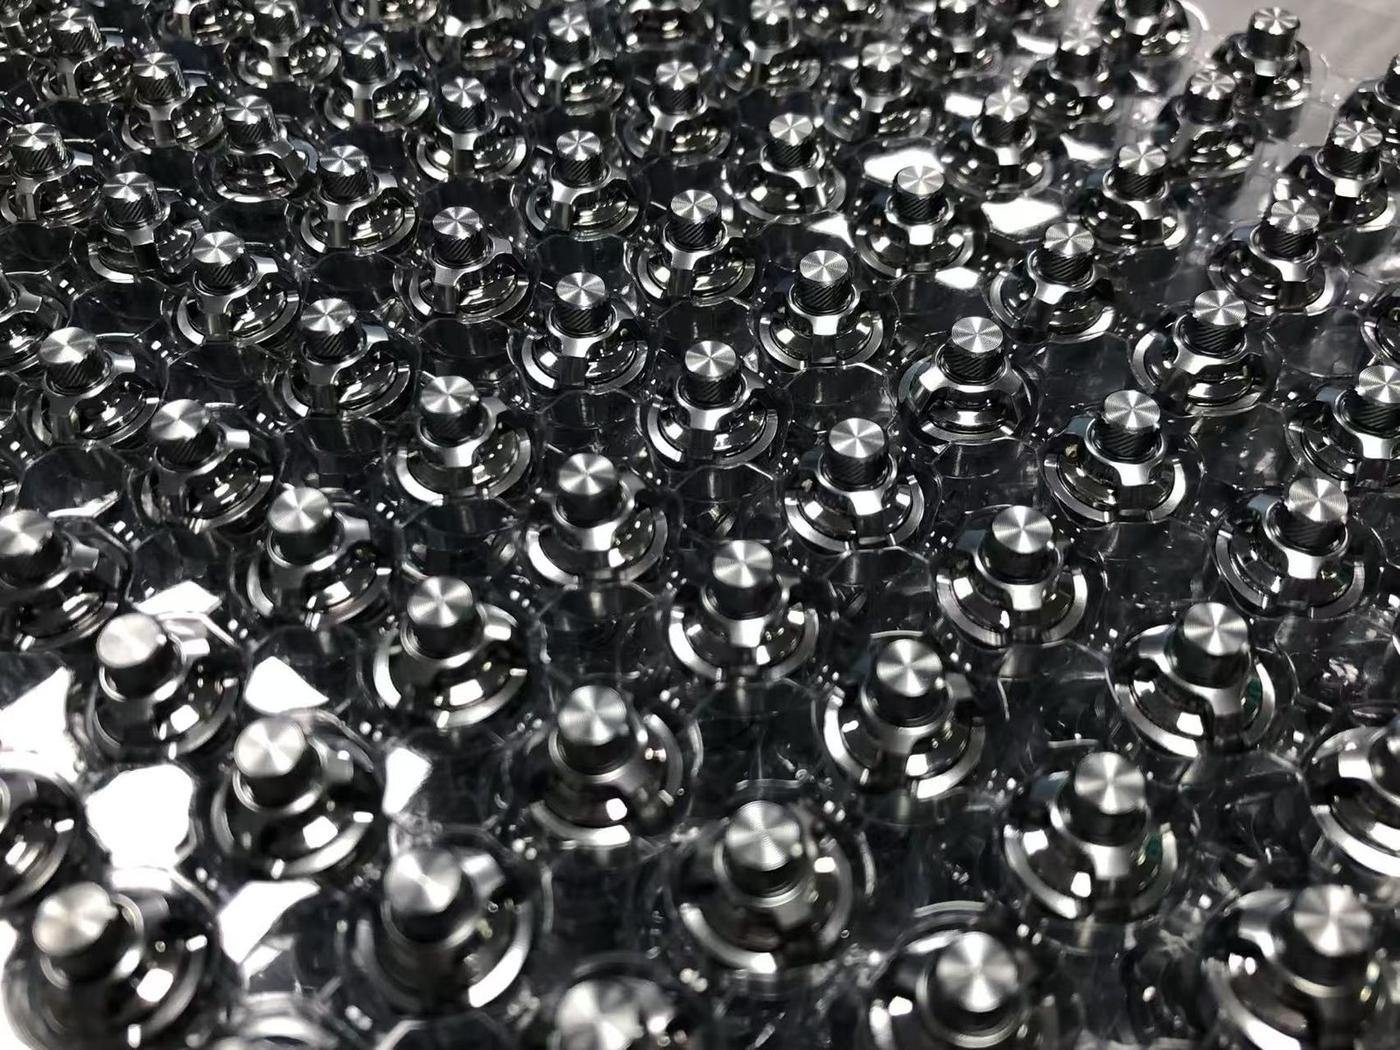
複合加工 / 精密自動旋盤
旋削形状にフライス形状を重ねて一工程で成形。細長軸や継手部品の同軸度と効率を確保します。
設備一覧:台数ではなく用途で分ける
生産計画は、部品のどこに形状が集まっているかを見てから機種を決めます。異なる部品を同じ機種に混載すると、かえってリードタイムが伸びます。
| 設備区分 | 主な用途 | 代表的な部品 |
|---|---|---|
| 3軸立形 / 門形マシニングセンタ | 平面、穴系、ポケット、大板 | パネル、放熱板、構造部品、治具 |
| 4軸 / 3+2 割り出し | 多面体、円周方向の形状 | 関節筐体、フランジ、継手、異形座 |
| 同時5軸(RTCP) | 連続曲面、流路、異形多面 | インペラ、整流部品、異形筐体 |
| 複合加工 / 精密自動旋盤 | 旋削+フライス、細長軸 | シャフト、ピン、精密継手、インサート |
精度と検査:「到達可能」と「保証」の違いを明確に
通常±0.005 mmまで到達可能ですが、これは中小型・恒温・ワンチャック・CMM全数検査という条件での値です。深いポケット、薄肉、大物は形状ごとに評価し、見積り時に保証寸法と一般公差の区分を明記します。
検査はミツトヨ三次元測定機、2.5次元画像測定機、ミクロン高さ測定器、独立した恒温検査室で行います。初品は全寸法報告書を同梱し、ロットはAQL抜取を実施します。
最も判断を誤りやすい2ルートに、専用ページを用意しました
同時5軸と複合加工は、4つのルートの中で最も敷居が高く、誤用されやすい方式です。それぞれ専用ページを用意しました。5軸は3+2と同時加工の違い、設備能力、精度の担保方法、使うべきでない場面を。複合加工はC軸・動力工具、Y軸+副軸、自動旋盤の境界と、同軸度が何で決まるかを整理しています。