车铣复合不是「车床加个动力刀」,而是把工序从三次装夹压到一次。省下的不只是找正时间——同轴度、位置度这些原本靠装夹传递的公差,从此由机床本身保证。
先分清四种配置:从「车完再铣」到「一次成型」
同样叫车铣复合,配置差一档,能做的特征就少一半。报价前先确认对方是哪种配置,比问「有没有车铣复合」有用得多。
数控车 + 二次装夹:车完下机,再上加工中心铣。铣削特征不受限,但两次装夹的找正误差会全部落到同轴度与位置度上,典型 0.01–0.03 mm。
车铣复合(C 轴 + 动力刀塔):主轴分度到任意角度后锁死,动力刀做径向孔、端面槽、铣扁。特征必须落在与主轴轴线平行或垂直的方向上,做不了偏轴孔。
车铣复合(Y 轴 + 副主轴):Y 轴让刀具离开中心线,偏轴孔、异形轮廓、螺旋槽才成立;副主轴接料后从背面继续加工,两端同轴由机床的对接精度保证。
精密走心机:导套在刀具旁支撑棒料,切削点几乎不悬空。φ1–32 mm 的细长件,长径比到 20 也能稳住,是「不打中心架」的解法。
| 对比项 | 数控车 + 二次装夹 | 车铣复合(C 轴 + 动力刀塔) | 车铣复合(Y 轴 + 副主轴) | 精密走心机 |
|---|---|---|---|---|
| 装夹次数 | 2–3 | 1 | 1(含背面) | 1 |
| 可做铣削特征 | 不受限,但需二次定位 | 径向孔、端面槽、铣扁(定角度) | 偏轴孔、异形轮廓、螺旋槽 | 径向孔、铣扁、小螺纹 |
| 同轴度来源 | 二次装夹找正,0.01–0.03 mm | 一次装夹,0.005–0.01 mm | 一次装夹 + 副主轴对接,0.005 mm | 导套支撑,0.003–0.008 mm |
| 适合直径 | 不限 | φ5–φ400 mm | φ5–φ300 mm | φ1–φ32 mm |
| 相对工时 | 基准 1.0 | 0.7–0.8 | 0.6–0.7 | 0.3–0.5(小件批量) |
| 典型误用 | 密集径向特征仍分序做 | 拿它做偏轴孔 | 单件打样硬上 | 大直径件硬塞 |
设备与能力:按「一次装夹能覆盖什么」列
下表是接单前会核对的项。没有实测数据的格子写「按机型确认」,不写虚数——车铣复合的能力差异主要来自配置,不是来自品牌。
| 项目 | 能力范围 | 说明 |
|---|---|---|
| 最大回转直径 | φ400 mm(车铣复合)/ φ32 mm(走心机) | 超径件改走立车或分序,不硬塞 |
| 最大加工长度 | 500 mm(车铣复合,含副主轴对接) | 走心机按棒料送料长度单列,通常 ≤300 mm |
| C 轴分度 | 0.001°,任意角度定位 | 定角度铣削与轮廓铣分开编程策略 |
| 动力刀 | 径向 / 轴向刀座,转速按机型确认 | 动力刀刚性远低于加工中心主轴,参数不能照搬 |
| Y 轴 | 部分机型 ±50 mm | 偏轴孔与异形轮廓的前提,没有 Y 轴就做不了 |
| 副主轴 | 对接精度按机型确认 | 背面工序一次完成,接刀处需留余量并检测 |
| 可达公差 | 尺寸 ±0.01 mm,同轴度 / 圆度 ±0.005 mm | 依长径比、材料与装夹刚性浮动 |
| 材料 | 易切削钢 / 303·304·316L / 黄铜 / 铝 / 钛 / 17-4PH / PEEK | 钛与 17-4PH 需专用刀片与切削参数 |
| 检测 | 三丰 CMM、圆度仪、粗糙度仪、光学影像仪、恒温检测室 | 首件全尺寸 + 批次抽检,报告随货 |
精度怎么保证:车铣复合的四个特殊变量
车铣复合的公差不是「机床精度」一个变量,而是装夹、热、动力刀刚性、副主轴对接四件事叠加。哪一项没锁住,±0.005 mm 就只是标称值。
- 同轴度:一次装夹是前提。卡盘端与副主轴端在同一循环内完成,才谈得上 0.005 mm;分序加工靠找正,稳定在 0.02 mm 就算不错。
- 热伸长:主轴连续车削后 Z 轴热漂移,长件的总长与端面位置最先跑。首件合格不等于第 50 件合格,量产时首件后 30 分钟必须复测。
- 动力刀刚性:动力刀座悬伸比加工中心主轴长,径向让刀明显。同样的 φ6 立铣刀,车铣复合上的切深与进给要按 0.6–0.7 倍折算,否则尺寸和表面都保不住。
- 副主轴对接:接料时的 Z 向位置误差与径向跳动会直接变成接刀痕与台阶。程序里留 0.05–0.1 mm 接刀余量,接完再精车。
- 细长件:长径比超过 8 之后,径向切削力是让刀主因。跟刀架、中心架、导套三者必居其一,单靠降低进给解决不了。
四类最常见的车铣复合零件
下面四类是我们的常规件,也是询价时最容易被按「普通车件」报价、结果做不出来的四类。
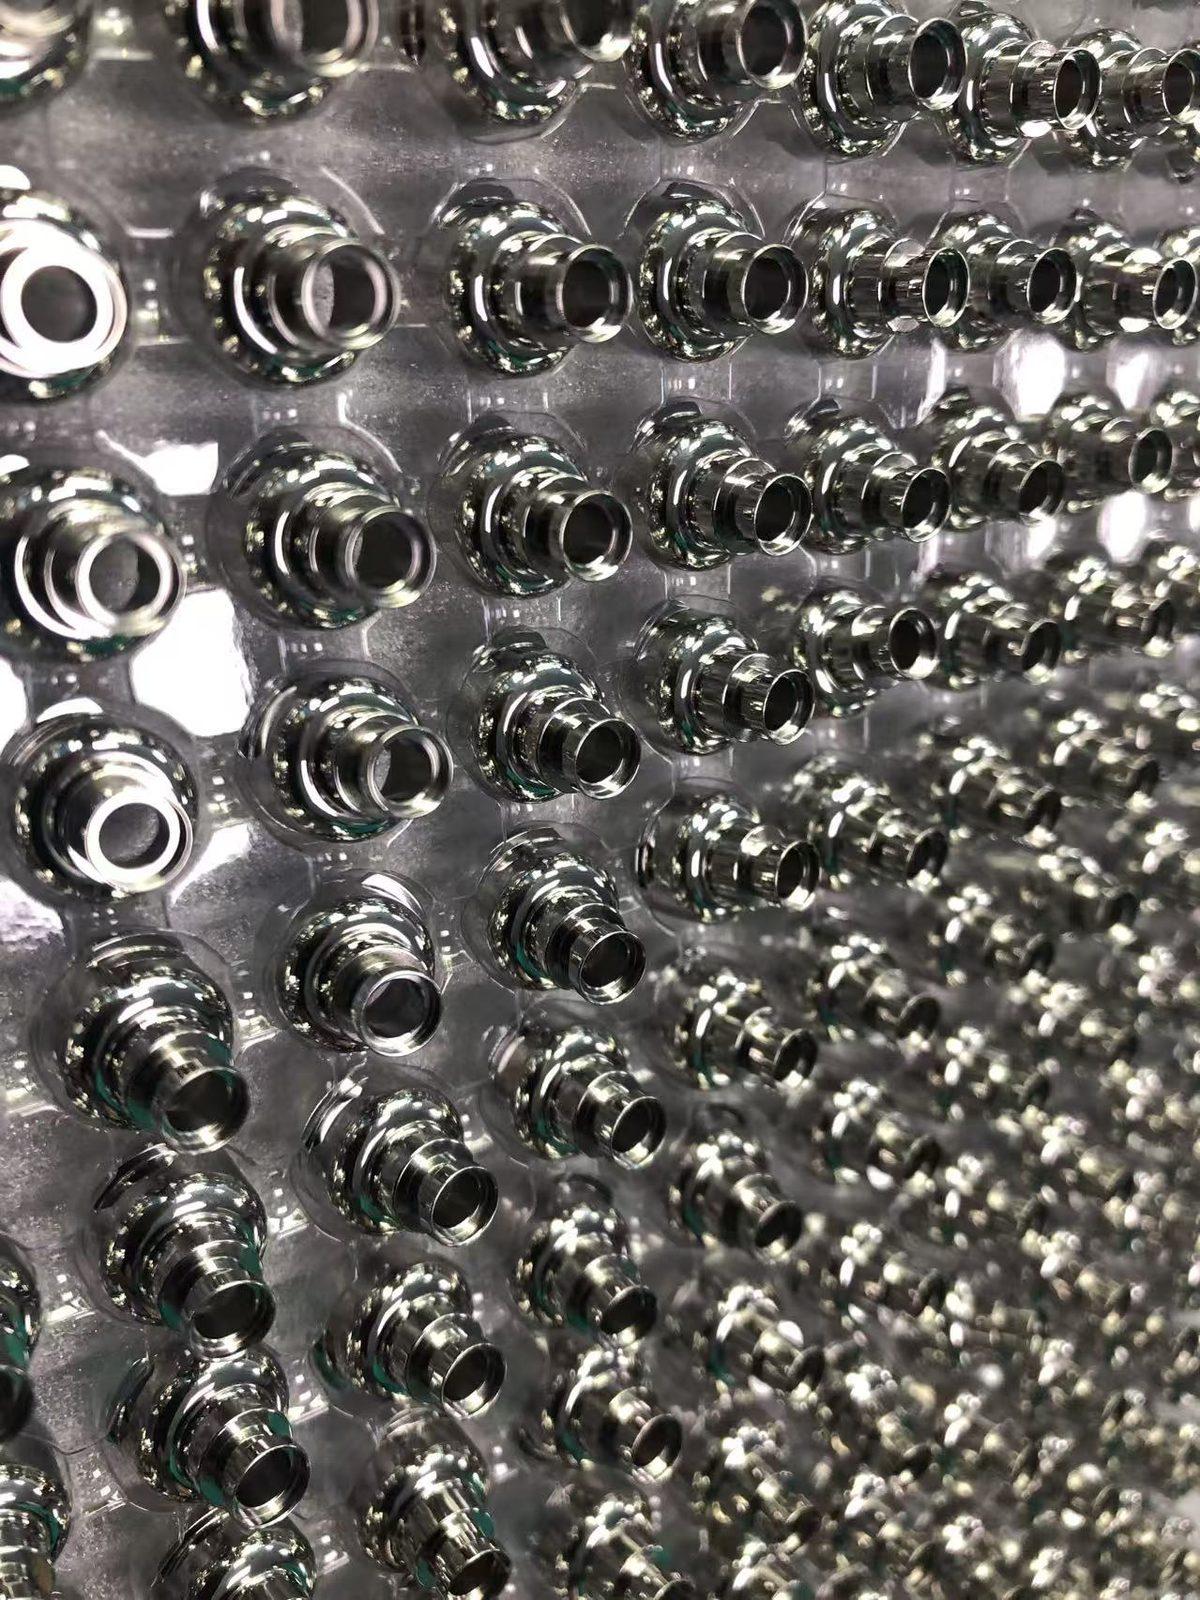
精密轴类与丝杆端部
轴承位同轴度、螺纹与端面铣扁在一次装夹内完成。难点在长径比与热处理后的变形,热处理通常安排在粗车与精车之间。
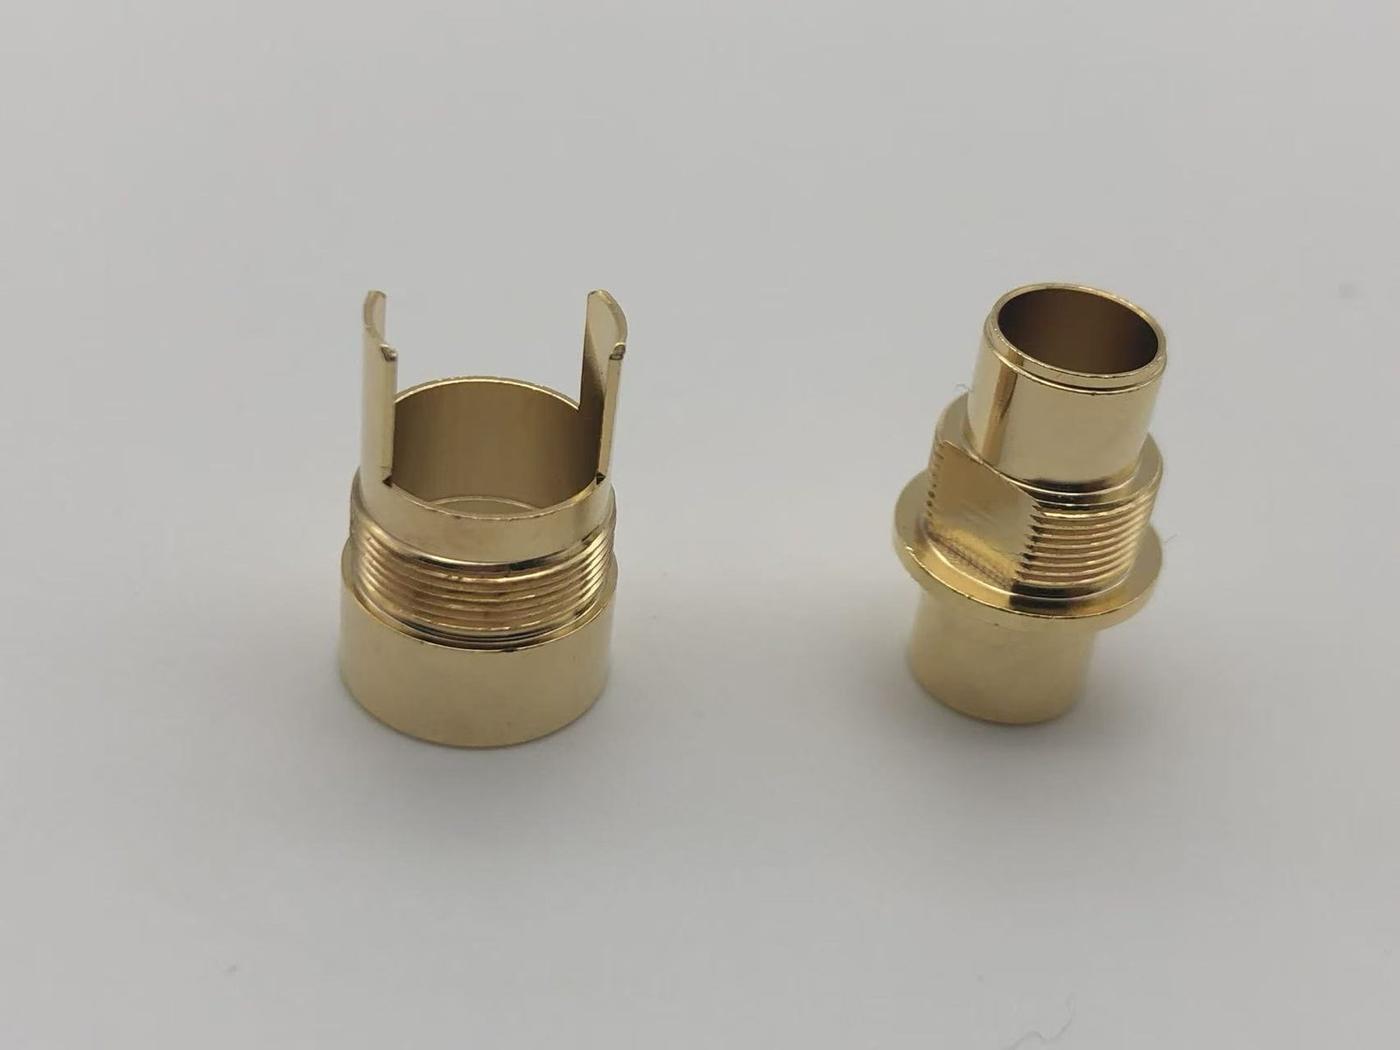
连接器与液压接头壳体
外螺纹、端面开槽、径向孔互成角度,分序做必然偏心。一次装夹后,位置度由 C 轴分度保证。
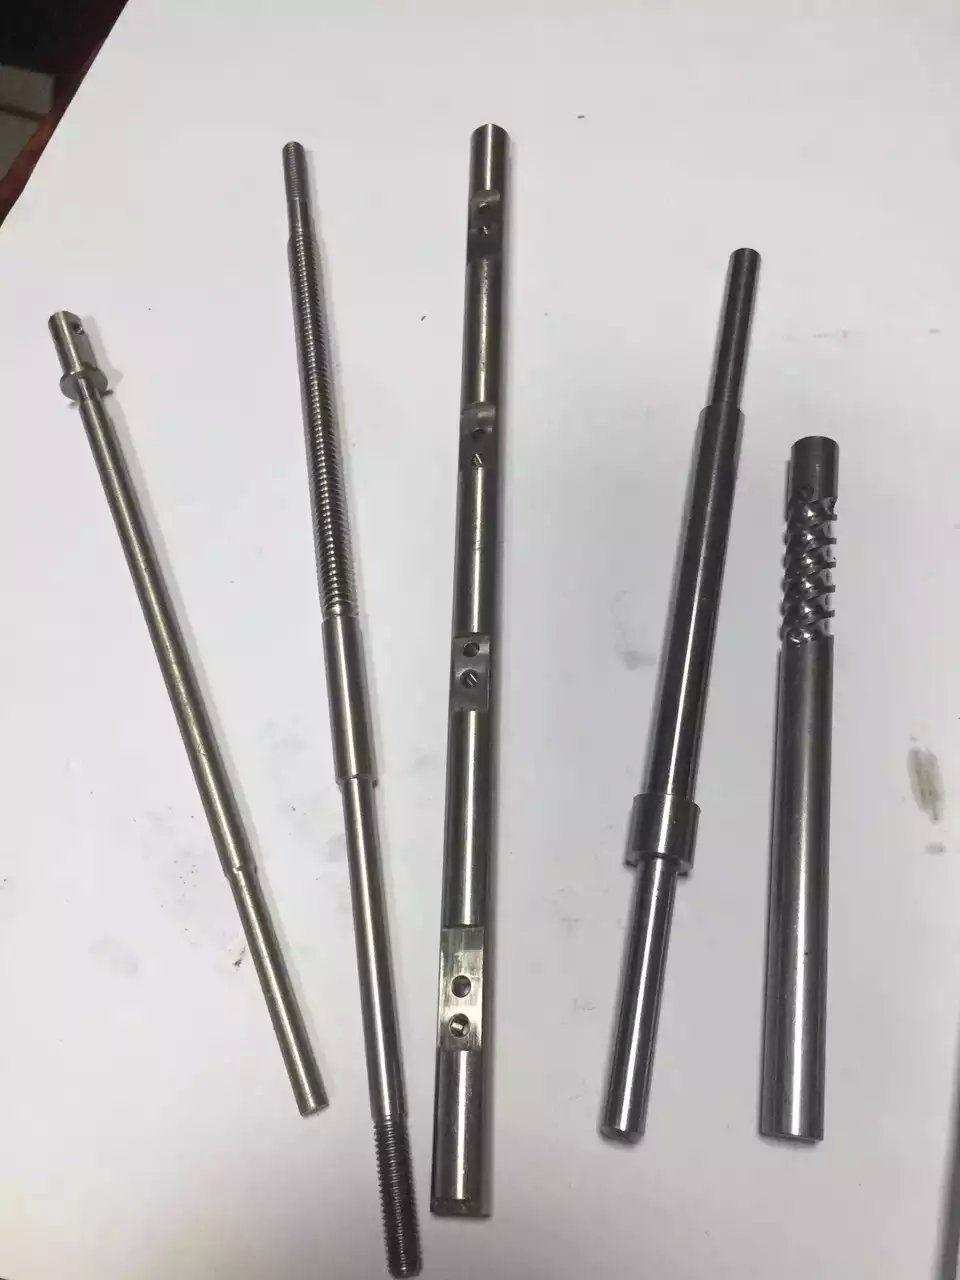
细长杆件与探针
长径比 8–20 的杆件靠导套或跟刀架支撑,切削参数按刚性折算。直线度比直径更难保证,检测要上圆度仪与偏摆。
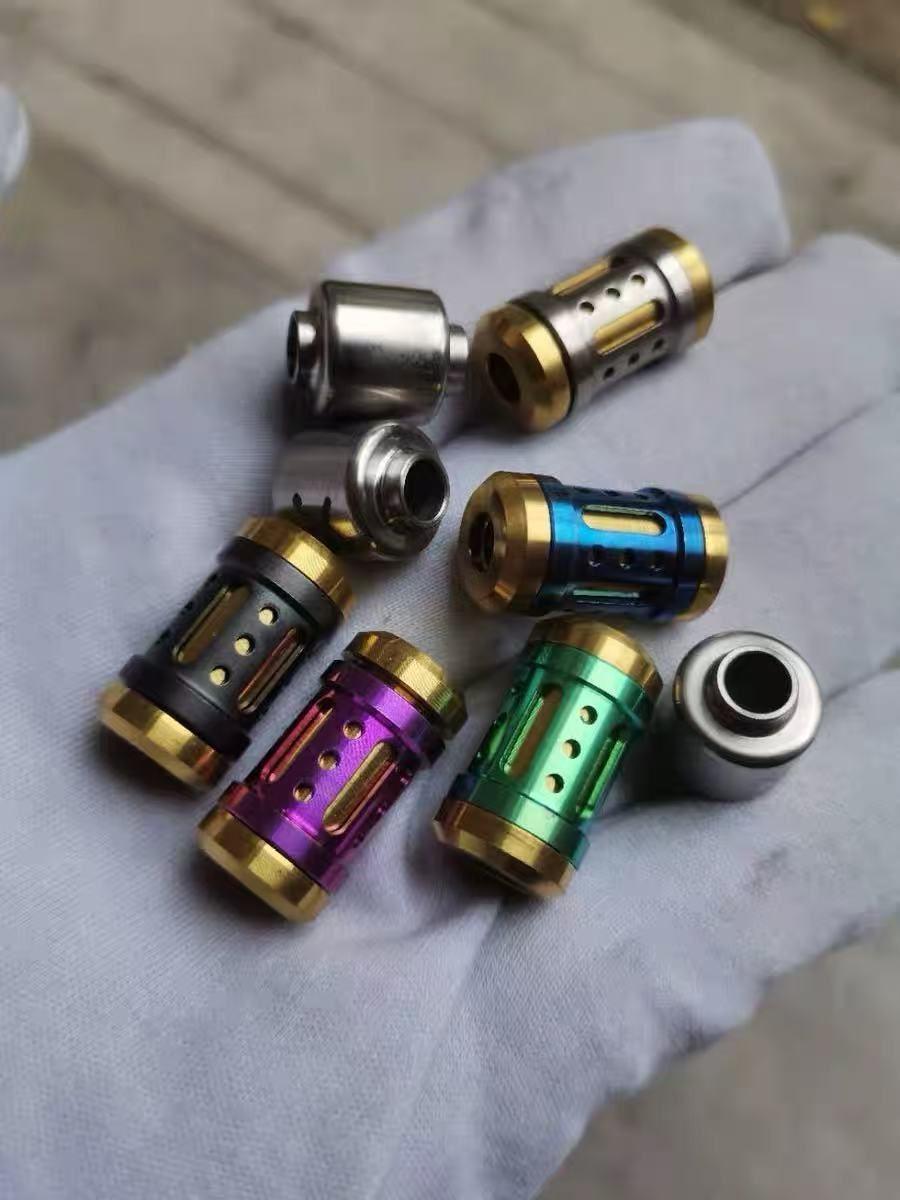
多特征回转件(窗口 / 槽 / 倒角)
外圆车削、侧面铣窗口、端面钻攻,一次成型后可直接进阳极氧化。窗口边缘毛刺必须在机内去净,否则后工序返工。
同一个零件,四条路线能差一倍工时
差别不在机床价格,在装夹次数与工序间等待。选路线前先问三件事:铣削特征有多少、同轴度要求多少、批量多大。
| 路线 | 装夹次数 | 可达同轴度 | 相对工时 | 适合 | 不建议 |
|---|---|---|---|---|---|
| 数控车 + 二次装夹 | 2–3 | 0.01–0.03 mm | 基准 1.0 | 铣削特征少、同轴度宽松、单件试制 | 密集径向特征、高同轴度 |
| 车铣复合(C 轴 + 动力刀塔) | 1 | 0.005–0.01 mm | 0.7–0.8 | 径向孔、端面槽、铣扁,中等批量 | 偏轴孔、异形轮廓 |
| 车铣复合(Y 轴 + 副主轴) | 1 | 0.005 mm | 0.6–0.7 | 偏轴特征、两端都要加工、高同轴度 | 简单件、超大批量 |
| 精密走心机 | 1 | 0.003–0.008 mm | 0.3–0.5 | φ32 以下细长件、大批量 | 大直径件、单件打样 |
工艺选型助手:三个参数看推荐路线
按「零件特征 × 关键公差 × 批量」给出推荐路线与相对成本指数。指数以数控车 + 二次装夹 = 100 为基准,只用于比较路线,不是报价。
模型按「基准费率 × 装夹次数 + 配置系数」估算,未含材料、表面处理与运输。实际报价以图纸与数量为准。
询价请一次给全这六项
车铣复合的报价偏差八成来自「特征没说清」,不是机时算错。六项齐了,24 小时内可以出分项报价(材料 / 机时 / 编程夹具 / 外协 / 检测分列)。
| 项目 | 为什么必须给 | 缺失的常见后果 |
|---|---|---|
| 最大外径 × 总长 | 决定能不能上机、要不要副主轴 | 超行程才发现,方案整体推翻 |
| 螺纹规格与螺距 | 决定刀具、转速与检测量具 | 只写 M8,实际是 M8×0.75 细牙 |
| 关键同轴度与圆度 | 决定是否必须一次装夹 | 按分序报价,实测超差返工 |
| 径向孔 / 偏轴特征的位置与角度 | 决定要不要 Y 轴配置 | 少报 Y 轴机时,交期与价格双输 |
| 材料牌号与棒料规格 | 易切削钢与 316L 的工时差 30–50% | 材质不明,工时估不准 |
| 批量与年需求 | 决定走心机还是车铣复合 | 按 50 件报,实际 5 万件,单价虚高 |
什么时候不该上车铣复合
车铣复合的机时费率高于数控车。下面几种情况,我们会直接建议分序做,比硬上车铣复合更省钱:
- 纯回转体、没有任何铣削特征:数控车一次装夹就够,车铣复合只增加机时。
- 铣削特征占七成以上、车削只有一个端面:上加工中心更快,车铣复合的 C 轴刚性反而拖后腿。
- 直径超过 φ400 mm 或重量超限:行程不够,改立车 + 落地镗分序更稳。
- 单件试制且同轴度要求宽松:数控车 + 铣床分序,省掉编程与调试时间。
常见问题
车铣复合和「车床加动力刀」是一回事吗?
不完全是。加动力刀只解决了「能在车床上铣」,能不能做偏轴孔取决于有没有 Y 轴,能不能做背面取决于有没有副主轴。只带 C 轴与动力刀塔的机型,铣削特征必须落在与主轴轴线平行或垂直的方向上。
一次装夹能完成哪些工序?
车外圆与端面、切槽、车螺纹、径向与端面钻孔攻丝、铣扁与铣槽。带 Y 轴时还能做偏轴孔与异形轮廓,带副主轴时背面工序一并完成,零件下线即是成品(不含表面处理)。
同轴度能到多少?
一次装夹、卡盘端与副主轴端同序完成时,稳定在 0.005 mm;分序加工靠找正,通常 0.01–0.03 mm。长径比超过 8 的件按实际刚性评估,报价时会写明哪几段保证。
走心机和车铣复合怎么选?
看直径和长径比。φ32 以下、长径比大于 8、批量在数百件以上,走心机的效率与直线度都更好;直径大、特征复杂、批量中等,车铣复合更合适。两者不是替代关系。
最小起订量与打样周期?
1 件起做。常规车铣复合件打样 5–7 个工作日,走心机小件 4–6 个工作日;含热处理与表面处理另加 3–5 天。批量单价在确认年需求后给。