五轴不是「更贵的加工中心」,而是把 3–5 次装夹压缩成 1 次的选择。装夹次数减少,累积误差、找正时间、夹伤风险同步下降——这才是判断一个零件该不该上五轴的真实依据。
先分清两件事:3+2 定轴与五轴联动
业内习惯把「能转的两个轴」统称五轴,但实际有两种完全不同的用法,成本与能力差得很远。
3+2 定轴:A/C(或 B/C)转台把工件转到某个角度后锁死,再按三轴方式切削。它解决的是「多面加工要反复装夹」的问题,编程仍按平面逻辑,刚性好、成本低,是大多数结构件的最优解。
五轴联动(RTCP):五个轴在切削过程中同步插补,刀尖点始终跟随编程轨迹。它解决的是「连续变化的空间曲面」——叶轮、螺旋面、异形流道。没有 RTCP(刀尖点跟随),联动程序几乎无法在机床坐标系里写出来,只能靠后处理硬凑,精度不可控。
判断方法只有一句话:看零件有没有连续变化的空间曲面。有,必须联动;没有,3+2 通常更划算。
| 对比项 | 3+2 定轴 | 五轴联动(RTCP) |
|---|---|---|
| 转台状态 | 到位锁死 | 全程同步插补 |
| 编程方式 | 按平面逻辑,普通 CAM 即可 | 需支持 RTCP 的后处理 |
| 适合特征 | 平面、孔系、多面体、斜面 | 连续曲面、流道、叶轮、螺旋 |
| 一次装夹可覆盖面 | 4–6 面 | 除夹持面外全部 |
| 单件成本 | 较低 | 较高(机时费率约 1.4–2 倍) |
| 典型误用 | 拿它做叶轮 | 拿它做平板 |
设备与能力:按「能干什么」列,不按「有几台」列
行程、转台形式与公差能力直接决定一个零件能不能做、值不值得做。下表是接单时会先核对的几项。
| 项目 | 能力范围 | 说明 |
|---|---|---|
| 联动轴数 | 三轴 / 四轴 / 五轴(含 3+2 与联动) | 按零件特征排机,不是所有件都上五轴 |
| 转台配置 | A/C、B/C | 五轴联动标配 RTCP 刀尖点跟随 |
| 最大工件 | 可达 1800×1200×650 mm | 超尺寸件按机型与工装单独评估 |
| 可达公差 | 常规 ±0.005 mm | 依特征、材料、装夹刚性浮动 |
| 主轴 | 高速主轴 | 铝件高速切削与钢件重切削分开排机 |
| 材料 | 铝 / 不锈钢 / 钛 / 铜 / 黄铜 / PEEK / 碳纤维 | 钛合金与 PEEK 需专用刀具与参数 |
| 表面处理 | 阳极氧化 / 电镀 / PVD / 喷砂 / 抛光 | 部分工序外协,交期单列 |
| 检测 | 三丰 CMM、2.5D 影像仪、微米级高度仪、恒温检测室 | 首件全尺寸 + 批次抽检,报告随货 |
精度怎么保证:把变量逐项锁住
±0.005 mm 是「可达」,不是「任何零件都保证」。同一台机床,装夹方式、热平衡与余量分配不同,结果会差一个数量级。我们的做法是把变量逐项锁住:
- 装夹:一次装夹完成尽可能多的特征,减少基准转换;薄壁件用真空吸附、低熔点合金或柔性支撑,避免夹紧力把零件压变形。
- 热:粗精加工分开,精加工前让机床与工件回到热平衡;铝件高速切削的切削热往往大于机床热变形,冷却与等待时间要算进工艺。
- 程序:RTCP 后处理 + 刀尖跟随;关键曲面留 0.05–0.1 mm 余量做单轴精修,不靠机床坐标硬凑。
- 检测:首件 CMM 全尺寸 + 关键特征 CPK≥1.33;批次按 AQL 抽检;检测报告随货。
- 边界:深腔、薄壁、大尺寸件的公差按实际特征评估,报价阶段会写明哪些尺寸保证、哪些按常规公差。
四类最常见的五轴零件
下面四类是我们做得最多的五轴件,也是询价时最容易被低估工艺难度的四类。
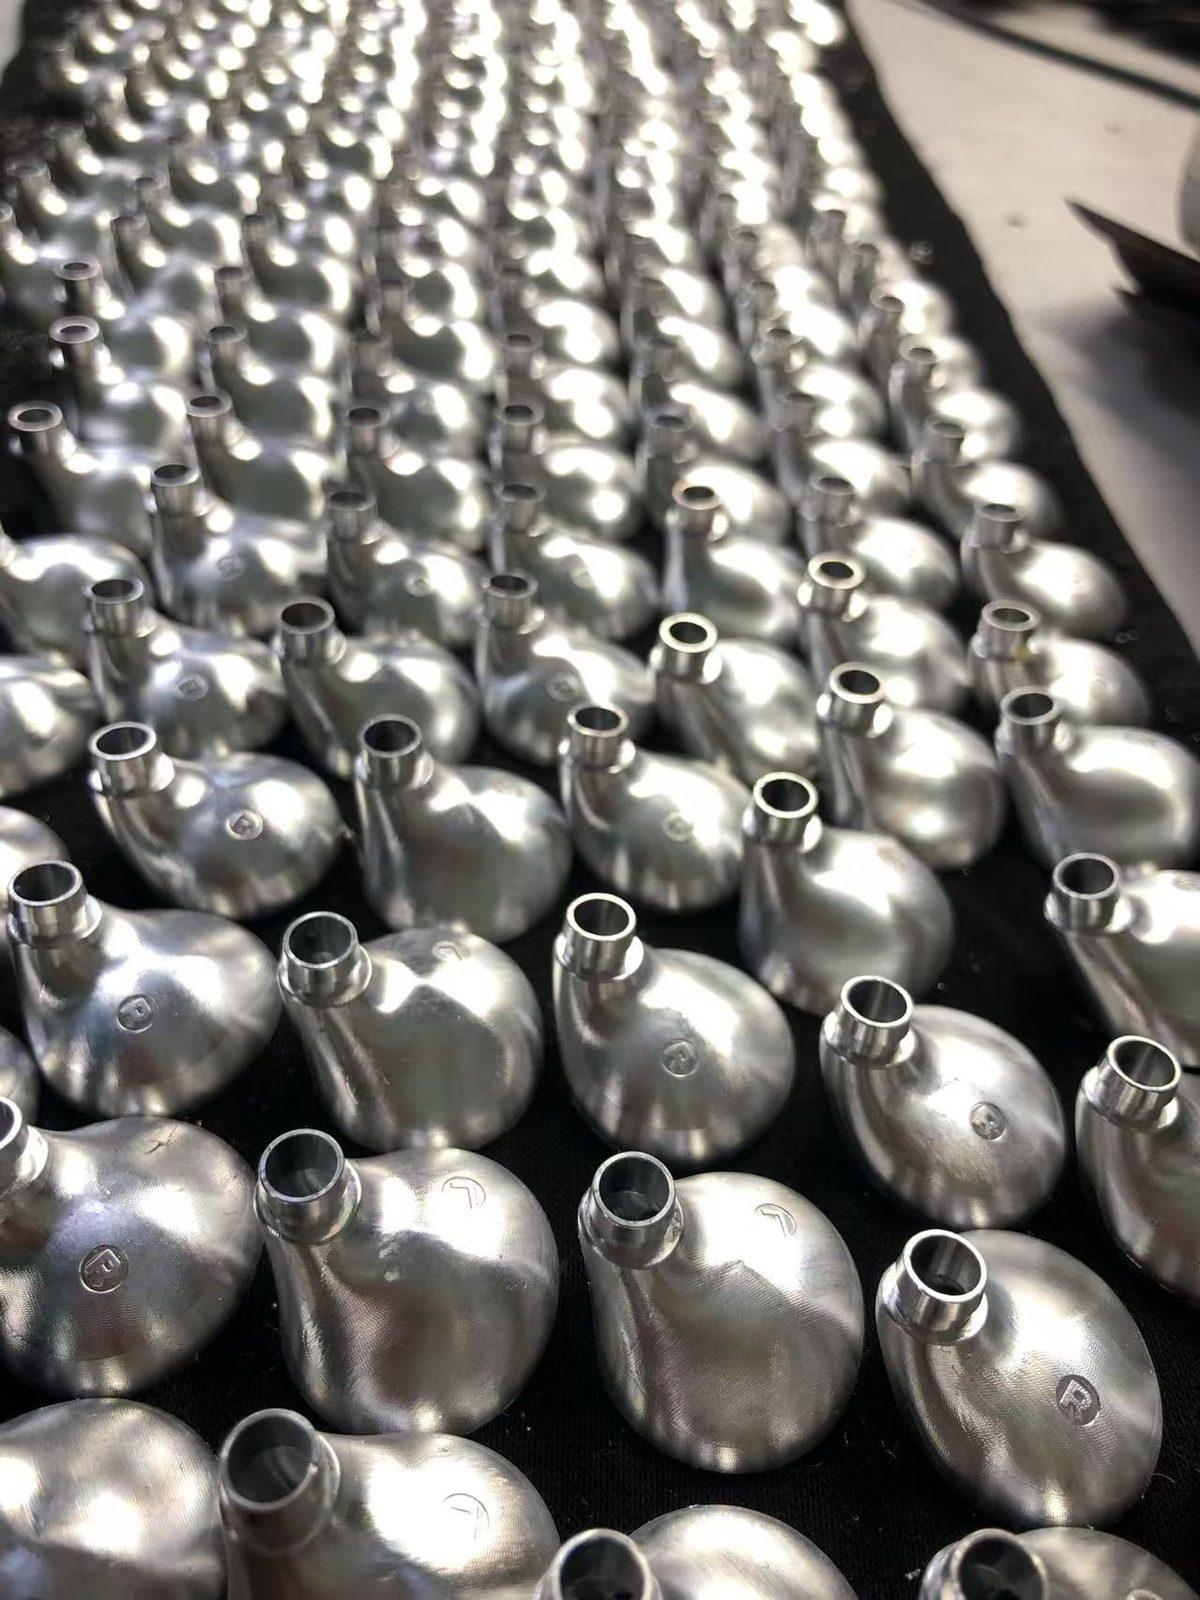
连续曲面件(叶轮 / 曲面壳体)
流道是连续变化的空间曲面,只能联动加工。难点在刀轴矢量规划与接刀痕控制,通常一次装夹完成,再用 CMM 扫流道截面。
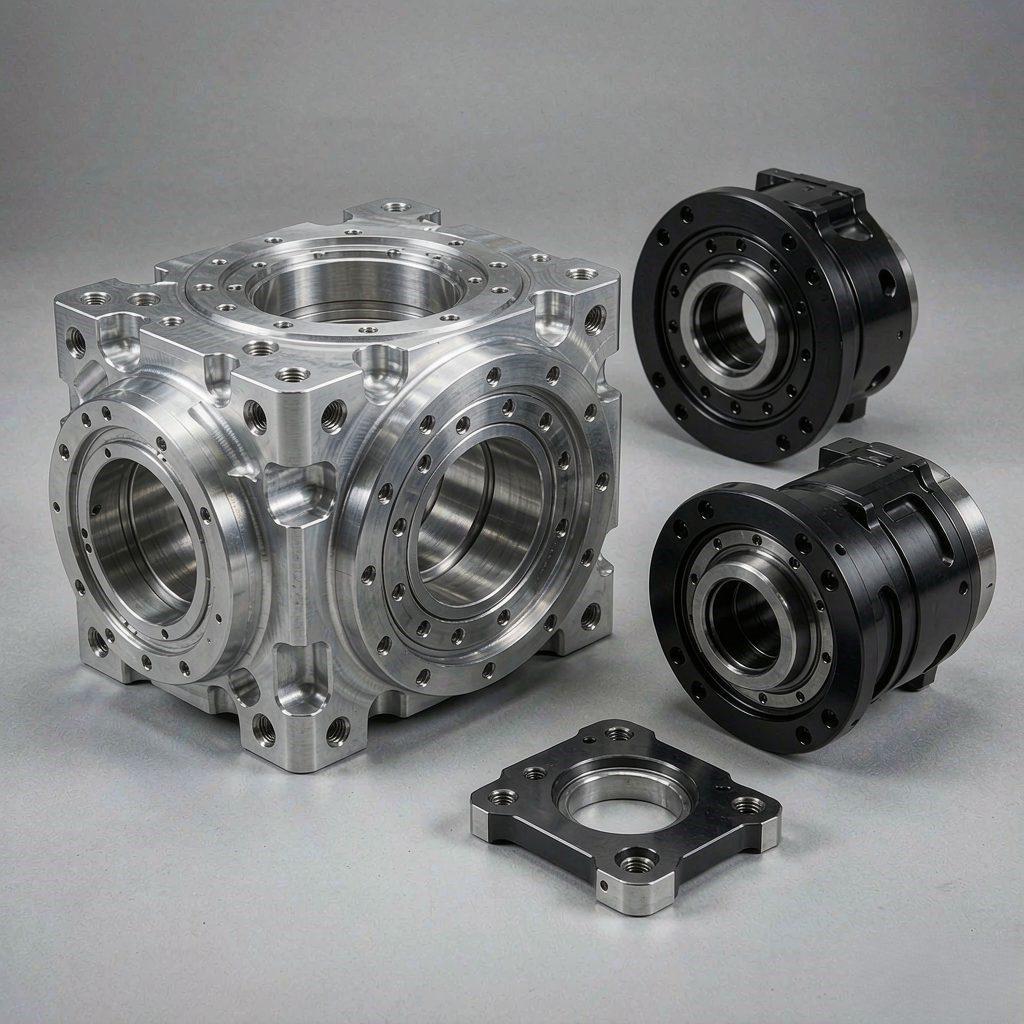
多面轴承位(关节壳体)
两三个轴承位的同轴度靠装夹保证,不是靠机床。一次装夹完成全部镗孔,比分序加工稳定得多。
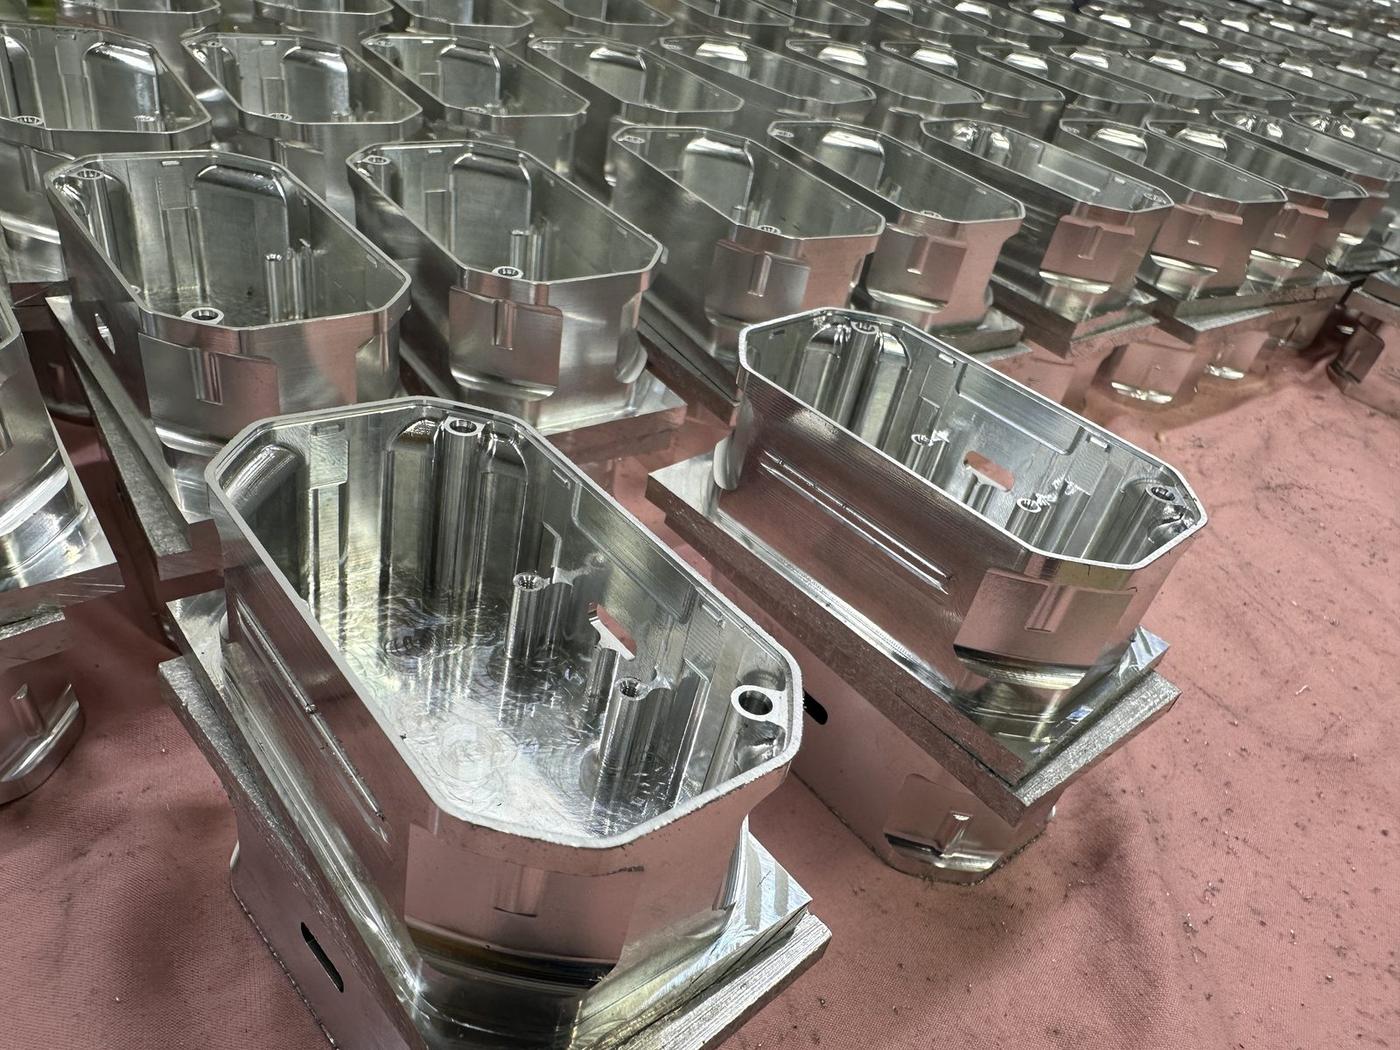
异形多面体结构件
四个方向以上都有特征,3+2 转面即可,不必上联动;关键是一次装夹把基准面做完。
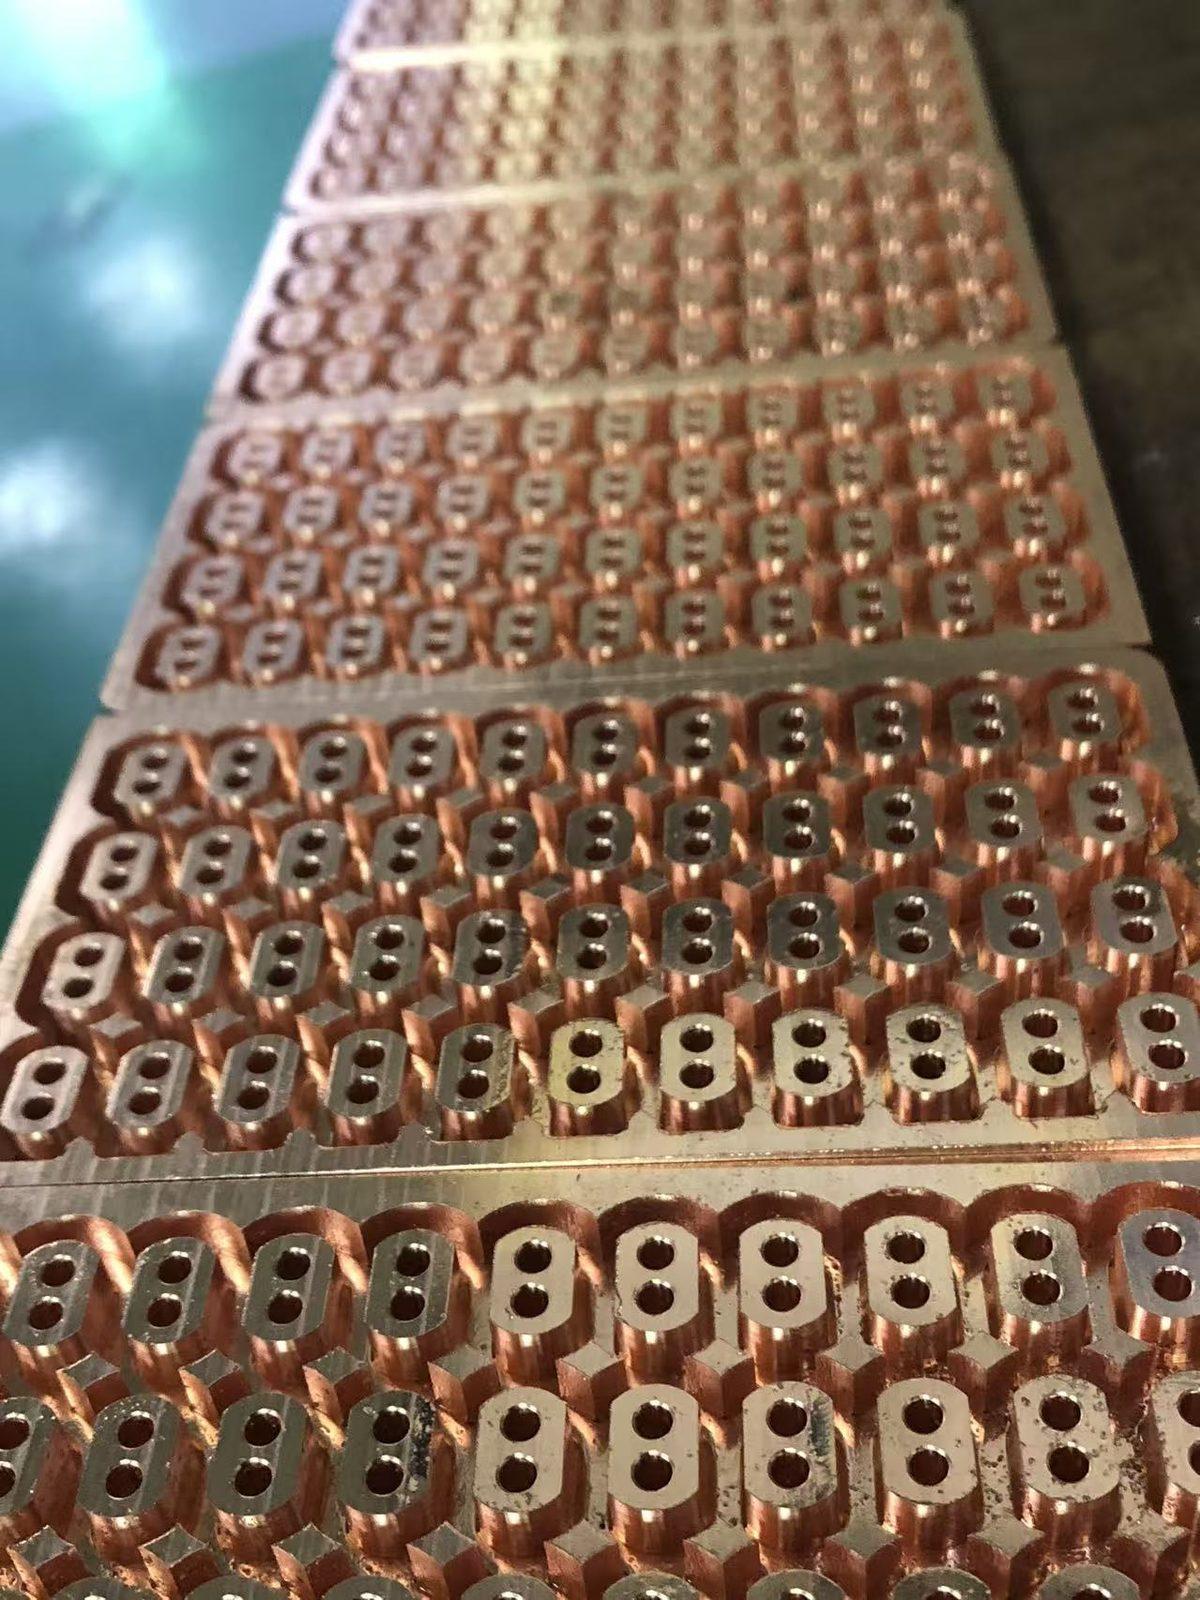
薄壁腔体与散热结构
壁厚 0.5–1.5 mm 时,夹紧力比切削力更容易让零件超差。真空吸附 + 轻切削 + 对称去料是常规打法。
同一个零件,三条路线能差 2–3 倍成本
差别不在机床,在装夹次数与返修率。选路线前先问三件事:特征分布在几个方向、关键公差多少、批量多大。
| 路线 | 装夹次数 | 可达公差 | 单件工时 | 适合 | 不建议 |
|---|---|---|---|---|---|
| 三轴 + 多次装夹 | 3–5 | ±0.02–0.05 mm | 基准 | 单面为主、结构简单、批量大 | 多面特征、自由曲面 |
| 3+2 定轴 | 1–2 | ±0.01–0.02 mm | 中 | 多面体、孔系、平面为主 | 连续曲面 |
| 五轴联动 | 1 | ±0.005–0.01 mm | 高 | 叶轮、流道、异形曲面、薄壁 | 简单件、超大批量 |
工艺选型助手:三个参数看推荐路线
按「特征方向 × 关键公差 × 批量」给出推荐路线与相对成本指数。指数以三轴一次装夹 = 100 为基准,只用于比较路线,不是报价。
模型按「装夹次数 × 机时费率」估算,未含材料、表面处理与运输。实际报价以图纸与数量为准。
询价请一次给全这六项
报价返工八成出在资料,不在机床。六项齐了,24 小时内可以出分项报价(材料 / 机时 / 编程夹具 / 外协 / 检测分列)。
| 项目 | 为什么必须给 | 缺失的常见后果 |
|---|---|---|
| STEP / IGES 三维 | 曲面与刀路的基础 | 只给 2D 图,曲面件无法评估 |
| 2D 图 + 关键公差 | 决定工艺路线与检测方案 | 公差含糊,报价后必然二次改价 |
| 材料牌号与状态 | 6061 与 7075、304 与 17-4PH 加工性差一倍 | 材质不明,工时估不准 |
| 数量与年需求 | 决定是否上专用工装 | 按 1 件报,实际 5000 件,单价虚高 |
| 关键面与外观要求 | 决定装夹方式与后工序 | 外观面没标,交样被判不合格 |
| 表面处理与交期 | 外协工序决定总交期 | 只算加工时间,实际交期差 1–2 周 |
什么时候不该上五轴
五轴不是越用越好。下面几种情况,我们会直接建议走三轴或 3+2,比硬上五轴更省钱:
- 单面板类、平板类零件:三轴一次装夹就够,五轴只增加机时。
- 超大批量简单件:专用夹具 + 三轴多工位,单件成本明显更低。
- 公差在 ±0.1 mm 以上的非配合面:五轴的精度用不上,钱花在刀柄与夹具上更值。
- 只做 1–2 件又没有曲面:3+2 足够,不必为联动付编程成本。
常见问题
五轴加工一定比三轴贵吗?
单价一定更高,总成本不一定。装夹从 4 次降到 1 次,省掉 3 次找正、3 次夹伤风险和跨工序等待;复杂件上五轴的综合成本常常更低,简单件则相反。
3+2 和五轴联动怎么选?
看有没有连续变化的曲面。没有曲面的多面体,3+2 刚性好、编程简单、便宜 30–50%;有曲面(叶轮、流道、螺旋)只能联动。
你们能保证 ±0.005 mm 吗?
这是可达精度,不是无条件保证。常规中小尺寸钢铝件在恒温、一次装夹、CMM 全检条件下可以做到;深腔、薄壁、大尺寸件按特征评估,报价时会写明哪些尺寸保证、哪些按常规公差。
最小起订量是多少?
1 件起做。打样阶段用五轴的理由是「省装夹、快出样」,不是「便宜」;批量阶段才谈工装与单价。
报价需要提供什么资料?
STEP/IGES + 2D 图(含关键公差)+ 材料牌号与状态 + 数量与年需求 + 表面处理 + 交期。六项齐了,24 小时内出分项报价。