定義と原理 · 6つの主要工程 · 精度と公差 · 代表的な材料 · 用途と実例

CNC精密加工という言葉は、調達の現場ではかなり広く使われます。「マシニングセンタで金属部品を作ること」を指す人もいれば、「公差±0.01mm以内の部品」を指す人も、「三次元測定機の検査報告書を付けて納品する加工」を指す人もいます。この三つの理解では見積りが2倍違うことがあり、検収基準もまったく異なります。本稿では「何か─どう作るか─どこまで出せるか─どの材料か─どこで使うか」の順に基礎を整理し、最後に一つのカテゴリー、光通信精密部品に絞って解説します。これは工場の精密加工能力を最も直接的に映すサンプルだからです。
業界用語は通常どおり使いますが、出てくるたびにその場で説明します。読み終えるころには、精密加工の見積りのうち、どこが精度に対して支払われ、どこが見た目にしか支払われていないかを判断できるようになります。
1. CNC精密加工とは何か
1.1 定義:納品されるのは形状ではなく公差
CNC精密加工(CNC precision machining)とは、コンピュータ数値制御(CNC)の工作機械がプログラム指令に従って工具と工作物を相対運動させ、素材から余分な材料を削り取り、寸法・形状・位置の精度がすべて図面公差内に収まる部品を得る加工です。
この定義には二つの重要な表現があります。「図面公差内に収まる」は能力であり、「すべての個体が図面公差内に収まる」は工程管理です。工場間の差のほとんどは前者ではなく後者にあります。±0.005mmの試作品を1個作れることと、2,000個を継続して納入できることは、まったく別の仕事です。
1.2 原理:切削三要素と、三つの前提
切削の本質は単純です。工具が材料強度を超える局部応力で切り込み、材料がせん断面で破断して切りくずとなり排出されます。直接調整できるパラメータは三つだけです。切削速度(主軸回転数)、送り量、切込み深さ。この組み合わせが材料除去率、切削力、仕上げ面粗さを決めます。加工条件の調整は、すべてこの三つの論理に還元されます。
ただし精度はこの三つだけでは決まりません。三つの前提に拘束されます。
- 幾何精度:機械本身の位置決め精度と繰り返し位置決め精度。ロット内の安定性を見るのは後者です。前者は「そこへ行ける」、後者は「また戻れる」。位置決め3μm・繰り返し1μmの機械は、その逆より価値があります。
- 剛性:主軸、ホルダ、治具、工作物が直列につながり、最も弱い環がたわみ量を決めます。薄肉部品の「びびり・逃げ」の多くは機械の問題ではなく、治具の問題です。
- 熱安定性:連続加工4時間で、主軸とボールねじの熱伸びは数μmから十数μmに達します。精密加工の取り代全体が数十μmしかないことを思えば、これは致命的です。
1.3 通常のCNC加工と精密加工の境界
業界共通の定義はありませんが、次の5つの軸で「通常」と「精密」の実際の差が現れます。価格を議論する前に、自分がどちらの列を買おうとしているかを確認してください。
| 軸 | 通常のCNC加工 | CNC精密加工 |
|---|---|---|
| 一般的な公差 | ±0.1mm | ±0.01~0.02mm、重要部位は±0.005mm |
| 検査方法 | ノギス・ハイトゲージによる抜取 | 三次元測定機(CMM)全寸法+初品検査報告(FAI) |
| 生産環境 | 一般的な工場環境 | 恒温または温度補償、仕上げ工程は防振・隔離 |
| 安定性の担保 | 作業者の経験に依存 | プログラム固定+工具寿命管理+SPC |
| 見積りの構成 | 個数からの概算 | 工数・段取り・検査・不良率を項目別に提示 |
2. 主要な工程:図面1枚から完成品1箱まで
CNC精密加工の標準的な流れは6工程です。工程そのものは珍しくありません。成否を分けるのは各工程の「管理点」、つまりそこで失敗したら後工程で取り返せるかどうかです。
2.1 第1工程:図面レビューとDFM
技術者は三つを見ます。その公差が機能上本当に必要か。その形状にもっと段取りの少ない加工順はないか。その表面処理が寸法に影響しないか。典型的な例が、±0.01mmの穴を後工程でアルマイト処理するケースです。陽極酸化皮膜は片面5~15μmで、穴はそのまま公差外まで縮みます。これは見積り前に指摘すべきことで、納品後に説明する話ではありません。
2.2 第2工程:プログラミングとシミュレーション
CAMは形状を工具軌跡に変換し、シミュレーションが削り過ぎ、干渉、無駄な移動を検出します。精密加工で本当に効くのは取り代の設計です。粗加工で0.3~0.5mm、中仕上げで0.05~0.1mmを残し、仕上げは一発で仕上げる。取り代を間違えると、仕上げ時の切削力で薄肉が跳ね返り、定盤の上では合格なのに治具に載せると合わない、ということが起きます。
2.3 第3工程:段取りと基準(最も過小評価される工程)
同じ機械でも、2回の段取り間の位置誤差は通常5~20μmです。3回重なれば、数十μmの公差は余裕ごと消えます。したがって精密部品の工程設計は「段取り回数を減らす」「基準を統一する」の二点に尽きます。
5軸で5面を1回の段取りで仕上げることも、複合旋盤で旋削とミーリングを1台にまとめることも、本質的には「段取りを1回減らす」ことを買っています。5軸加工や複合旋盤加工の割高感の多くは「高級だから」ではなく「基準変換が1回減るから」です。
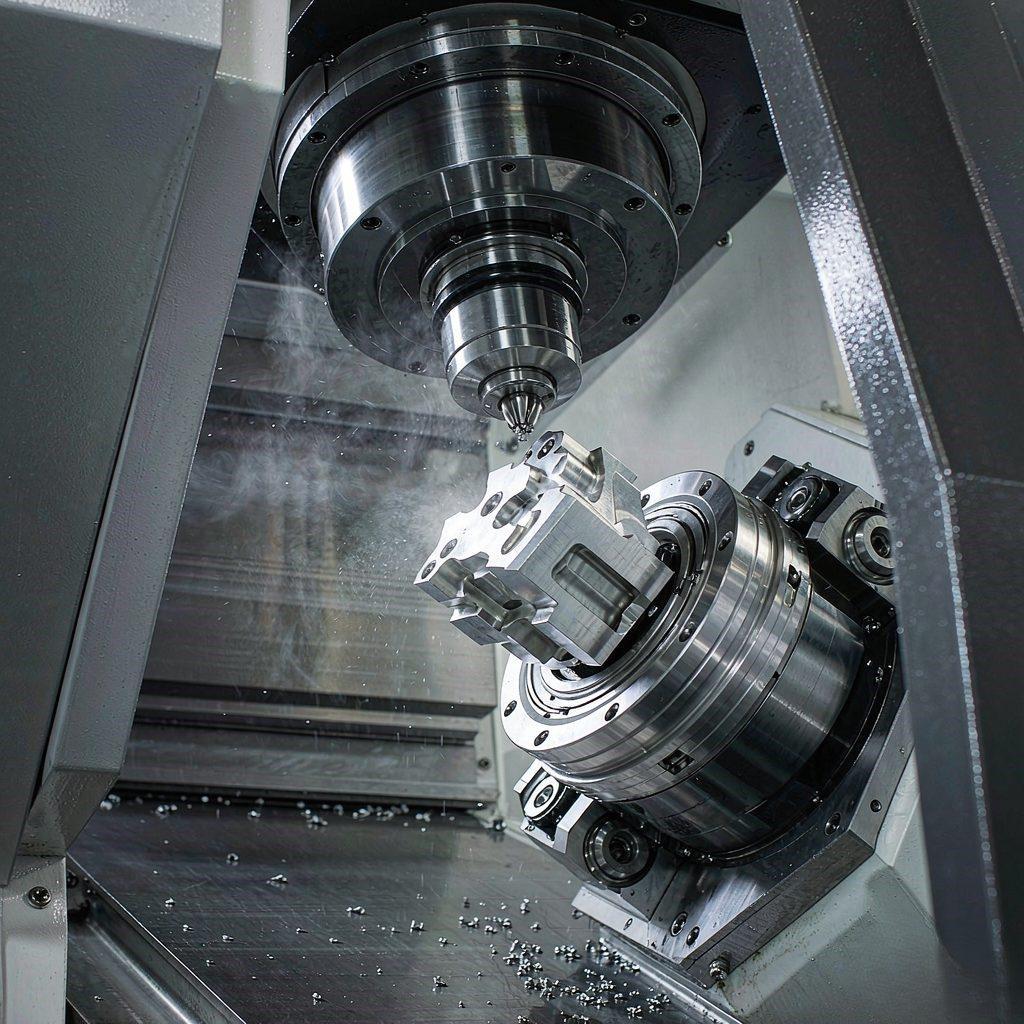
2.4 第4工程:粗加工・中仕上げ・仕上げ
工程を分けるのは見た目のためではなく、応力解放のタイミングを制御するためです。アルミ素材には残留応力があり、一発で削り切ると部品はゆっくり反ります。3回に分けて段階的に応力を逃がし、最後は薄く削る。すると変形が管理できます。チタンや17-4PHではさらに重要で、刃先に熱が集中するため、大きな切込みは熱変形と工具摩耗を同時に招きます。
2.5 第5工程:バリ取りと表面処理
バリは精密部品の返品理由として最も多く、自動化が最も難しい工程です。0.05mmのバリはノギスでは測れませんが、組付け時に2つの部品を突っ張らせ、密着させません。手作業のバリ取りは安定しません。電解バリ取りや砥粒流加工(AFM)は内部空洞や交差穴に向き、コストは個数単位です。表面処理は事前確認が必須です。メッキは寸法を変え、ブラストはRaを変えます。
2.6 第6工程:検査と出荷
精密部品の検査は「測る」ことではなく「追跡可能な形で測る」ことです。初品検査報告(FAI)は図面上の全寸法に番号を振り、実測値を記入します。量産ロットはAQLまたは顧客指定の抜取方案で検査し、重要部位にはCpkを付けます。梱包も工程の一部です。薄肉部品が輸送中に変形することは、「到着時点で公差外」の非常に多い実因です。
| 工程 | 目的 | 管理点 | 典型的な不具合 |
|---|---|---|---|
| 図面レビュー/DFM | 加工不能・高コストな形状を事前に洗い出す | 公差の必要性、後処理の寸法影響 | メッキで公差が消える |
| プログラミング/シミュレーション | 安定した工具軌跡に変換する | 取り代の配分、経路順序 | 薄肉の跳ね返り、削り過ぎ |
| 段取りと基準 | 設計基準と工程基準を一致させる | 段取り回数、支持点の位置 | 基準変換ごとに5~20μmの累積 |
| 粗/中仕上げ/仕上げ | 応力を段階的に逃がし最終寸法を出す | 各段階の取り代、冷却と切りくず排出 | 変形、びびり、焼け |
| バリ取り/表面処理 | 組付け性、耐食性、外観を満たす | メッキ前の状態、膜厚の均一性 | バリ残り、メッキ膨れ、寸法変動 |
| 検査/出荷 | 適合性と追跡性を証明する | CMMプログラム、抜取方案、梱包方法 | 報告書なし、輸送中の変形 |
3. 精度と公差:±0.005mmは何を意味するのか
3.1 混同されやすい三つの言葉
精度は機械が出せる水準で、設備の属性です。公差は図面が許容する偏差範囲で、設計の属性です。繰り返し位置決め精度は同じ位置に戻る安定性で、ロットの属性です。CNC精密加工 の見積りで聞く「当社の精度は±0.005mmです」は、ほぼ間違いなく機械の位置決め精度を指しており、あなたの部品での達成可能公差とは別物です。
有効な質問は一つだけです。この部位で、どこまで出せて、どう検証するのか。部位ごとに答え、検査方法を明示する供給者は工程の話をしています。「全寸法±0.005mm可能です」と答える相手は営業の話をしています。
3.2 誤差の五つの発生源
部品が図面から外れるとき、誤差は五つ重なっています。機械の幾何誤差、工具摩耗とたわみ、段取り変形と位置決め誤差、切削熱と機械の熱変形、そして測定の不確かさ。このうち設備投資で解決できるのは一つ目だけです。残り四つは工程、治具、手順で解決します。同じ型番の機械2台で1等級差が出るのは、このためです。
3.3 三つの能力等級と、三つの価格帯
| 等級 | 達成可能公差 | 必要な条件 | 相対コスト |
|---|---|---|---|
| 一般 | ±0.05mm | 標準バイスまたは軟爪、標準工具、抜取検査 | 1.0 |
| 精密 | ±0.01~0.02mm | 精密素材、専用治具、CMM全寸法、初品報告 | 1.3~1.8 |
| 超精密 | ±0.005mm以下 | 恒温室、研削またはワイヤ放電、複数段取り、インプロセス測定 | 2~3.5 |
この表は逆引きで使うのが最も実用的です。まず各部位が本当にどの等級を必要とするか決め、その等級の費用だけを払う。ほとんどの部品では、寸法の9割は一般等級で足り、精密等級が必要なのは5~10か所だけです。図面全体を±0.01mmで指定すると、価格は通常30%以上上がり、機能は何も変わりません。
4. 代表的な材料:工具を決め、後処理も決める
材料は工具、条件、後処理、不良率を決め、さらにそれらを一社で揃えられるかどうかも決めます。精密部品でよく使われる8系統を整理します。
| 材料 | 典型的な部品 | 被削性 | 精密加工の注意点 |
|---|---|---|---|
| アルミ 6061-T6 | 筐体、ヒートシンク、光モジュール構造部品 | 切削が速く安定、後処理も安価 | 薄肉の逃げ。陽極酸化前のバリ取り必須 |
| アルミ 7075-T6 | 強度部材、治具、ロボットアーム | 比強度が高い | 残留応力が大きく、削り出しで変形しやすい |
| ステンレス 303 | シャフト、継手、インサート | 快削で仕上げ面も良好 | 耐食性は304より劣る。屋外用途は要注意 |
| ステンレス 304/316L | 医療、食品、真空、海洋部品 | 加工硬化し粘る | 深いポケットのびびり、工具摩耗、構成刃先 |
| 黄銅 H62/HPb59-1 | コネクタ、フェルールスリーブ、端子 | 被削性が最良、Ra0.4まで可能 | 鉛含有材はRoHSで制限。細長部品は曲がりやすい |
| ベリリウム銅 C17200 | ばね接点、導電ばね | 弾性と導電性に優れる | 時効硬化後は加工困難。粉塵管理が必要 |
| コバール 4J29 | 光デバイス管壳、気密封止基板 | 硬質ガラス・セラミックと熱膨張が整合 | 粘りと加工硬化。封止面の清浄度管理が重要 |
| チタン Grade 5/PEEK | 医療、航空、絶縁・摺動部品 | 熱伝導が低い/砥粒性 | 刃先への蓄熱。PEEKは応力除去焼鈍が必要 |
実務的な補足を一つ。材料記号を正確に書くだけで、見積りの往復が1回減ります。304と17-4PHでは材料単価が2倍以上違い、「ステンレス」とだけ書けば選択権を相手に渡すことになります。相手は安いほうで見積り、あなたは高いほうで検収する。調達で最もよく起きるズレです。
5. 代表的な用途
5.1 民生電子機器と自動化設備
スマートフォンの筐体、コネクタ、ロボット関節フランジ、リニアステージのキャリッジ。共通するのは特徴が密で、量が多く、外観要求が高いことです。難しさは単品の公差よりも、タクトと安定性にあります。
5.2 液冷・放熱と新エネルギー
液冷プレート、水冷継手、電池モジュールのバスバー。難しいのはシール面の平面度と流路のバリです。0.05mmのバリが一つあるだけでOリングが密着しません。この系統の工程要点は液冷プレートのCNC加工にまとめています。
5.3 医療・光学・半導体
手術器械、内視鏡部品、レンズ鏡筒、ウェハキャリア。求められるのはバリなし、洗浄可能、滅菌可能で、表面粗さが寸法公差より重要な場合が少なくありません。
5.4 光通信精密部品:なぜ最も精密加工が問われるのか
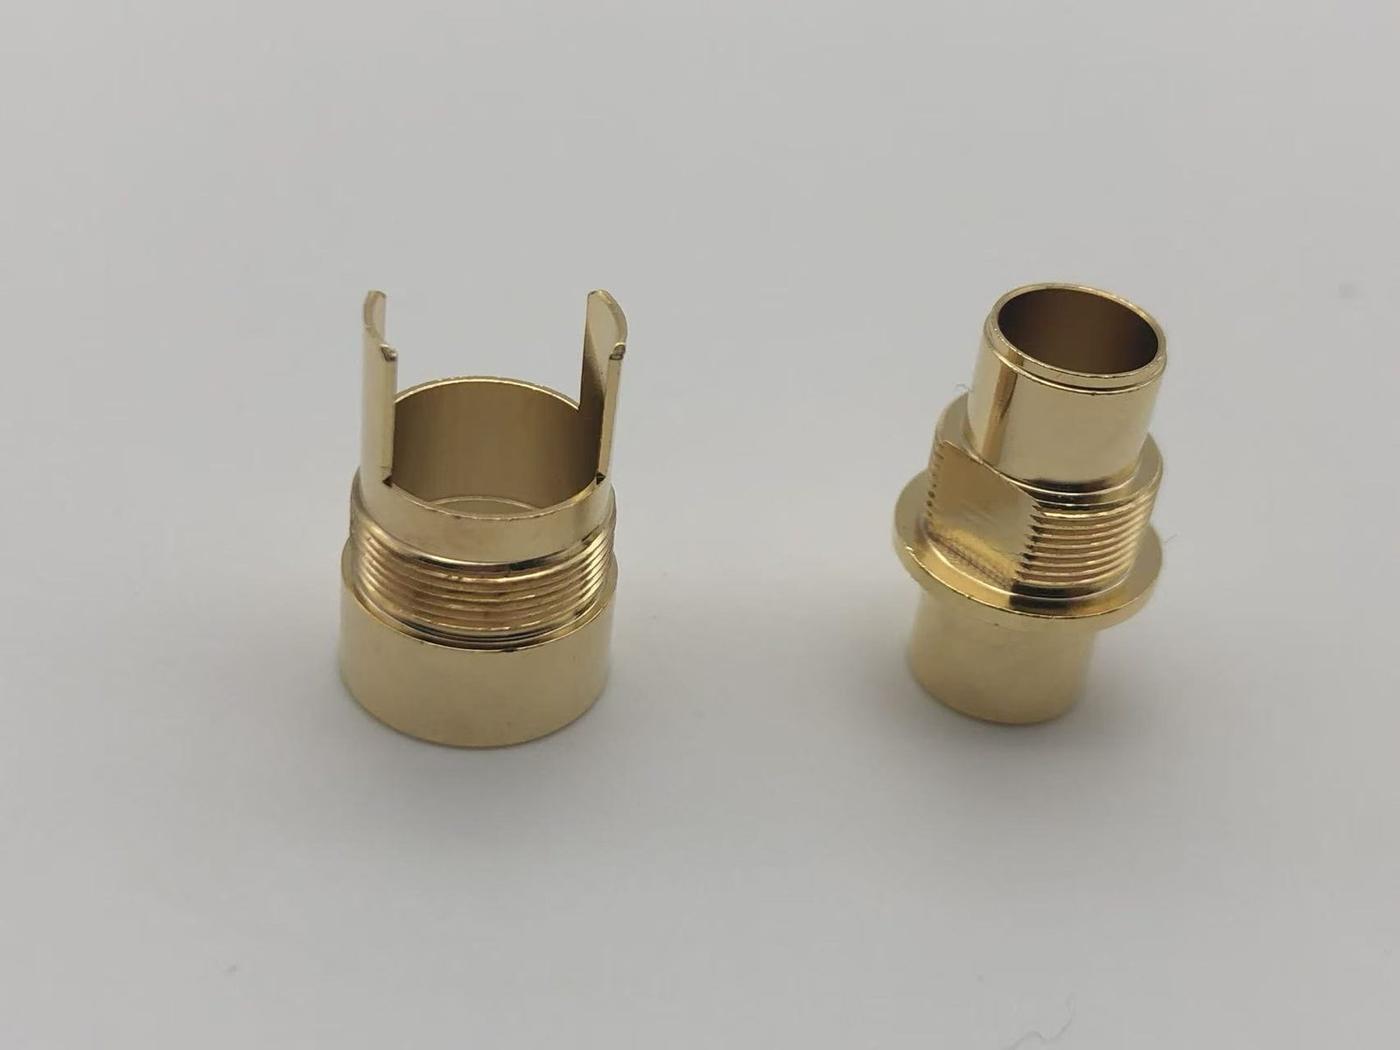
光通信精密部品は、CNC精密加工の中で要求が最も集中するカテゴリーです。部品は大きくありませんが、同軸度、内径の真円度、メッキ厚、気密性という4つの要求が、20~40mmの同じボディに同時に載ります。難しさは寸法そのものではなく、寸法の外側にある3つの変数にあります。
- 同軸度:同軸コネクタの内部導体と外部導体の同軸度は通常0.01mm以内です。外れたときの結果は「組めない」ではなく、VSWR(定在波比)の劣化です。部品は合格、回線は不合格。原因追跡に最も時間がかかる不良です。
- メッキ:多くはニッケル下地+金メッキで、金層は顧客仕様により0.3~1.27μm。メッキ前のバリ残りは、メッキ後に膨れとピンホールになります。膜厚が不均一なら、挿抜寿命はそのまま低下します。
- 気密と封止:TO管壳やバタフライパッケージ基板はヘリウムリークテストを通す必要があります。封止面の平面度とRaが、はんだの濡れ広がりを決めます。ここで0.01mm外せば、気密性は通りません。
| 部品類型 | 重要特性 | 典型的な要求 | よくある不具合 |
|---|---|---|---|
| 同軸・光ファイバコネクタ外殻 | 段付き穴、ねじ、内外導体の同軸度 | 同軸度0.01mm以下、穴径±0.01mm、ねじ6g | 同軸度不良によるVSWR劣化、ねじバリ |
| TO管壳/光モジュール基板 | 封止面の平面度、ピン穴位置度、Ra | 平面度0.02mm、Ra0.4μm、穴位置±0.02mm | 気密不良、はんだ這い上がり不良 |
| フェルールスリーブ/アダプタ金属部品 | 内径の真円度、内径寸法、導入面取り | 内径±0.005mm、真円度0.003mm | 挿入損失の増大、挿抜力の異常 |
| 光モジュール構造部品/シールド | 薄肉、平面度、組立穴位置 | 平面度0.05mm、肉厚0.3~0.8mm | 組立干渉、シールド効果の喪失 |
この4類型の光通信精密部品は、金立方の日常的な受注の中で大きな比率を占めています。工場に求められるのは「5軸機があるか」ではなく、三つのことです。薄肉を安定して削れるか。メッキ前の状態を管理できるか。CMMとリークテスタで追跡可能なデータを出せるか。最初の二つは工程の蓄積、三つ目は投資です。
6. その工場が自分の精密部品を作れるかを見極める
監査報告書は不要です。5つの質問で、不適切な供給者の大半は除外できます。
- 精度ではなく部位を聞く:「この穴はどこまで出せますか」。前者は部位ごとの答えが返り、後者はスローガンしか返りません。
- 検査設備のリストを求める:CMMの機種とストローク、粗さ計、硬度計、ヘリウムリーク検出器。CMMのない工場に精密部品は作れません。ほとんど例外はありません。
- 現在生産中の類似部品を2件求める:同じ材料系統、同じ複雑さ。サンプルケースの部品は選ばれたもの、生産中の部品は工程そのものです。
- 段取り方法を聞く:何回段取りするか、基準はどこか、薄肉をどう支えるか。答えられない相手は、この種の部品をほぼ手がけていません。
- 表面処理が内製か外注かを確認する:外注は普通のことですが、隠すのは普通ではありません。メッキで問題が起きたとき、責任も一緒に消えます。
より詳細な選定方法はCNCサプライヤー選定と見積り分解に、試作段階であれば試作と少量生産のつなぎ方が適しています。まず予算感を知りたい場合はCNC加工コスト計算ツールをご利用ください。
7. よくあるご質問
購買担当者と設計者から最も多く寄せられる4点です。回答はスローガンではなくレンジで示します。
CNC精密加工では実際どのくらいの公差が出せますか?
部位によって3段階です。一般寸法は±0.05mm、嵌合部と重要寸法は±0.01~0.02mm、特定部位では恒温環境・専用治具・研削またはワイヤ放電を組み合わせて±0.005mmまで可能です。「全寸法±0.005mm」は工学的に成立せず、そう断言する供給者には必ず追加の質問をすべきです。
精密加工は通常のCNC加工よりどのくらい高くなりますか?
同じ図面であれば、精密等級は一般等級より通常30~80%高く、超精密等級では2~3.5倍になります。上乗せ分の大半は専用治具、精密素材、CMM全数検査、研削・ワイヤ放電、そして不良率の上昇に使われており、「より良い機械」に使われているわけではありません。
光通信精密部品にはどんな材料が使われますか?
最も一般的なのは黄銅 H62/HPb59-1(被削性が良く金メッキ適性が高い)。ばね性が必要な場合はベリリウム銅 C17200、気密封止の管壳にはコバール 4J29 やステンレス304、構造部品やシールドにはアルミ6061-T6が使われます。メッキはニッケル下地+金が一般的で、金層は顧客仕様により0.3~1.27μmです。
1個から依頼できますか。納期はどのくらいですか?
1個から承ります。試作は通常3~10日(プログラミングと初品承認を含み、精密部品の初品承認には2~3日かかることが多い)、少量生産は2~5週間、表面処理は別途3~7日です。厳しい納入日がある場合はお見積り依頼時に明示してください。生産順序はそれを基準に組みます。
お見積りのお問い合わせ
ご要望をお知らせください。24時間以内に正式なお見積書をご返信します。情報は見積りの目的のみに使用し、厳守秘密で扱います。
8. 次のステップ
図面がお手元にある場合、2D図面、3Dモデル(STEP)、材料記号、数量、希望納期をお送りください。24時間以内に項目別見積りとDFMコメントをお返しします。コスト低減のために緩和できると考える公差もあわせてご提案します。金立方は2012年に深圳で設立、ISO 9001:2015認証、5軸同時 RTCP 全機標準装備、3/4/5軸マシニングセンタと複合旋盤20台以上、重要部では±0.005mm、ミツトヨCMMによる全寸法検査、1個から受注、全工程NDA。CNC精密加工、光通信精密部品、液冷精密構造部品、ロボット構造部品、医療・自動化設備部品は日常的に手がけている領域です。加工能力と製品もご覧ください。
図面をお持ちですか?24時間以内に内訳見積り
2D図面+3Dモデル(STEP / IGES)+数量の3点があれば十分です。材料費・工数・プログラム・外注・検査を分けて記載し、無料のDFMシートを同封します。図面確認の電話はいたしません。
図面を送って見積り