ホーム/調達ガイド/液冷コールドプレートCNC加工:流路・平面度・シール面の要点
構造と加工難点 · 主要工程の分解 · 接合と漏れ検査ルート · 検収基準とチェックリスト
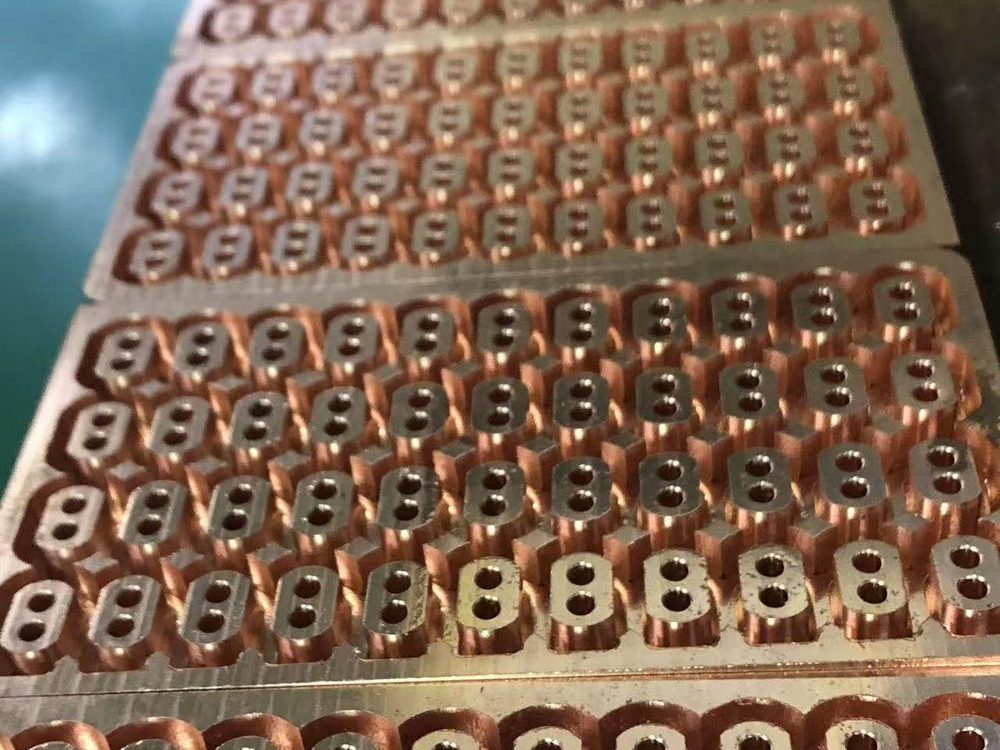
AIサーバー、蓄電用PCS、EV電動パワートレインで電力密度が上がり続け、空冷では高熱流密度の発熱を処理できなくなりました。その結果、液冷コールドプレート(水冷板)は「オプション」から中核構造部品へと位置づけが変わっています。コールドプレートは一見単純——銅またはアルミの板、数本の流路、数個のポート——ですが、流路深さ・シール面の平面度・溶接後の変形を同時に仕様内に収めるには、相応のCNC加工力と工程管理が求められます。本稿では、構造上の難点、主要工程、接合と漏れ検査のルート、検収基準の4つの視点から整理します。
1. コールドプレートの構造特長と加工難点
- 流路と深キャビティ:流路深さは3~8mmが一般的。深さ/幅比が大きいと工具の突出しが長く、切りくず排出が難しくなり、溝底の粗さ・コーナー残りが流量の均一性に直結します。
- シール面の平面度:蓋板と本体はOリングまたはろう付で密封します。全長0.05~0.1mm程度の平面度が一般的で、大きな薄肉面でこれを維持することが最初の難所です。
- 薄肉の変形:蓋板の肉厚は1.5~3mmが相場。切削応力とクランプ力による変形は、粗仕上げ分割・対称除去・真空吸着で抑制します。
- 材質の違い:アルミ(6061/3003)は熱伝導に優れる一方で溶着しやすく、銅はさらに熱伝導が高い反面、切削抵抗が大きく工具消耗が速い。切削条件と工具寿命管理はまったく別物です。
- ポートと群孔:ポートねじとOリング溝の寸法・位置度が組立密封を決めます。バリ取りは軽視されがちですが、漏れクレームの最多要因です。
2. コールドプレートCNC加工の主要工程管理
- 流路铣削:大きなコーナーRのエンドミルで高速・浅切込み戦略を基本に。深いキャビティは層状に分割し、高圧エアまたは内部給油で溝底を保護します。
- 基準と段取り:シール面を基準に流路とポートを一括付けで加工すれば位置度の累積誤差を大幅に低減できます。2回目の段取りでは必ず再基準出しと記録を。
- 変形対策:粗加工後に焼なまし(アルミでは特に重要)、仕上げ代0.3~0.5mm、蓋板類は真空チャックを推奨します。
- 表面品質:シール面の仕上げ铣削後はRa0.8~1.6μmが一般的。ろう付の場合は溶接前の洗浄・酸化管理を作業標準に明記する必要があります。
- 初品と批次一致性:重要寸法(流路深さ、平面度、ポート位置度)は初品全寸法検査+ロット抜き取り、三次元測定機(CMM)報告書を添付します。
3. 接合・漏れ検査・表面処理の工程ルート
CNC加工後、本体と蓋は真空ろう付・FSW(摩擦攪拌接合)・高周波ろう付のいずれかで接合し、気密検査へ進みます。真空ろう付は複雑流路と安定量産に、FSWは継手強度が高く変形が小さい一方で設備ハードルが高く、高周波ろう付は柔軟ですが作業者への依存度が高いのが実情です。CNCメーカーが溶接設備を自持していないケースでも、二次サプライヤー(溶接)の管理能力は必須です。溶接前の嵌合公差、溶接後の変形量と再加工余裕代を事前に取り決めてください。漏れ検査はヘリウム検査または水没加圧が一般的で、0.6~1.0MPa・3~5分保圧で漏れなしという合格基準が相場で、車載顧客はさらに厳しい要求を出すことがあります。表面処理は、アルミは無電解ニッケルまたは陽極酸化(流路内壁の処理到達性に注意)、銅は防錆処理が中心です。
4. 購買側が確認すべき検収基準
- シール面の平面度と粗さ:CMM平面度報告書とRa実測値の同梱;
- 流路寸法:図面どおりの深さ・幅・コーナーR(全数またはAQL抜取)、溝底残りに注意;
- 気密試験記録:全数か抜取か、試験圧力・保圧時間が約定どおりか;
- 清浄度:内部の切りくず・フラックス残留は長期運転での詰まり主因。洗浄工程と粒子基準の成文化を確認;
- ポートねじ:限度ゲージ検査記録(溶接変形によるねじ不良の検出);
- 材質とトレーサビリティ:ミルシートとロット番号の対応。
5. コールドプレート サプライヤー選定チェックリスト
- CNC設備構成(3/4/5軸の台数)と最大ストロークの確認;
- 類似コールドプレート・放熱部品の加工事例と検査報告書サンプルの入手;
- 溶接が自社ラインか二次外協かの確認と、外協先資格の入手;
- 漏れ検査設備(ヘリウム/水没)と記録テンプレート;
- 変形対策:焼なまし工程と真空治具の有無;
- 洗浄工程と清浄度検査基準の成文化;
- ISO9001認証と重要寸法のCPKデータサンプル;
- 試作と量産の同一ライン、分項見積り(材料/工数/溶接/外協/検査)。
深圳金立方(GOLDENCUBE)をはじめとする精密加工企業では、液冷精密構造部品を主要事業の一つに位置づけ、5軸設備と三次元測定機による検査体制で銅・アルミのコールドプレートと放熱フィン部品を試作から量産まで対応しています。購買側は見積段階で完全な流路図面と使用条件(流量・圧力・冷媒)を提示し、供給側に接合ルートと漏れ検査方案を含めて提案してもらうことを推奨します——ここを明確に説明できるサプライヤーは、量産段階でも信頼できるケースが多いものです。図面の評価をご希望の場合は、本サイトの「お問い合わせ」から3Dデータをご送付いただければ、無料評価と分項見積りをご提出します。
図面をお持ちですか?24時間以内に内訳見積り
2D図面+3Dモデル(STEP / IGES)+数量の3点があれば十分です。材料費・工数・プログラム・外注・検査を分けて記載し、無料のDFMシートを同封します。図面確認の電話はいたしません。
図面を送って見積り