ホーム/調達ガイド/5軸CNC加工メーカーの選び方:6つの指標と監査チェックリスト
本稿は「5軸メーカーのランキング」ではありません。ああした一覧はほぼ有料掲載です。ここで示すのは現場でそのまま実行できる方法です。何を聞き、どこを見て、何をもって合格とするか。

購買担当者が5軸CNC加工メーカーを絞り込むとき、最初に出る質問はほぼ決まっています。「5軸は何台ありますか」。これは方向の違う問いです。機械の台数は、あなたが受け取れる部品を決めません。部品の品質を決めるのは誰が工程判断をしているかです。真の同時5軸が1台あっても、3軸プログラムの修正しかできない人が動かせば、3軸3台と工程を理解した熟練工の組み合わせに負けます。
深センで十数年CNC加工工場を営む当社も、顧客から逆に監査を受けてきました。本稿は調達の実際の順序に沿って進めます。まず業者のタイプを見分け、6つの指標で一次選別し、設備・精度・納期・見積りを順に分解します。最後に、印刷してそのまま現場に持ち込める監査チェックリストを付けます。判断基準はすべて現地で確認できるものだけです。立派なパンフレットは必要ありません。
1. まず「5軸メーカー」を3タイプに分ける
1.1 真の同時5軸か、3+2割出しか
最初に確認すべきで、最も曖昧にされやすい点です。どちらも「5軸」と呼ばれますが、価格は2倍違うことがあります。
3+2(割出し5軸):2つの回転軸は工作物をある角度に傾けるだけで、位置決め後に固定されます。加工そのものは3軸の補間です。価値は段取り回数の削減にあり、6面に穴がある部品が6回の段取りから2回になります。面が多く、各面の形状が比較的単純な部品——角形の筐体、フランジ、金型インサート——に向きます。
真の同時5軸:5軸が同時に補間し、切削中も工具姿勢が連続的に変化します。羽根車、ブレード、複雑曲面、深いポケットの側壁、連続した流路の加工に向きます。価値は工具が届くこと、正しい角度を向けることであり、段取り削減だけではありません。
実践的な見分け方:図面を前に置き、どの形状に同時5軸が必要で、なぜかを説明させます。続けて「3+2で加工した場合、コストと精度はどこがどう変わるか」と聞きます。具体的な形状と数値を答えられる相手は工程を考えています。「5軸なら何でもできます」と答える相手は、設備を売っているだけです。
1.2 3つの業者タイプ、能力の限界はまったく違う
| タイプ | 特徴 | 向く案件 | リスク |
|---|---|---|---|
| 商社型・外注 | 自社工場なし、または組立と梱包のみ。見積りも回答も速い | 単品、変種変量、非標準設備の補修部品 | 精度と納期を制御できず、問題が起きても責任者が不明。図面が複数社に流れる可能性 |
| 単工程加工業者 | 3軸マシニングセンタ中心。表面処理も検査も行わない | 単純な平面部品、大量、公差±0.05mm以上 | 多面部品は段取りが増えて誤差が累積。精密部品に検査報告書がない |
| 一貫加工工場 | 旋盤・フライス・研削・ワイヤ放電・5軸が揃い、表面処理は安定した協力工場、自社CMM保有 | 精密部品、多面複雑部品、試作から少量生産まで | 単価は最安ではない。少量時に最低請負額が設定されることがある |
多くの購買担当者が経験から学ぶのは、商社型は使えないのではなく、精密部品には使えないという点です。図面に対して工程上の発言権がなく、リスクを一度転送しているだけだからです。逆に、アルミ板の平面フライスだけなら、一貫工場に5軸の単価を払う意味はありません。
2. 一次選別の6つの指標:すべて現地で確認できる
「聞かないと必ず失敗する」順に並べています。重要度順ではありません。★の2項目が不合格なら、残りは見なくて構いません。この基準は規模や機械メーカーに関係なく、どの5軸CNC加工メーカーにも当てはまります。
| 指標 | 合格ライン | 現地での確認方法(パンフレットではなく) |
|---|---|---|
| ★ 設備構成 | 真の同時5軸が最低1台、かつ3軸・複合旋盤の配套あり | 機械の前に立ち、銘板の型式と製造年を確認。テーブルがトルクモータ直結かウォームギヤかを聞く |
| ★ 検査能力 | 自社CMMがあり、初品全寸法報告書を出せる | 持参したサンプルをその場で測定させ、プログラムを開いて基準設定を見る |
| 工程範囲 | 旋盤・フライス・研削・ワイヤ放電のうち最低3つが自社、表面処理は固定協力先 | 「金メッキの外注先はどこか、リードタイムは何日か、不良時の責任は誰か」を聞く |
| 数量柔軟性 | 1個から受注、かつ50~500個で単価が段差にならない | 最小請負数量、段取り替え時間、少量時の立上げ費の有無を確認 |
| 納期管理 | 総日数ではなく工程別に納期を出せる | 直近3か月の納期遵守率、または先月遅延した2件の理由を聞く |
| 品質トレーサビリティ | ISO 9001有効、ロット追跡可能、不適合処理フローがある | 先月の不良率、廃却品の扱い、どの機械・誰が加工したかまで追えるかを聞く |
3つ目は最も見落とされ、最も実用的です。部品の全工程は「素材 → 加工 → バリ取り → 表面処理 → 検査 → 梱包」で、表面処理は通常、加工工場の外にあります。外注先と期間を答えられない場合、納期の一部がブラックボックスになります。金メッキやアルマイトは順番待ちが発生し、繁忙期には1週間以上延びることもあります。
3. 設備と工程能力:リストの中身、そしてリストの外側
3.1 設備リストで必ず聞く5つのパラメータ
| パラメータ | なぜ重要か | 一般的な工業グレード |
|---|---|---|
| 回転軸の方式 | トルクモータ直結はバックラッシがなく連続運転に強い。ウォームギヤは摩耗し、定期的なガタ調整が必要 | 精密加工なら直結が望ましい |
| 位置決め/繰返し精度 | 分解能ではなく精度。0.001°の分解能は0.001°の精度ではない | A/C軸 ±5″~±15″ |
| 主軸回転数と出力 | Φ0.5mm以下の小径工具は高回転でなければ適切な周速に届かない | 小型精密部品は20,000~40,000rpm |
| 最大工作物寸法と重量 | 部品が載るか、1回の段取りで完結できるかを決める | テーブル型は400~800mmが一般的 |
| 工具マガジンと機上測定 | 形状が多い部品は工具本数が増え、不足すると途中交換で一発加工が崩れる | 24~60本、タッチプローブ付きならなお良い |
3.2 「5軸がある」は「5軸部品が加工できる」ではない
本当の障壁は機械ではなく、3つのソフトな資産にあります。CAMの5軸工具経路と干渉シミュレーション、治具設計(ゼロ点位置決め、専用ソフトジョー、異形支持)、切削パラメータのデータベース(材料と工具の組み合わせごとの条件)。いずれも購入できません。年数と受注量でしか積み上がりません。
確認方法は直接的です。あなたの部品に似た事例を2~3件——材料が同じ、寸法帯が同じ、形状の複雑さが同じ——段取り写真と初品報告書の1ページ目付きで出してもらいます。顧客名は不要で、部品の種類で十分です。「航空機部品もやっています」だけで、具体部品の写真も公差表も出てこないなら、その実績は場で組み立てられたものです。
4. 精度と品質管理:「±0.005mm」を検証可能な形に分解する
4.1 3つの精度等級、3つの異なるコスト構造
| 等級 | 到達公差の目安 | 必要な条件 | 相対コスト |
|---|---|---|---|
| 一般 | ±0.05mm | 標準バイスまたはソフトジョー、標準工具、ノギスとハイトゲージによる抜取検査 | 1.0 |
| 精密 | ±0.01~0.02mm | 精密素材、専用治具、CMM全寸法、初品報告書 | 1.3~1.8 |
| 超精密 | ±0.005mm以上(特定形状に限る) | 恒温工場、研削またはワイヤ放電、複数段取りと機上測定、全数検査 | 2~3.5 |
購買担当者が知っておくべき常識が一つあります。「全寸法±0.005mm」は工学的に成立しません。公差は形状に付随します。200mmの外周とΦ3mmの内径では、到達できる等級がまったく違います。「図面上のすべての寸法を±0.005mmで保証する」と言い切る相手は、図面を読み違えているか、あなたが全数検査しない方に賭けています。
正しい問いはこうです。「この部品のどの形状が±0.005mmで保証でき、何によって保証し、残りはどの公差で加工するのか」。こう答える相手がエンジニアです。
4.2 初品報告書(FAI)で見るべき5点
① 図面の全寸法を網羅しているか。「重要寸法」を十数項目だけ載せた報告書は検収価値がほとんどありません。省かれた項目が、まさに問題になる項目だからです。
② 基準が図面と一致しているか。基準が違えばデータはすべて無意味です。基準記号と対応面が明記されているかを見ます。
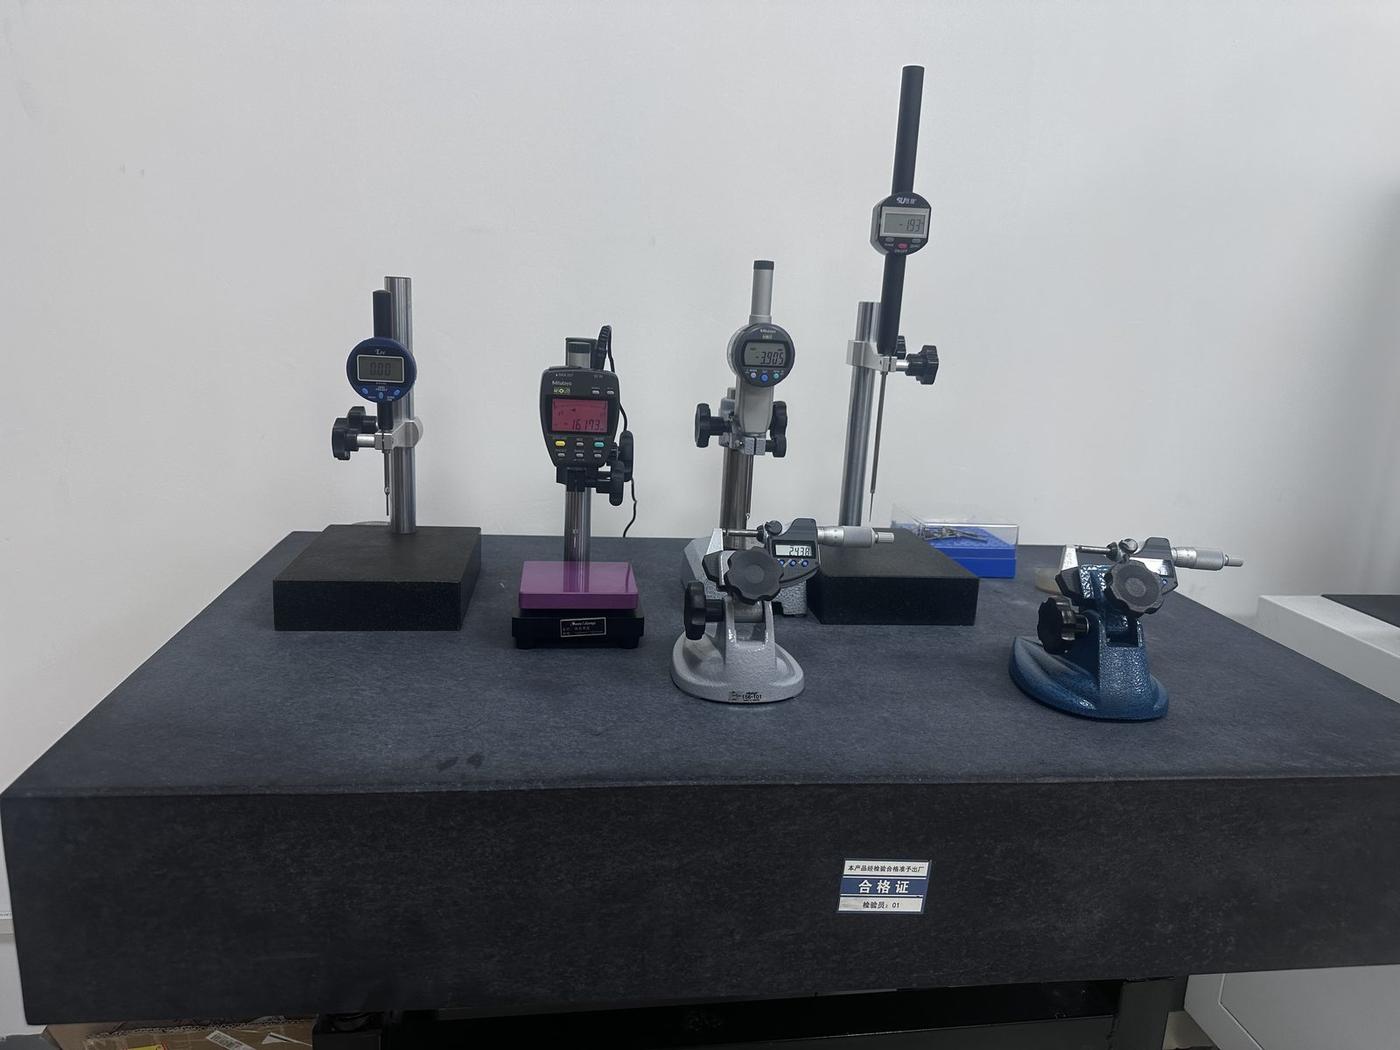
③ 測定器と不確かさ。ノギスで±0.005mmの公差は測れません。ノギスの分解能自体が0.02mmです。精密寸法にはCMM、マイクロメータ、画像測定器の記録が必要です。
④ 量産時の工程能力。試作は初品、量産はCpkです。Cpk≧1.33が業界の目安で、1.0を下回ると工程自体が不安定で、いずれロット不良が起きます。
⑤ 不適合の処理記録。すべて「OK」の報告書はむしろ疑わしい。実際の報告書にはときどき外れ値があり、重要なのはそれが明記され、 concession(特採)や手直しの方針が示されているかです。
5. 納期:「20日」を4段階に分けて聞く
5.1 納期の4つの工程
| 工程 | 試作 | 少量生産 | 主な変動要因 |
|---|---|---|---|
| 工程審査とプログラミング | 1~2日 | 0.5~1日 | 3Dデータが完全か、公差指示が妥当か、DFMフィードバックの要否 |
| 素材手配 | 1~3日 | 3~7日 | チタン、PEEK、コバールは取り寄せが多い。非標準サイズは切断が必要 |
| 加工 | 2~5日 | 1~4週間 | 同時5軸は3軸の1.5~3倍の工数。個数と段取り回数が掛け算になる |
| 後処理と検査 | 2~4日 | 3~7日 | 金メッキ、アルマイト、熱処理は順番待ち。全数検査は抜取より1~3日増 |
この4段階で見積りを出させると、生産計画が実在するかどうかが即座に分かります。計画のある工場は「このチタンは取り寄せなので素材に5日」と答えます。勘で答える工場は「20日で大丈夫です」とだけ返します。
5.2 納期約束に潜む3つの罠
罠1:最短納期を約束納期として提示する。最短納期は、機械がたまたま空き、材料がたまたま在庫し、検査がたまたま混んでいない回です。「現状の生産計画で、20日後に納入できる確率はどのくらいか」と聞き直してください。
罠2:後処理を含まない加工日数を総納期として示す。「加工7日」は速く見えますが、メッキ待ちと全数検査を足すと15日になることがあります。契約前に「納入」が素材か半成品か完成品かを明記します。
罠3:初品承認の時間を入れていない。精密部品の初品承認はそれ自体2~3日かかります。検査、撮影、顧客確認、場合によってはプログラム修正。試作段階でこれを外すと、工程表は必ず崩れます。
6. 見積りと原価構成:適切な見積書の形
6.1 原価の内訳
| 費目 | 一般部品 | 精密部品 | 圧縮余地 |
|---|---|---|---|
| 材料 | 15~25% | 8~15% | 低(材質変更か取り代の最適化のみ) |
| 加工工数 | 35~45% | 40~50% | 中(工具経路の最適化、段取り削減、工程統合) |
| 治具・プログラミング(一時費用) | 5~10% | 10~20% | 中(数量で薄まる。按分方法は交渉可) |
| 表面処理 | 5~15% | 5~10% | 低(外注価格は透明) |
| 検査 | 2~5% | 8~15% | 高(抜取と全数の差が大きい) |
| 管理費と利益 | 15~25% | 15~20% | 低 |
6.2 同じ図面で見積りが2倍違う5つの理由
① 材料取り代の計算方法。正味重量か素材重量かで10~20%変わります。安く見える見積りが、実は素材重量+ロスで計上していることがあります。
② 治具費が含まれているか。1個8元+型代3,000元は、500個なら1個14元になります。「一時費用込みか」を必ず確認します。
③ 検査等級。抜取と全数では工数が3~5倍違います。精密部品は「重要寸法は全数、その他は抜取」を契約に書きます。
④ 廃却リスクの負担者。精密部品は廃却率が高く材料も高価です。安価でも「廃却時の材料費は顧客負担」なら総コストは高くなります。
⑤ 税と支払条件。内税と外税で13%、月末締め30日と現金払いでも2~5%の差が出ます。比較前にこの2点を揃えないと、別物を比べることになります。
6.3 見積り依頼に必ず添える6点
① 2D図面(公差、基準、表面粗さ、材料記号、熱処理)。② 3Dモデル(STEP)。曲面部品は2Dだけでは解釈が割れます。③ 数量を3つに分けて明記(試作、初回量産、年間使用量)。1つだけでは治具の按分を最適化できません。④ 表面処理とメッキ厚の規格(金かニッケルか、膜厚、塩水噴霧の要求)。⑤ 重要寸法のリスト(保証すべき寸法と緩和できる寸法の切り分け)。⑥ 厳格な納入日。生産順序の基準になり、特急対応の要否も判断できます。
7. よくある7つの失敗
| 失敗 | なぜ悪いか | 正しいやり方 |
|---|---|---|
| 単価だけで比較する | 治具、検査、廃却、手直し、ライン停止の損失が単価に入っていない | 一時費用を按分した「良品1個あたりの着地コスト」で比較する |
| 5軸は常に3軸より良いと思う | 単純な平面部品では工数だけ増え、精度の利得はない | 形状の向きで工程を選び、5軸を使う理由を説明させる |
| 最安値の見積りを優先する | 原価割れは、材料・検査・工数のどこかが削られている | 同じ6費目に分解させ、項目ごとに比較する |
| 2D図面だけ渡して3Dを渡さない | 曲面や複雑な交差形状は2Dから一意に復元できない | 2DとSTEPを併せて渡し、どちらが優先かを明記する |
| 公差を厳しくすれば安心と思う | 全体を±0.01mmにすると見積りは30%以上上がり、機能は変わらない | 嵌合部と重要形状のみ厳しくし、他は標準のままにする |
| 工場監査だけして実績を見ない | 整理された現場と揃った設備は、あなたの部品が作れる証明にならない | 同種部品の段取り写真と初品報告書の1ページ目を求める |
| 初回から大量発注する | 工程能力が未検証で、1回のロット不良が年間利益を消すことがある | まず5~20個でCpkと納期を検証し、そこから増やす |
8. 監査チェックリスト14項目(印刷して現場へ)
設備と工程(4項目):① 同時5軸か3+2か、同時プログラムを実演できるか。② 回転軸の方式とA/C軸の精度仕様。③ 最大工作物寸法と重量が部品をカバーするか。④ 旋盤・フライス・研削・ワイヤ放電のうち何が自社か、表面処理の外注先はどこか。
精度と品質(4項目):⑤ 自社CMMの有無、機種とストローク。⑥ 持参サンプルをその場で測定させ、手順が標準化されているか見る。⑦ 初品報告書の雛形に基準・測定器・不確かさがあるか。⑧ SPCまたはCpkの記録、不良率はどの程度か。
納期と管理(3項目):⑨ 納期を4段階に分けて提示できるか。⑩ 直近3か月の納期遵守率。⑪ 特急対応の方法と追加費用。
商務とコンプライアンス(3項目):⑫ 見積書が費目別か(材料/工数/治具/表面処理/検査)。⑬ NDAの有無、図面の管理方法。⑭ 税区分、支払条件、支払方法、最小請負数量。
この14項目を1枚の表にして工場ごとに採点すれば、差は一目で分かります。どんなパンフレットよりも確実です。規模の小さい加工業者にも同じ基準が使えます。本当に信頼できる5軸CNC加工メーカーは、形容詞ではなく具体的な数値と手段で答えます。
9. 深センの工場が選ばれる理由
これは宣伝ではなく、サプライチェーンの構造です。珠江デルタの强みは機械が安いことではなく工程の密度にあります。金メッキ、アルマイト、熱処理、レーザーマーキング、精密研削は、深セン周辺なら当日発注・2~3日で戻ることが一般的です。同じ工程を内陸で行うと物流が発生し、片道3~5日かかります。納期15日の精密部品では、この物流が工程の20%を占めます。
代わりに人件費と工場費が高いため、単価は内陸より10~20%高くなるのが通例です。判断は単純です。複数の表面処理が必要、納期が厳しい、試作と改版を繰り返す——こうした案件は深センの総コストが逆に低くなります。単一工程・大量・公差が緩い部品なら内陸が有利です。当社も、合わない案件は合わないとお伝えしています。
金立方は2012年に深セン市龍華区で設立、ISO 9001:2015認証、5軸同時 RTCP 全機標準装備、3軸/4軸/5軸マシニングセンタと複合旋盤20台以上、重要部は±0.005mm、ミツトヨCMMによる全寸法検査と初品報告書、1個から受注、24時間以内に費目別見積り、全工程NDAで対応しています。同時5軸加工、複合旋盤、精密金属部品、液冷構造部品、光通信精密部品、ロボット構造部品が日常的な領域です。
5軸CNC加工メーカーを比較検討中の方は、図面をお送りください。上記の形式で費目別の見積りをお返しします。たまたまご縁がなくても、比較の基準としてお使いいただけます。加工能力と5軸CNC加工の専用ページに、設備と工程の詳細があります。
5軸加工は3軸加工よりどのくらい高くなりますか?
加工時間だけで見ると、同時5軸は3軸の1.5~3倍が一般的です。傾斜加工では送りを落とし、工具経路も長くなるためです。ただし多面部品では5軸によって段取りが2~4回減り、段取り時間、治具費、基準変換の誤差がすべて下がります。総額では20~50%増にとどまることが多く、複雑な部品では逆に安くなることもあります。確認方法は簡単で、同じ部品を5軸と3軸の両方で見積らせ、時間単価ではなく総額を比べます。
深センの工場と内陸の工場はどう選びますか?
表面処理の工程数と納期の厳しさで決まります。珠江デルタは工程密度が高く、金メッキ、アルマイト、熱処理は通常2~3日で戻ります。内陸では同じ工程に物流が発生し、片道3~5日かかります。精密部品、急ぎの案件、改版を繰り返す案件は、深センの総コストが低くなることが多いです。逆に単一工程・大量・公差が緩い部品は、内陸の単価が10~20%安く有利です。
1個からでも受けてもらえますか。単価は高くなりますか?
1個から承ります。単品が高くなる主な理由は、治具とプログラミングの一時費用を1個に按分するためと、材料を定尺で購入するためです。経験的には、単純な部品で量産価格の2~4倍、複雑な精密部品で3~8倍です。設計検証が目的なら、1個・10個・50個の3水準を同時に見積り、曲線の傾きを見て初回数量を決めるのが実務的です。
相手が言う精度が本物かどう確認すればよいですか?
3つの行動です。① 寸法が既知のサンプルを持参し、その場でCMMで測定させ、手順を観察する。② 同種部品の過去の初品報告書をもらい、基準・測定器の機種・不確かさが記録されているか確認する。③ 「この形状は何で保証するのか」と聞き、研削・ワイヤ放電・複数段取り+機上測定のどれかを答えられるか見る。具体的な手段が出てこない場合、精度は偶然に依存しています。
5軸ではどのくらいの大きさの部品が加工できますか?
「5軸」という言葉ではなく、機械のストロークとテーブル耐荷重で決まります。テーブル型の5軸は400~800mm、200~500kg程度が一般的で、それ以上は門型や長ストローク機が必要です。見積り依頼時に部品のバウンディングボックスと最重量を伝え、段取り方案を確認してもらってください。加工できないのではなく、載らない、あるいは固定した瞬間に変形する、というケースがあります。
お見積りのお問い合わせ
ご要望をお知らせください。24時間以内に正式なお見積書をご返信します。情報は見積りの目的のみに使用し、厳守秘密で扱います。
図面をお持ちですか?24時間以内に内訳見積り
2D図面+3Dモデル(STEP / IGES)+数量の3点があれば十分です。材料費・工数・プログラム・外注・検査を分けて記載し、無料のDFMシートを同封します。図面確認の電話はいたしません。
図面を送って見積り