首页/采购指南/五轴CNC加工厂家怎么选:六项指标与验厂清单
这篇文章不给「五轴厂家排名」——那种榜单基本靠付费。它给一套能在车间里当场执行的方法:问什么问题、看什么地方、拿什么当合格线。

采购在筛选五轴CNC加工厂家时,开场白几乎都是同一句:「你们有几台五轴?」这个问题问错了方向。五轴机床的数量不决定你能拿到什么零件,决定零件质量的是谁在做工艺判断。一台真联动五轴配一个只会改三轴程序的编程员,产出不如三台三轴配一个懂工艺的老师傅。
作为一家在深圳做了十几年的深圳CNC加工厂,我们也常被客户反向审厂。下面这份指南按采购询价的真实顺序展开:先分清厂家类型,再用六项指标做初筛,然后逐项拆开设备、精度、交期和报价,最后给一份可以打印带进车间的验厂清单。所有判断标准都能现场验证,不需要对方提供任何精美 PPT。
一、先分清三种「五轴厂家」,它们的能力边界完全不同
1.1 真五轴联动,还是 3+2 定位加工
这是第一个必须问清、也最容易被含糊过去的问题。两种方式都叫「五轴」,价格能差一倍。
3+2(分度五轴 / 定位五轴):两个旋转轴只负责把工件转到某个角度,转到位后轴锁定,加工过程实际是三轴插补。它的价值是减少装夹次数——一个六面都有孔的零件,以前要翻六次,现在翻两次。适合面多、但每个面上的特征相对简单的零件,比如方形腔体、法兰盘、模具镶块。
真五轴联动:五个轴同时插补,刀具姿态在切削过程中连续变化。适合叶轮、叶片、复杂曲面、深腔侧壁、以及需要一刀连续加工的流道。它的价值是刀具可以「够到」和「摆对角度」,而不是单纯减少装夹。
分辨方法的实操版:让对方指着你的图纸,说清楚哪几个特征必须联动、为什么,再问「如果只做 3+2,成本和精度会差在哪里」。答得出具体特征和具体数值的,是真在做工艺;答「我们五轴都能做」的,通常在卖设备而不是解决问题。
1.2 三类供应商:贸易型、单工序加工户、全工序厂
| 类型 | 典型特征 | 适合什么单 | 风险点 |
|---|---|---|---|
| 贸易型 / 接单外发 | 无自有车间,或只有装配与包装区;报价快、响应快 | 单一件、杂件、非标设备零星补件 | 精度与交期不可控,出问题找不到真正责任人;图纸可能被转发多家 |
| 单工序加工户 | 以三轴加工中心为主,工序单一,不做表面处理与检测 | 简单平面件、大批量、公差 ±0.05mm 以上 | 多面件需多次装夹,累积误差大;精密件无检测报告 |
| 全工序厂 | 车 / 铣 / 磨 / 线切割 / 五轴齐全,表面处理有稳定外协,自有 CMM | 精密件、多面复杂件、打样到小批量全程 | 单价不是最低;小批量可能有最低消费 |
多数采购吃过亏之后会明白一件事:贸易型不是不能合作,而是不能用来做精密件。因为它对你的图纸没有工艺话语权,只是把风险转手了一次。反过来说,如果你的件是简单的铝板平面铣削,找全工序厂付五轴的钱也没有意义。
二、筛厂六项硬指标:每项都能现场验证
下面这六项是按「不问就会踩坑」的优先级排的,不是按重要性排的。打★的两项如果不过关,后面几项不用再看。这套标准对任何五轴CNC加工厂家都成立,不因规模大小或设备品牌而放宽。
| 指标 | 合格线 | 现场怎么核(不看宣传册) |
|---|---|---|
| ★ 设备结构 | 至少 1 台真联动五轴,且有三轴 / 车铣配套 | 走到机床前看铭牌型号与出厂年份;问转台是力矩电机直驱还是蜗轮蜗杆 |
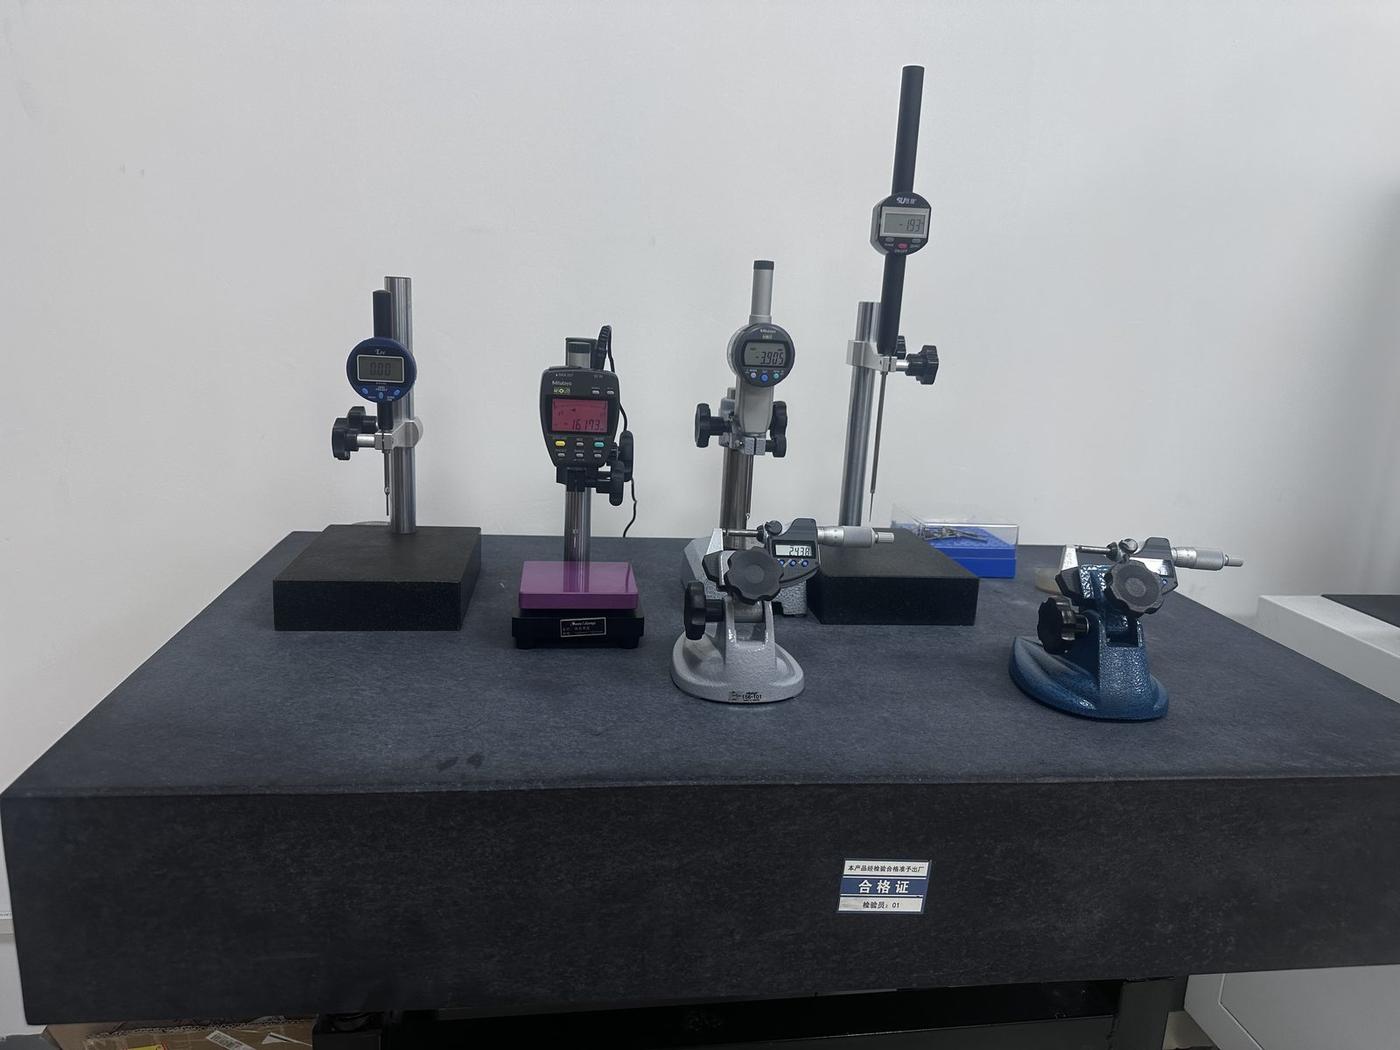
| ★ 检测能力 | 自有 CMM(三坐标),能出首件全尺寸报告 | 现场用它测一件你带来的样件,并调出程序看基准设置 |
| 工艺覆盖 | 车 / 铣 / 磨 / 线切割中至少三项自有,表面处理有固定外协 | 问「镀金外协是哪家、周期几天、出了问题谁负责」 |
| 批量弹性 | 1 件起做,且 50~500 件区间单价不跳档 | 问最小起订量、换型时间、小批量是否需要额外收开机费 |
| 交付管理 | 能给出分环节交期,而非一个总数 | 要一份近三个月的准时交付率,或至少说出上个月延期的两单原因 |
| 质量追溯 | ISO 9001 有效,批次可追溯,有不良处理流程 | 问「上个月报废率多少、报废件怎么处理、能不能追溯到哪台机哪个人」 |
第三项最容易被忽略但最实用。一个零件的完整链条是「毛坯 → 加工 → 去毛刺 → 表面处理 → 检测 → 包装」,其中表面处理往往不在加工厂内。如果对方说不出外协厂名字和周期,意味着你的交期里有一段是黑箱——尤其是镀金、阳极氧化这类需要排队的工序,旺季能拖一周以上。
三、设备与工艺能力:看清单,更要看清单之外
3.1 机床清单必须问到的五个参数
很多厂家给的设备清单只写「五轴加工中心 X 台」,这个信息量几乎为零。真正影响你能不能做的,是下面五个参数:
| 参数 | 为什么关键 | 常见工业级区间 |
|---|---|---|
| 转台类型 | 力矩电机直驱无背隙、耐磨,适合长期联动;蜗轮蜗杆有背隙,需定期消隙 | 精密加工优选直驱 |
| 定位 / 重复定位精度 | 注意是精度不是分辨率;分辨率 0.001° 不等于精度 0.001° | A / C 轴 ±5″~±15″ |
| 主轴转速与功率 | Φ0.5mm 以下小刀具需要高转速才能达到合理线速度 | 精密小件 20,000~40,000 rpm |
| 最大工件尺寸与承重 | 决定你的件装不装得进去,以及能不能一次装夹 | 转台类常见 400~800mm |
| 刀库容量与在线测量 | 多特征件刀具多,刀不够就要中途换刀,破坏一次成型 | 24~60 把;带测头更佳 |
3.2 「有五轴」不等于「能加工五轴件」
真正的门槛不在机床,而在三件软的东西:CAM 五轴刀路与防碰撞仿真、夹具设计(零点定位系统、专用软爪、异形支撑)、工艺参数库(不同材料配不同刀具的切削参数)。这三样买不到,只能靠年头和订单量攒出来。
判断方法很直接:请对方提供 2~3 个与你零件相似的加工案例——材料相同、尺寸量级相同、特征复杂度相同,包含装夹照片和首件报告的第一页。不需要客户名字,看零件类型就够。如果对方只能拿出「我们做过航空件」这种笼统说法,却拿不出具体零件的照片和公差数据,说明案例是拼凑的。
四、精度与质量控制:把「±0.005mm」拆成可验证的东西
4.1 三档精度,对应三种完全不同的成本结构
| 档位 | 典型可达公差 | 必须满足的条件 | 相对成本 |
|---|---|---|---|
| 常规 | ±0.05mm | 标准夹具、常规刀具、卡尺与高度仪抽检 | 1.0 |
| 精密 | ±0.01~0.02mm | 精料、专用夹具、CMM 全尺寸、首件报告 | 1.3~1.8 |
| 超精密 | ±0.005mm 及更严(限特定特征) | 恒温车间、磨削或慢走丝、多次装夹与在线测量、全检 | 2~3.5 |
这里有一个采购必须知道的常识:「全尺寸 ±0.005mm」在工程上不成立。公差是跟着特征走的——一个 200mm 长的外轮廓和一个 Φ3mm 的内孔,能达到的精度等级完全不同。任何厂家一口承诺「图纸上所有尺寸都能做到 ±0.005mm」,要么没看懂图纸,要么在赌你不会全检。
正确的问法是:「这个零件的哪几个特征你能保证 ±0.005mm,靠什么手段保证,其余的按什么公差走?」能这样回答的才是工程师。
4.2 首件报告(FAI)该看哪五行
首件报告几乎所有厂都能出,但质量差得很远。拿到报告先看这五处,任何一处缺失都值得追问:
① 尺寸项是否覆盖图纸全部标注尺寸。只挑十几个「关键尺寸」的报告基本没有验收价值,因为漏掉的往往正是出问题的那几个。
② 基准设置是否与图纸一致。基准错了,数据全废。这一项要看报告里有没有写基准符号和对应面。
③ 测量设备与不确定度。用卡尺测 ±0.005mm 的公差没有意义——卡尺本身的分辨率就是 0.02mm。精密尺寸必须有 CMM、千分尺或影像仪的对应记录。
④ 批量件的过程能力。打样看首件,量产看 Cpk。要求 Cpk ≥ 1.33 是行业通行做法,低于 1.0 意味着过程本身不稳,迟早出批量不良。
⑤ 超差项的处理记录。一份全是「OK」的报告反而可疑。真实的报告偶尔会有超差项,关键是看它有没有标注、有没有让步接收单、有没有返修方案。
五、交付周期:把「20 天」拆成四段来问
5.1 交期的四个环节
| 环节 | 打样 | 小批量 | 主要影响因素 |
|---|---|---|---|
| 工艺评审与编程 | 1~2 天 | 0.5~1 天 | 3D 图是否完整、公差标注是否合理、是否需要做 DFM 反馈 |
| 备料 | 1~3 天 | 3~7 天 | 钛合金、PEEK、可伐合金等特殊材料常需订货;非标规格要开料 |
| 加工 | 2~5 天 | 1~4 周 | 五轴联动工时通常是三轴的 1.5~3 倍;件数与装夹次数直接相乘 |
| 后处理与检验 | 2~4 天 | 3~7 天 | 镀金、阳极氧化、热处理需排队;全检比抽检多 1~3 天 |
让厂家按这四段报,你立刻能看出他的排产是真实的还是拍脑袋的。真实排产的人会告诉你「备料要 5 天,因为这批钛料要订」,拍脑袋的人只会说「20 天能交」。
5.2 交期承诺里的三个隐性陷阱
陷阱一:报「最快交期」而不是「承诺交期」。最快交期是车间刚好空着、材料刚好有货、检验刚好不排队的那一次。问法要改成「按你们现在的排产,这个件 20 天能交的概率有多大」。
陷阱二:不含后处理的工期当总工期。「加工 7 天」听上去很快,但加上镀金排队和全检,实际到货可能是 15 天。签合同前一定要写清「交付」是指毛坯件、半成品还是完成品。
陷阱三:没算首件确认时间。精密件的首件确认本身就是 2~3 天——加工完要检测、要拍照、要等你确认、可能要修模修程序。打样阶段把这段时间漏掉,项目排期必然崩。
六、报价与成本构成:一张合格的报价单长什么样
6.1 成本构成拆解
| 成本项 | 常规件占比 | 精密件占比 | 可压缩性 |
|---|---|---|---|
| 材料 | 15%~25% | 8%~15% | 低(只能换牌号或优化余量) |
| 加工工时 | 35%~45% | 40%~50% | 中(优化刀路、减少装夹、合并工序) |
| 夹具与编程(一次性) | 5%~10% | 10%~20% | 中(批量越大摊得越薄,可谈分摊方式) |
| 表面处理 | 5%~15% | 5%~10% | 低(外协价格透明) |
| 检测 | 2%~5% | 8%~15% | 高(抽检与全检差别很大,可谈) |
| 管理与利润 | 15%~25% | 15%~20% | 低 |
6.2 同一张图纸价差能到两倍,差在这五处
① 材料余量的算法。按净重算还是按毛坯算,差 10%~20%。有的厂家报低价,实际按毛坯重量加损耗计费。
② 夹具费在不在里面。报价 8 元/件,开模另收 3000 元,摊到 500 件就是 14 元/件。一定要问「这个价格含不含一次性费用」。
③ 检测等级。抽检和全检的人工差 3~5 倍。精密件默认应该按关键尺寸全检、其余抽检,写进合同。
④ 报废风险由谁承担。精密件报废率高,材料又贵。报价低但要求「报废由客户承担材料费」的,实际总成本可能更高。
⑤ 税与账期。含税与不含税差 13%,月结 30 天和现结的价格也常有 2%~5% 的差异。对比报价必须先统一这两项,否则比的是两个不同的东西。
6.3 询价时给全这六样,报价才有可比性
① 2D 图纸,含公差、基准、表面粗糙度、材料牌号与热处理要求。② 3D 模型(STEP),曲面件没有 3D 必然理解偏差。③ 三个数量分开写:打样数量、首批数量、年用量——只给一个数量,厂家无法优化夹具摊销。④ 表面处理与镀层厚度规范,写清是镀金还是镀镍、膜厚多少、盐雾要求。⑤ 关键尺寸清单,明确哪几个必须保证,其余可以放宽。⑥ 硬性到货日,给了对方才知道排产优先级,也才知道要不要报加急。
七、七个常见采购误区
| 误区 | 为什么错 | 正确做法 |
|---|---|---|
| 只看单价,不看总成本 | 夹具、检测、报废、返工、停线损失都不在单价里 | 算「到货可用的单件成本」,含一次性费用摊销 |
| 认为五轴一定比三轴好 | 简单平面件用五轴只增加工时费,精度没有收益 | 按特征方向决定工艺,让厂家说明为什么用五轴 |
| 报价越低越优先 | 低于成本必然在材料、检测或工时某处省掉 | 比价时把报价单按同一口径拆成六项逐条比 |
| 只给 2D 图不给 3D | 曲面与复杂相交特征无法从 2D 唯一还原 | 2D + STEP 一起给,注明以哪个为准 |
| 公差标得越严越保险 | 全线 ±0.01mm 会让报价上浮 30% 以上,功能毫无变化 | 只对配合面与关键特征收紧,其余按国标默认 |
| 只验厂不看案例 | 车间整洁与设备齐全,不代表能做你的零件类型 | 要求提供同类零件的装夹照片与首件报告首页 |
| 首批就给大单 | 过程能力未验证,一次批量不良可能损失全年利润 | 先 5~20 件小批量验证 Cpk 与交期,再放量 |
八、验厂清单:14 项,可以直接打印带进车间
设备与工艺(4 项):① 五轴是真联动还是 3+2,能否现场演示联动程序;② 转台类型与 A/C 轴精度指标;③ 最大工件尺寸与承重是否覆盖你的零件;④ 车、铣、磨、线切割自有几项,表面处理外协是哪家。
精度与质量(4 项):⑤ 是否有自有 CMM,品牌与行程;⑥ 现场测一件你带的样件,看操作是否规范;⑦ 首件报告模板是否含基准、设备、不确定度;⑧ 是否有 SPC 或 Cpk 记录,报废率多少。
交付与管理(3 项):⑨ 交期能否按四段拆开报;⑩ 近三个月准时交付率;⑪ 加急单如何处理,加价多少。
商务与合规(3 项):⑫ 报价单是否分项(材料/工时/夹具/表面处理/检测);⑬ 是否签 NDA,图纸如何管控不外流;⑭ 税点、账期、付款方式、最小起订量。
把这 14 项做成一张表,每次审厂打勾,两三家比下来差距一目了然。这比看任何宣传资料都可靠。需要说明的是,这套清单对规模小的加工户同样适用——真正合格的五轴CNC加工厂家,回答问题时会给出具体数字和具体手段,而不是形容词。
九、为什么很多客户最后选了深圳的厂
这不是自夸,是供应链结构决定的。珠三角的优势不在机床便宜,而在工序密度:镀金、阳极氧化、热处理、激光打标、精密磨削,这些工序在深圳周边通常当天可下单、2~3 天可回厂;同样的工序在内地往往要走物流,单程 3~5 天。对于一个交期 15 天的精密件,这段物流就是 20% 的工期。这也是为什么多工序的精密件询盘,最后常常落到深圳CNC加工厂手里。
代价是人工与厂房成本更高,所以单价通常比内地高 10%~20%。判断标准很简单:如果你的件需要多道表面处理、或者交期紧、或者需要频繁打样改版,深圳的综合成本反而更低;如果是单一工序、大批量、公差宽松的件,内地厂更划算。这也是我们常直接告诉客户的话——不合适的单我们也会说不合适。
金立方 2012 年在深圳龙华成立,ISO 9001:2015 认证,五轴联动 RTCP 全系标配,三轴 / 四轴 / 五轴加工中心与车铣复合机床 20 余台,重要部位可达 ±0.005mm,配三丰三坐标全尺寸检测与首件报告,1 件起做,24 小时内出分项报价,全程 NDA。五轴联动、车铣复合、精密五金零件、液冷结构件、光通讯精密件与机器人结构件是我们日常在做的品类。
如果你正在对比几家五轴CNC加工厂家,无论其中有没有深圳CNC加工厂,都可以把图纸发过来,我们按上面这套口径给你一份分项报价——即使最后没合作,这份报价也能当比价基准用。加工能力与五轴CNC加工专区有更详细的设备与工艺说明。
五轴加工比三轴加工贵多少?
单看工时,五轴联动通常是三轴的 1.5~3 倍,因为摆角加工要降低进给、刀路更长。但多面件用五轴可以省掉 2~4 次装夹,装夹本身的时间、夹具成本和基准转换误差都会下降,综合下来常常只贵 20%~50%,复杂件甚至更便宜。判断方法很简单:让厂家分别按五轴和三轴各报一次价,比总数而不是比小时单价。
深圳的加工厂和内地厂怎么选?
关键看你的件需不需要多道表面处理、交期紧不紧。珠三角的工序密度高,镀金、阳极氧化、热处理通常 2~3 天可回厂;内地同样的工序要走物流,单程 3~5 天。所以精密件、急件、需要反复改版的件,深圳的综合成本往往更低。反过来,单一工序、大批量、公差宽松的件,内地单价低 10%~20%,更划算。
只做一件也接吗?单价会不会很贵?
接,1 件起做。单件贵的部分主要是夹具与编程的一次性费用摊在一件上,材料也按整料算。实际经验是:简单件单价比批量高 2~4 倍,复杂精密件高 3~8 倍。如果只是验证设计,建议同时报 1 件、10 件、50 件三个价格,看曲线陡不陡,再决定首批量。
怎么验证对方说的精度是真的?
三个动作:① 带一件你自己已知尺寸的样件,让他在 CMM 上现场测,你看着操作过程;② 要一份过往同类零件的首件报告,看有没有基准、测量设备型号和不确定度;③ 问「这个特征你靠什么保证」——磨削、慢走丝还是多次装夹在线测量。答不出具体手段的,精度基本靠运气。
五轴能加工多大尺寸的零件?
取决于机床行程和转台承重,不是「五轴」这个概念本身。常见转台式五轴的可加工范围在 400~800mm,承重 200~500kg;更大的件需要龙门式五轴或立式加长行程机型。询价时直接给零件的包围盒尺寸和最重件重量,让对方确认装夹方案——有些件不是不能加工,而是装不进去或者一装就变形。
在线询盘
留下需求,24 小时内回复正式报价单;信息仅用于报价,全程保密。
手上有图纸?24 小时内拿分项报价
2D 图 + 3D 模型(STEP / IGES)+ 数量阶梯,三样就够了。材料、工时、编程夹具、外协、检测分开列,另附一页免费 DFM 建议。不看图不打电话。
上传图纸询价