首页/采购指南/CNC精密打样小批量:从 1 件到 1000 件的成本与合作流程
1 件的报价看着不贵,放到 50 件单价却没降下来——因为打样和小批量卖的本来就是两种东西:前者卖一次性投入,后者卖一致性。这篇把 CNC精密打样小批量 的账拆开算。

同一张图纸发出去,1 件的报价常常是「材料 300、加工 800」。等你说要 50 件,单价却没到 800 的三分之一,于是很多人第一反应是:报价里是不是藏了东西?
多数时候谁都没藏。打样和小批量本来就是两种商品:打样卖的是一次性投入——编程、装夹、首件验证;小批量卖的是一致性——工时、工装、过程抽检、表面处理批次。这篇按采购的算法,把 CNC精密打样小批量 的账拆开:钱花在哪、拐点在哪、能力怎么问、流程怎么排。
一、打样与小批量,是两套报价逻辑
| 对比项 | 打样(1~5 件) | 小批量(10~500 件) |
|---|---|---|
| 目标 | 验证设计、公差与装配关系 | 批次一致、稳定交付 |
| 主导成本 | 编程 + 装夹 + 首件检测 | 机床工时 × 件数 + 工装摊销 |
| 报价方式 | 打包价(按件或按项目) | 分项价(材料 / 工时 / 表面 / 检测) |
| 议价空间 | 小,改设计比砍价有用 | 中,工装与排产能谈 |
| 最容易翻车的地方 | 公差与外观标准没说清 | 首件过了,批产却慢慢漂 |
看懂这张表,「打样便宜、批产贵」就不再玄学。反过来,拿打样的打包价去类推小批量单价,误差通常在两倍以上——这也是采购最常犯的一类估算错误。
二、CNC精密打样小批量的报价结构:七项成本
| 成本项 | 1 件打样占比 | 100 件小批量占比 | 能不能谈 |
|---|---|---|---|
| 材料 | 10~20% | 25~40% | 能:换牌号、改毛坯形式、集采 |
| 编程与后处理 | 20~35% | 3~6% | 不能:省下的会变成返工 |
| 工装与装夹 | 10~20% | 5~12% | 能:简易工装替代专用工装 |
| 机床工时 | 20~30% | 30~45% | 能:改公差、改走刀路线 |
| 刀具损耗 | 3~8% | 5~10% | 有限:钛与不锈钢吃刀 |
| 检测 | 10~15% | 5~8% | 不能:首件报告不是可选项 |
| 表面处理 | 5~15% | 10~25% | 能,但要先问 MOQ |
2.1 表面处理:按槽还是按件
两个最容易被忽略的点,恰恰是差价的主要来源。
一是表面处理的 MOQ 陷阱。阳极氧化、电镀、PVD 通常按槽计费,起订量常在 50~200 件,或者干脆按最低收费算。50 件的活被按 200 件收,这一项能把小批量总价抬高 10% 以上。有自有或长期协作表面处理线的厂,可以按实际件数结算——这是小批量报价里最能拉开差距的一项,也是问价时最该追的一句。
2.2 编程:自己算出地板价
二是编程不随批量摊到零。复杂件编程 4 小时、单件加工 20 分钟,做 12 件才刚把编程摊平;这类件放到 50 件也只降到 55% 左右。判断方法很简单:让对方给出编程工时与单件工时,自己除一下,就知道这个件的「地板价」在哪。
三、成本拐点:从 1 件到 1000 件,单件成本怎么走
| 批量 | 单件综合成本指数 | 当期主导成本 | 采购动作 |
|---|---|---|---|
| 1 件 | 100 | 编程 + 装夹 | 用它验证工艺,不必谈价 |
| 10 件 | 45~55 | 装夹 | 谈装夹方式:软爪、多件一次装 |
| 50 件 | 30~38 | 机床工时 | 上简易工装,锁死交期 |
| 200 件 | 20~26 | 工装摊销 | 谈专用工装与排产优先级 |
| 1000 件 | 14~20 | 材料与效率 | 谈年度框架、材料集采 |
曲线的形状比具体数字重要:1 到 50 的降幅最陡,50 之后是慢功夫。所以小批量订单的议价重点不在单价上磨,而在三件事上落地——装夹方式、要不要开简易工装、能不能和别人的单拼排产。这三件谈成一件,往往比压 5% 单价更省。
四、服务能力:小批量最怕的四个问题
小批量难做,不难在精度,难在「不值得」。台数多的厂嫌单小,单工序的户接不住。所以评估精密零件打样与小批量订单的供应商,看的不是产线规模,而是四条能力线。
| 能力项 | 金立方的范围 | 对小批量订单的意义 |
|---|---|---|
| 起订量 | 1 件起做,无最低金额门槛 | 不用为凑量多下单 |
| 编程与后处理 | 三轴 / 四轴 / 五轴联动 RTCP 全系标配 | 曲面件打样不用二次外协 |
| 装夹方案 | 软爪、真空、专用工装 | 10~200 件区间用简易工装压成本 |
| 工序覆盖 | 车、铣、磨 + 协作表面处理线 | 少一道外协,少 2~3 天 |
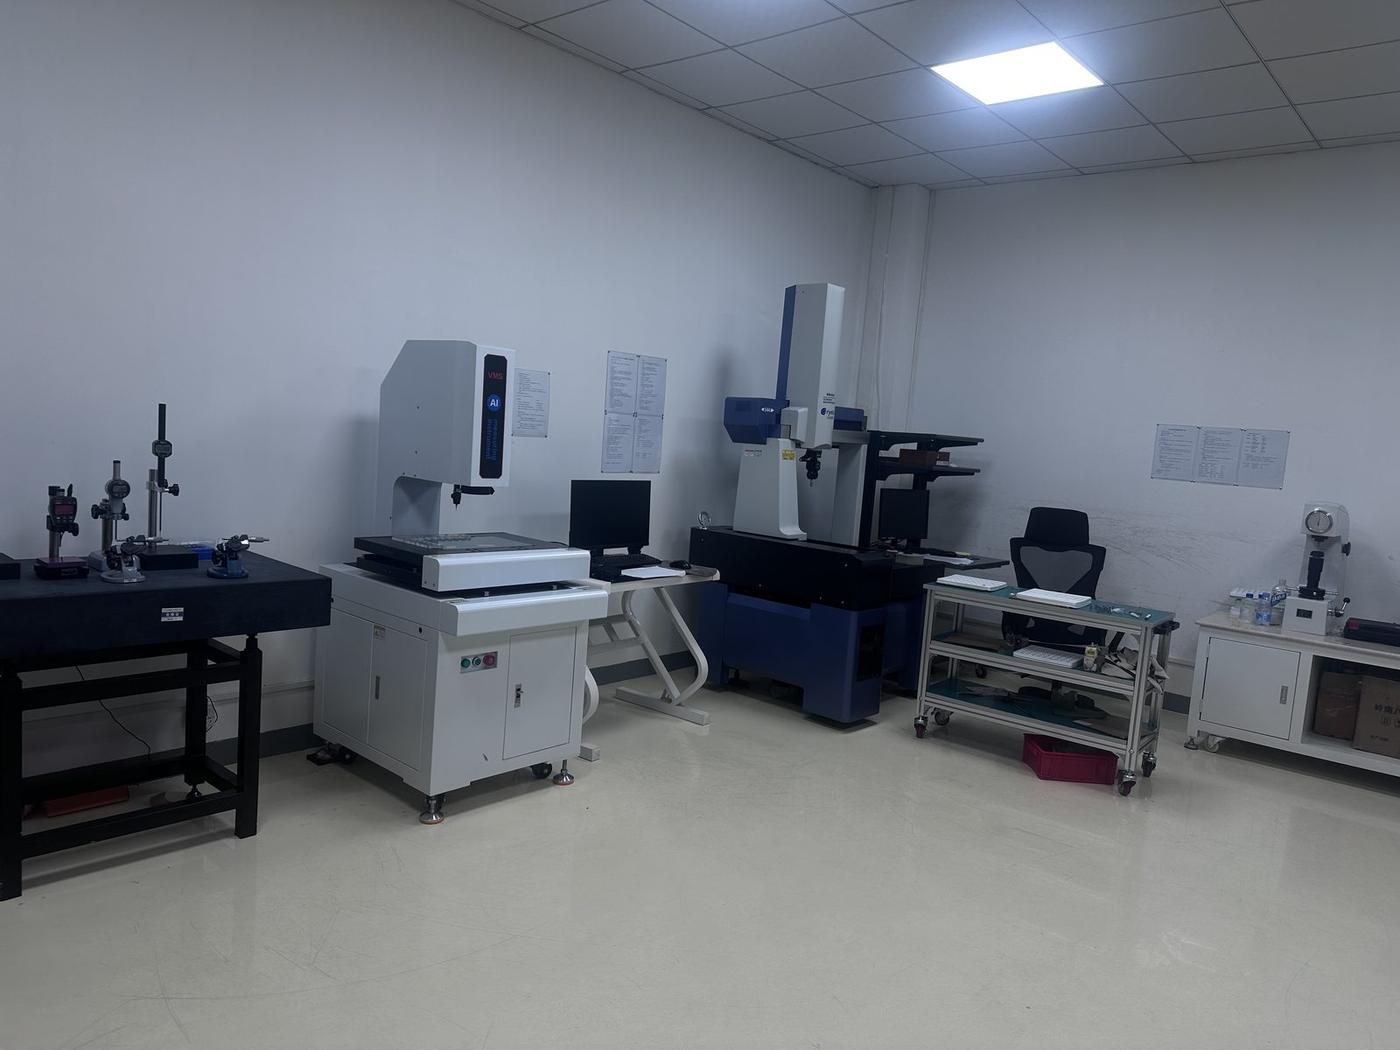
| 检测 | 三丰 CMM、2.5 次元影像仪、首件全尺寸报告 | 首件就给数据,不靠目测 |
| 交期 | 打样 3~7 天,小批量 7~15 天 | 打样与小批同厂,不用重新验厂 |
4.1 起订量:1 件起做,谁在承担固定成本
1 件起做不是一句口号,它意味着编程、装夹、首件检测这些固定成本全部落在这一件身上,所以 1 件的单价里材料常常只占一成多。反过来看,这也解释了打样报价为什么显得「贵」——它同时在替你付掉后续批量的工艺验证费。
4.2 交期:真正卡住的三个环节
交期很少卡在加工本身,通常卡在三处:特殊牌号材料到货(3~7 天)、表面处理排槽(旺季 3~5 天)、三坐标检测排队(1~2 天)。要赶交期,先问这三项的档期,比问「最快几天」有用得多。
五、五类典型应用场景
把这五类场景放进 CNC精密打样小批量 的排产里,会发现一个共同点:图纸上都画得出来,装起来才知道行不行。这也正是先打样再放量的意义。
| 场景 | 典型零件 | 为什么先打样再放量 |
|---|---|---|
| 新品结构验证 | 壳体、支架、面板 | 装配关系与外观在图纸上判断不了 |
| 设计频繁变更的消费电子 | 耳机壳、装饰件 | 模具未开,先用 CNC 验证手感、配色与音腔 |
| 机器人关节与传动 | 关节壳体、PEEK 齿轮 | 公差链与轻量化要装起来才暴露 |
| 医疗与自动化设备 | 不锈钢、钛合金小件 | 单件价值高,失效代价远大于打样费 |
| 液冷与光通讯 | 冷板、TO 座、插芯 | 气密性与同轴度必须实测,不能只看图 |
六、合作流程:六步,每步都有交付物
| 步骤 | 需要你提供 | 你会拿到 | 周期 |
|---|---|---|---|
| 1 需求提交 | STEP + PDF、材料牌号、数量、目标到货日 | DFM 意见,含建议放宽的公差 | 24 小时内 |
| 2 工艺评估 | 关键公差与外观标准 | 分项报价:材料 / 工时 / 装夹 / 表面 / 检测 | 24 小时内 |
| 3 打样与首件 | 首件确认要点 | 实物 + 首件全尺寸报告 | 3~7 天 |
| 4 小批试产 | 30% 试产数量 | 试产报告与批次数据 | 5~10 天 |
| 5 批量交付 | 包装与标签要求 | 全尺寸抽检记录 + 出货报告 | 7~15 天 |
| 6 复盘优化 | 上一批的问题清单 | 降本建议:工装、材料、公差 | 每季度 |
七、下单前问这七个问题
1. 打样和小批量是不是同一条工艺路线?换设备或换装夹方式,等于把首件验证作废一遍。
2. 表面处理按什么起订?按槽、按件还是按最低收费,三种口径算出来能差 15%。
3. 首件报告包含哪几个尺寸?用什么设备测?只写「合格」的报告,等于没有报告。
4. 上一批的良率数据能不能给?给不出批次数据的,多半没有过程控制,只有出货前挑。
5. 简易工装的费用算在单价里还是单列?单列更透明,也能判断这笔钱该不该花。
6. 交期从哪一刻开始算?收到图纸、确认首件、还是收到材料,三种起点差一周。
7. 出问题谁承担返工和运费?写进合同,比事后协商有用得多。
在深圳做了十几年精密加工,金立方接的 CNC精密打样小批量 订单里,八成以上是先打样再放量的。原因不是想多收一次打样费,而是首件那几十个实测值,比任何口头承诺都能更早暴露装配问题。想看设备与工艺边界,可以翻 加工能力、五轴CNC加工专区 与 车铣复合专区;具体品类见 产品中心。
八、常见疑问
打样费能免吗?
可以先谈,但要问清免掉的钱去哪了。常见做法是打样费在首单达到一定数量时抵扣,这是透明的;直接宣称「免打样费」的,通常已经摊进单价或降低了首件检测标准。对采购来说,一份带实测值的首件报告比省下的几百块更值钱。
1 件和 50 件的单价差多少算正常?
简单结构件通常在 2.5~4 倍之间,复杂曲面件可能只有 1.8~2 倍——因为编程占比更高,批量摊不薄。若对方报出的差价远小于两倍,要么 1 件报高了,要么 50 件用的是另一条工艺路线,要追问一致性。
10~50 件的小批量,交期一般多久?
常规材料与结构,7~15 天可以交付,其中编程与首件占 3~5 天。交期被拉长的主因通常不是加工,而是表面处理排槽和材料到货,下单前问清这两项的档期。
首件明明合格,批产为什么会漂?
四个常见原因:换了机台或装夹方式、刀具磨损后没补刀、材料批次硬度差异、工装重复定位精度不够。对策是在首件报告里锁定机台号与工装编号,并要求批次抽检数据,而不是只看首件。
只要 20 件,值得开模吗?
一般不值得。压铸模与注塑模的费用要到数千件才摊得平,20 件的量用 CNC 直接加工,单价虽高但没有模具费和改模风险,设计还能继续改。等结构冻结、年用量稳定,再评估开模。
把图纸发过来,先拿一份分项报价
1 件起做,24 小时内出分项报价;打样与小批量走同一条工艺路线、同一批设备。即使最后没合作,这份报价也可以留作比价基准。
在线询盘
留下需求,24 小时内回复正式报价单;信息仅用于报价,全程保密。
手上有图纸?24 小时内拿分项报价
2D 图 + 3D 模型(STEP / IGES)+ 数量阶梯,三样就够了。材料、工时、编程夹具、外协、检测分开列,另附一页免费 DFM 建议。不看图不打电话。
上传图纸询价