首页/采购指南/液冷板CNC加工:流道、平面度与密封工艺解析
结构与加工难点 · 关键工序拆解 · 焊接与检漏路线 · 验收标准与筛选清单
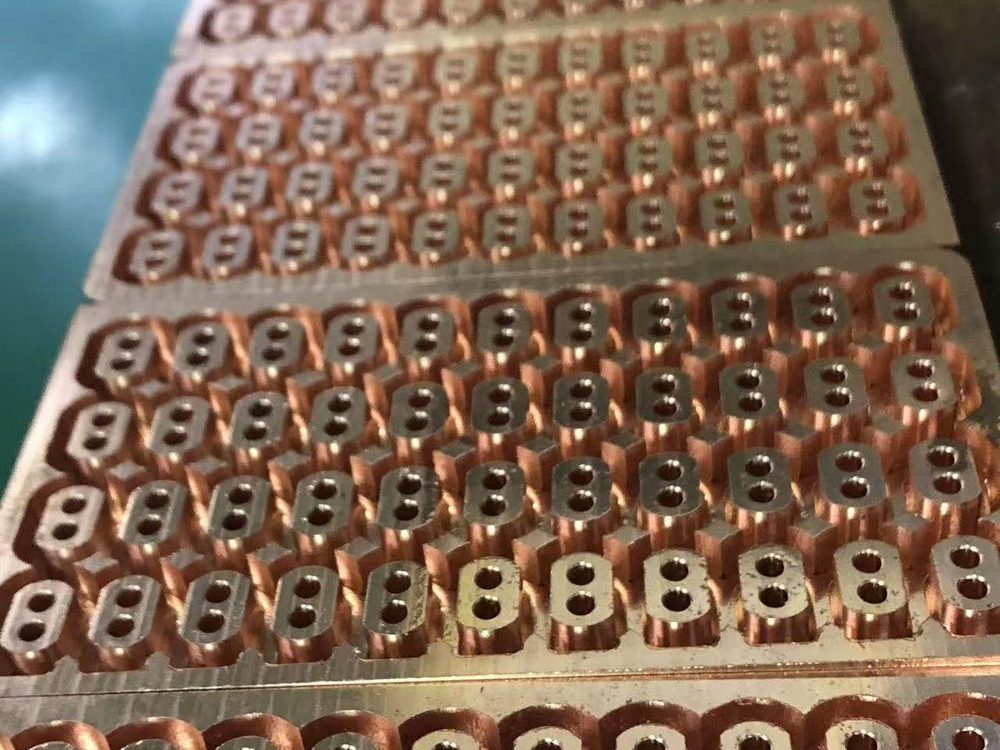
AI 服务器、储能变流器与新能源汽车电控的功率密度持续攀升,风冷已难以覆盖高热流密度场景,液冷板(水冷板)因此从"可选件"变成核心结构件。一块液冷板看起来简单——一块铝或铜板、几条流道、几个接口——但要把流道深度、密封面平面度和焊后变形同时做到位,对 CNC 加工与工艺配套的要求并不低。本文按结构难点、关键工序、焊接与检漏路线、验收标准四个板块,梳理液冷板 CNC 加工的实战要点。
一、液冷板的结构特点与加工难点
- 流道与深腔:流道深度常见 3~8mm,深宽比大时刀具悬伸长、排屑难,槽底粗糙度与转角残料直接影响流量均匀性。
- 密封面平面度:盖板与板体通常靠密封圈或钎焊密封,结合面平面度常要求 0.05~0.1mm/全长,大面积薄壁件的平面度控制是第一难点。
- 薄壁变形:盖板壁厚普遍 1.5~3mm,切削应力与夹紧力引起的变形需要靠粗精分开、对称去量与真空吸附装夹来抑制。
- 材质差异:铝合金(6061/3003)导热好但易粘刀,铜材热导率更高但切削力大、刀具磨损快,两者的切削参数与刀具寿命管理完全不同。
- 群孔与接口:进出水口螺纹、O 型圈槽的尺寸与位置度直接决定装配密封,孔口毛刺清理常被低估却最易引发泄漏投诉。
二、液冷板CNC加工的关键工序控制
- 流道铣削:优先用大圆角立铣刀与高转速小切深策略,减少槽底残料;深腔分层层铣并配合高压吹屑/内冷,避免积屑划伤槽底。
- 基准与装夹:以密封面为基准一次装夹完成流道与接口加工,能显著降低位置度累计误差;二次装夹必须重新找正并记录。
- 变形控制:粗加工后安排去应力时效(铝合金尤其必要),精加工单边留量 0.3~0.5mm;盖板类零件建议真空吸盘装夹。
- 表面质量:密封面精铣后常见 Ra0.8~1.6μm,若后续钎焊,表面还需控制氧化与油污,焊前清洗工序要写入作业指导书。
- 首件与批次一致性:关键尺寸(流道深度、密封面平面度、接口位置度)做首件全尺寸 + 批次抽检记录,配合 CMM 出具报告。
三、焊接、检漏与表面处理的工艺路线
CNC 完成板体与盖板后,液冷板通常还需真空钎焊、搅拌摩擦焊(FSW)或高频钎焊连接,随后做气密检测。这三类连接方式的成本与适用性差异明显:真空钎焊适合复杂流道与批量稳定交付,搅拌摩擦焊强度高、变形小但设备门槛高,高频钎焊灵活但一致性依赖操作者。CNC 厂家不一定自有焊接设备,但必须能管理好二级供应商:焊前配合面公差、焊后变形量与补加工余量需要提前约定。检漏常用氦检或水下加压保压测试,行业常见验收压力 0.6~1.0MPa、保压 3~5 分钟无泄漏;部分车规客户会要求更高。表面处理方面,铝件多为化学镍或阳极氧化(注意流道内壁的处理可达性),铜件则以防氧化处理为主。
四、验收标准:采购方应重点核对的项目
- 密封面平面度与粗糙度:要求随货提供 CMM 平面度报告与粗糙度实测值;
- 流道尺寸:深度、宽度与转角半径按图纸全检或按 AQL 抽检,关注槽底残料;
- 气密测试记录:每件检测还是抽检、测试压力与保压时间是否与约定一致;
- 清洁度:流道内部残余切屑与焊剂残留是长期运行堵塞的主因,要求清洗工艺与颗粒度标准;
- 接口螺纹:通止规检验记录,防止焊后变形导致的螺纹失效;
- 材质与追溯:材质证明(材质单)与批次号对应,便于售后追溯。
五、液冷板供应商筛选清单(可逐项核查)
- 确认 CNC 设备构成(三/四/五轴数量)与最大加工行程;
- 索要同类液冷板或散热件的加工案例与检测报告样例;
- 确认焊接是自有产线还是二级外协,并索取外协厂资质;
- 检漏设备类型(氦检/水检)与测试记录模板;
- 变形控制方案:是否有时效工序与真空装夹能力;
- 清洗与清洁度检验标准是否成文;
- ISO9001 体系证书与关键尺寸 CPK 数据样例;
- 打样与量产是否同产线,报价是否分项(材料/工时/焊接/外协/检测)。
从交付结构看,包括深圳金立方(GOLDENCUBE)在内的精密加工企业,已将液冷精密结构件列为主营业务方向之一,依托五轴设备与三坐标检测能力承接铜/铝液冷板与散热齿件的打样及批量交付。建议采购方在询价阶段就提供完整的流道图纸与工况(流量、压力、介质),让供应商在报价时同步给出焊接路线与检漏方案——能把这些讲清楚的供应商,通常在量产阶段也更可靠。如需评估图纸,可通过本站「联系我们」提交 3D 图纸获取免费评估与分项报价。
手上有图纸?24 小时内拿分项报价
2D 图 + 3D 模型(STEP / IGES)+ 数量阶梯,三样就够了。材料、工时、编程夹具、外协、检测分开列,另附一页免费 DFM 建议。不看图不打电话。
上传图纸询价